
一种精酿啤酒瓶内二发活菌微生态净化方法与流程
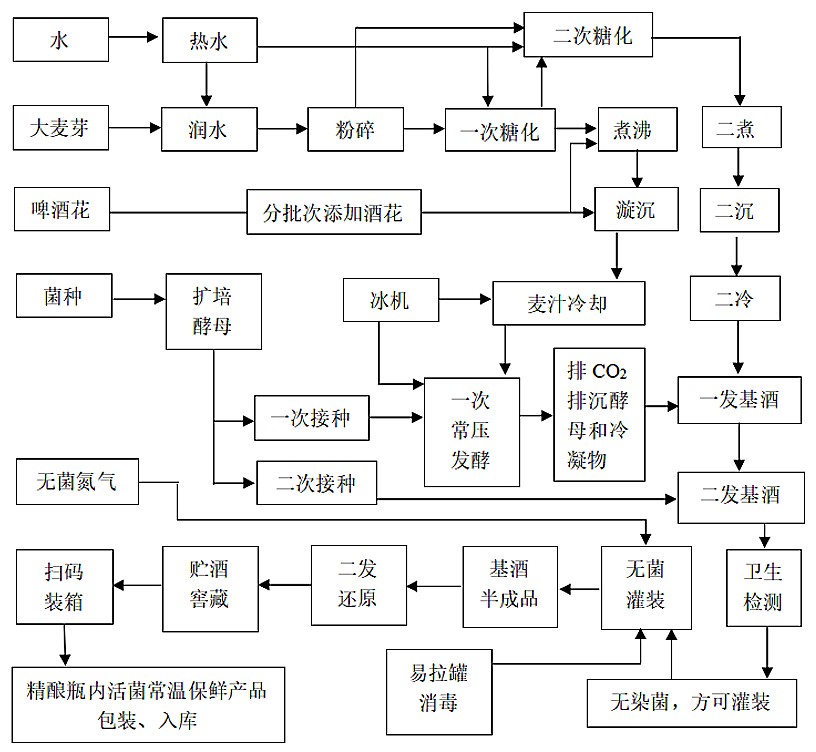
本发明属于精酿啤酒酿造,具体涉及一种精酿啤酒瓶内二发活菌微生态净化方法。
背景技术:
1、瓶装精酿啤酒是指含有酵母菌的瓶装啤酒产品,其感官浑浊、口味新鲜,具有芳香、沙口、醇厚、回甘、丰满的特质,由于不添加任何辅料,瓶内活菌保持新鲜,其品质优于熟啤酒、生啤酒和普通鲜啤酒。
2、现有技术方案中,精酿啤酒厂多采用大型啤酒厂简化版的技术方案,即将一罐法一次发酵技术酿造的发酵液经过加热灭菌等处理后获得产品。该技术存在瓶内酵母菌被加热灭活、产品不新鲜、处理过程酒损大、生产成本高等缺点。
3、针对上述问题,已有精酿啤酒瓶内二发量产技术方案,但仍存在活菌保鲜时间短、临期风险大、酒损高等行业短板,因此,亟需进一步优化工艺条件以提升产品品质和降低生产成本。
技术实现思路
1、本发明的目的在于提供一种精酿啤酒瓶内二发活菌微生态净化方法,以解决现有瓶内二发精酿啤酒活菌保鲜时间短、临期风险大、酒损高及生产成本高,及一发阶段双乙酰还原不充分、一发基酒净化效果不佳、瓶内二发溶解氧残留导致产品老化的问题。
2、本发明采用如下技术方案:
3、本方案提供的一种精酿啤酒瓶内二发活菌微生态净化方法,包括如下步骤:
4、s1、酵母菌种扩培,获得含有活性酵母菌的接种液;
5、s2、麦芽粉碎;
6、s3、一次糖化制备麦芽汁;
7、s4、罐内一发酿制:将接种液接种至麦芽汁中进行一次发酵,一次发酵依次经有氧发酵阶段、高泡发酵阶段、双乙酰还原阶段和一发基酒阶段;在双乙酰还原阶段,当发酵液糖度降至4.2~4.5°p时,将发酵温度较高泡发酵阶段升高2~3℃;在一发基酒阶段,当发酵液糖度低于0.8~1.2°p时,将发酵温度降低4℃,静置48~72hr后排出罐底沉淀的酵母和凝聚物,获得一发基酒;
8、s5、二发基酒制备:向一发基酒中添加二次麦汁,二次麦汁添加量为一发基酒体积的4~10%,优选为4~8%,充入无菌氮气10~20min以置换部分二氧化碳,在0.01mpa压力下静置12~24hr后排出罐底冷凝物,获得二发基酒;
9、s6、无菌灌装:在全程无菌氮气保护下将二发基酒灌装至啤酒容器中并密封;
10、s7、瓶内二发:将灌装后的啤酒在12~20℃下静置36~48hr,其中下面发酵酵母优选12~14℃,上面发酵酵母优选18~20℃,使瓶内酵母进行有氧发酵以消耗溶解氧;随后将温度在所述瓶内二发温度基础上升高2~3℃,进行瓶内厌氧还原双乙酰72~90hr;
11、s8、低温窖藏:将瓶内二发后的啤酒置于0℃环境下窖藏5~7天。
12、进一步地,s1中接种液中活酵母菌含量大于1亿个每毫升。
13、进一步地,s2中麦芽粉碎后粗颗粒直径为0.4~0.8mm,粗细颗粒质量比为2~5:1。
14、进一步地,s3中一次糖化依次包括低温酶解、中温酶解和高温倒醪酶解;低温酶解温度为50~55℃,静置20~40min;中温酶解温度为60~65℃,静置50~80min;高温倒醪酶解温度为75~80℃。糖化后麦汁经过滤和煮沸,过滤后麦汁浓度为10~12°p;煮沸包括预煮和添加酒花,预煮温度为100~110℃,开锅5~10min后添加苦型酒花,继续煮沸50~60min后添加香型酒花,再煮沸5~10min。
15、进一步地,s4中接种量为接种液体积占麦芽汁体积的5‰,接种时罐内压力为0.01mpa;有氧发酵阶段温度为8~18℃,其中下面发酵酵母优选8~10℃,上面发酵酵母优选16~18℃,发酵3~4天;高泡发酵阶段温度与有氧发酵阶段相同,发酵3~4天。
16、进一步地,s5中二次麦汁为不添加酒花的纯麦汁,二次麦汁在降温过程中不充氧;添加二次麦汁后还接入扩培后的酵母菌种,并用无菌氮气从罐底反冲搅拌使其混合均匀。
17、进一步地,s6中用无菌氮气加压将二发基酒输送至无菌灌装生产线,空瓶经消毒后进行无菌灌装,灌装过程全程隔绝空气。
18、进一步地,s7中瓶内二发完成后,啤酒中溶解氧含量低于0.04mg每升,双乙酰含量低于0.09mg每升。
19、进一步地,s8中将啤酒转移至0℃窖藏库,检测容器内酒品温度降至0℃时开始计时,窖藏期间容器倒置存放以使酵母代谢物质充分混合;窖藏完成后抽样检测,合格后出窖。
20、本发明还提供了一种采用上述方法制备获得的精酿啤酒。
21、采用上述方案本发明取得的有益效果如下:
22、1.通过在一发双乙酰还原阶段,基于发酵液糖度变化触发升温控制,提升酵母自身还原双乙酰的能力,使一次发酵产生的双乙酰在一发工段得到充分还原,降低双乙酰口味含量,消除馊饭味,产生更多的2,3-丁二醇,提高精酿微生态的抗氧化和防腐效果,有利于延长产品保质期。
23、2.通过在一发基酒阶段,基于发酵液糖度变化触发降温并静置沉降,在不使用离心机、过滤机和沉淀剂等外力作用下,最大限度地沉淀分离掉一发基酒残存酵母,加速死酵母和冷凝固物的沉淀和排除,使罐内一发基酒原生态净化效果更好,有利于瓶内二发产品的沉淀物减少,口感更芳香、沙口、醇厚、回甘。
24、3.通过将二次麦汁添加量控制在4~10%(优选4~8%)的较低水平,降低了瓶内二发产生的二氧化碳含量和压力指标,从而降低了对包装容器耐压参数的苛刻要求,可选用低成本包装容器,包材成本显著降低。
25、4.通过在二次糖化后充入无菌氮气置换部分二氧化碳并带走其他杂味,在微正压条件下静置强化二次排出发酵罐底的冷凝物,使得最终产品更干净、品质更好。
26、5.通过瓶内二发分阶段升温控制,先在适宜温度下使酵母进行有氧发酵消耗灌装时瓶口残留空气中的氧气,溶解氧降至极低水平;再升温进行厌氧还原双乙酰,双乙酰含量降至口味阈值以下,具备保鲜条件,有效避免残留溶解氧与氨基酸反应产生老化味道,提高瓶内精酿鲜活品质。
27、6.通过低温窖藏,使容器倒置存放、充分冷交换,酵母代谢物质之间在低温条件下充分混合、重新配伍,活菌酵母与氨基酸、醇、矿物质等形成悬浊状态的络合物,瓶内微生态逐步陈化、稳定,瓶内二发活菌精酿成熟。
1.一种精酿啤酒瓶内二发活菌微生态净化方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的精酿啤酒瓶内二发活菌微生态净化方法,其特征在于,s1中,接种液中活酵母菌含量大于1亿个每毫升。
3.根据权利要求1所述的精酿啤酒瓶内二发活菌微生态净化方法,其特征在于,s2中,麦芽粉碎后粗颗粒直径为0.4~0.8mm,粗细颗粒质量比为2~5:1。
4.根据权利要求1所述的精酿啤酒瓶内二发活菌微生态净化方法,其特征在于,s3中,一次糖化依次包括低温酶解、中温酶解和高温倒醪酶解;所述低温酶解温度为50~55℃,静置20~40min;所述中温酶解温度为60~65℃,静置50~80min;所述高温倒醪酶解温度为75~80℃;糖化后麦汁经过滤和煮沸,过滤后麦汁浓度为10~12°p;所述煮沸包括预煮和添加酒花,预煮温度为100~110℃,开锅5~10min后添加苦型酒花,继续煮沸50~60min后添加香型酒花,再煮沸5~10min。
5.根据权利要求1所述的精酿啤酒瓶内二发活菌微生态净化方法,其特征在于,s4中,接种量为接种液体积占麦芽汁体积的5‰,接种时罐内压力为0.01mpa;所述有氧发酵阶段温度为8~18℃,发酵3~4天;所述高泡发酵阶段温度为8~18℃,发酵3~4天。
6.根据权利要求1所述的精酿啤酒瓶内二发活菌微生态净化方法,其特征在于,s5中,二次麦汁为不添加酒花的纯麦汁,所述二次麦汁在降温过程中不充氧;添加二次麦汁后还接入扩培后的酵母菌种,并用无菌氮气从罐底反冲搅拌使其混合均匀。
7.根据权利要求1所述的精酿啤酒瓶内二发活菌微生态净化方法,其特征在于,s6中,用无菌氮气加压将二发基酒输送至无菌灌装生产线,空瓶经消毒后进行无菌灌装,灌装过程全程隔绝空气。
8.根据权利要求1所述的精酿啤酒瓶内二发活菌微生态净化方法,其特征在于,s7中,瓶内二发完成后,啤酒中溶解氧含量低于0.04mg每升,双乙酰含量低于0.09mg每升。
9.根据权利要求1所述的精酿啤酒瓶内二发活菌微生态净化方法,其特征在于,s8中,将啤酒转移至0℃窖藏库,检测容器内酒液温度降至0℃时开始计时,窖藏期间容器倒置存放以使酵母代谢物质充分混合;窖藏完成后抽样检测,合格后出窖。
10.一种精酿啤酒,其特征在于,采用权利要求1至9任一项所述的精酿啤酒瓶内二发活菌微生态净化方法制备获得。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com