
一种原位聚合拉挤成型汽车防护横梁方法及汽车防护横梁与流程
本发明属于汽车零部件制造及复合材料成型,具体涉及一种原位聚合拉挤成型汽车防护横梁方法及由该方法制得的汽车防护横梁。
背景技术:
1、汽车防护横梁(包括前防撞梁、后防撞梁、侧门防撞梁)是重要的安全法规件,在车辆发生碰撞时吸收和分散撞击力,保护乘员及行人安全。目前市场上主要采用金属材料(如碳钢、铝合金)和热固性复合材料(如环氧树脂/玻纤拉挤制品)。金属材料存在重量大、易腐蚀生锈的问题。热固性复合材料虽然减重明显,但其一旦固化即不可再次塑形,只能成型等截面直材,无法加工出两端带弧面的弯曲造型,导致无法与带弧面的汽车保险杠匹配,大多数车辆无法采用。此外,热固性复合材料不可回收,只能焚烧处理,不符合环保要求。
2、因此,亟需一种兼具轻量化、高强度、可弯曲成型、可回收的汽车防护横梁材料及其高效成型方法。
技术实现思路
1、本发明的目的在于克服现有技术不足,提供一种原位聚合拉挤成型汽车防护横梁方法及汽车防护横梁。该横梁采用己内酰胺单体在拉挤模具内原位聚合成pa6,连续纤维增强,通过拉挤工艺连续成型。
2、为了实现上述目的,本发明采用以下技术方案:
3、一种原位聚合拉挤成型汽车防护横梁方法,包括以下步骤:
4、(1)将己内酰胺树脂与己内酰胺溴化锶加入熔料釜a中,加热熔化,抽真空脱水,得到组分a;
5、(2)将己内酰胺树脂与tdi加入熔料釜b中,加热熔化,抽真空脱水,得到组分b;
6、(3)将组分a和组分b分别加热并分别排入备料釜a和备料釜b中;向备料釜a中加入表面改性纳米杂化复合物和ω-氨基十一酸,向备料釜b中加入端异氰酸酯基聚丁二烯和内脱模剂,分别搅拌混合并抽真空,得到混合料a和混合料b;所述表面改性纳米杂化复合物为经tdi活化的凹凸棒土与经tdi活化的氧化石墨烯共价复合后、再经kh550改性得到的复合物;
7、(4)启动拉挤生产线,将拉挤模具分三段控温,使拉挤模具形成前段100-110℃、中段140-150℃、后段130-140℃三个温度区,并将活化改性连续碳纤维束引入拉挤模具的注胶段;所述拉挤模具在注胶段开有多个进胶口;所述活化改性连续碳纤维束是经tdi活化及kh550硅烷偶联剂改性的连续碳纤维束;
8、(5)将注胶机分别与备料釜a、备料釜b和拉挤模具进胶口通过外部套有电加热保温套的耐高温注胶管连接;
9、(6)对耐高温注胶管抽真空,打开注胶机,将混合料a和混合料b经注胶机注入拉挤模具内,与所述活化改性连续碳纤维束在拉挤模具内浸渍、原位聚合、固化,得到连续碳纤维增强的己内酰胺原位聚合热塑性复合材料的汽车防护横梁。
10、作为本发明的优选实施方案,步骤(1)中,加热熔化的温度为100-130℃,抽真空脱水时间为20-30分钟。
11、作为本发明的优选实施方案,步骤(1)中,所述己内酰胺溴化锶的用量为己内酰胺树脂摩尔量的0.5-2.0mol%。
12、作为本发明的优选实施方案,步骤(2)中,加热熔化的温度为100-130℃,抽真空脱水时间为20-30分钟。
13、作为本发明的优选实施方案,步骤(2)中,所述tdi的用量为己内酰胺树脂摩尔量的0.5-2.0mol%。
14、作为本发明的优选实施方案,步骤(3)中,组分a和组分b中的己内酰胺树脂的用量比为1:1。
15、作为本发明的优选实施方案,步骤(3)中,组分a和组分b分别加热至150℃-180℃。
16、作为本发明的优选实施方案,步骤(3)中,以己内酰胺树脂的总用量为100重量份计,所述表面改性纳米杂化复合物的用量为0.5-5重量份,所述ω-氨基十一酸的用量为1-15重量份,所述端异氰酸酯基聚丁二烯的用量为3-8重量份,所述内脱模剂的用量为0.5-2重量份;所述己内酰胺树脂中至少包含10%由回收pa6解聚得到的再生己内酰胺。
17、作为本发明的优选实施方案,步骤(3)中,所述内脱模剂为选自硬脂酸锌、硬脂酸酰胺、乙撑双硬脂酰胺、硬脂酸甘油酯、硬脂酸季戊四醇酯中的至少一种。
18、作为本发明的优选实施方案,步骤(3)中,所述表面改性纳米杂化复合物的制备方法是:
19、(a)、将15g纳米凹凸棒土在280℃下预处理2.5小时;
20、(b)、取预处理后的凹凸棒土分散于120ml无水甲苯中,氮气保护下加入2.25g甲苯二异氰酸酯,75℃搅拌反应90分钟,经离心、洗涤、50℃真空干燥,得到tdi活化凹凸棒土;
21、(c)、将2g氧化石墨烯分散于200ml无水dmf中,加入2g甲苯二异氰酸酯,75℃搅拌反应5小时,经离心、洗涤、60℃真空干燥,得到tdi改性还原氧化石墨烯;
22、(d)、将tdi活化凹凸棒土与tdi改性还原氧化石墨烯分散于400ml无水dmf中,360w超声分散45分钟,35℃搅拌反应16小时,经离心、洗涤、60℃真空干燥,得到tdi-atp-tdi-rgo复合物;
23、(e)、将tdi-atp-tdi-rgo复合物分散于100ml乙醇/水体积比8.5:1.5的混合溶液中,加入0.45g kh550硅烷偶联剂,调节ph至4.0,75℃搅拌回流反应5小时,经离心、洗涤、70℃真空干燥12小时,得到表面改性纳米杂化复合物。
24、作为本发明的优选实施方案,步骤(4)中,将活化改性连续碳纤维束引入拉挤模具注胶段前,对所述活化改性连续碳纤维束进行预热至80-120℃。
25、作为本发明的优选实施方案,步骤(4)中,所述活化改性连续碳纤维束的制备方法是:
26、所述活化改性连续碳纤维束的制备方法是:
27、(a)、将连续碳纤维束10g在200ml丙酮中浸泡24小时,用去离子水洗涤,80℃真空干燥12小时,得到预处理连续碳纤维束;
28、(b)将步骤(a)所得预处理连续碳纤维束分散于150ml无水dmf中,氮气保护下加入15g甲苯二异氰酸酯,80℃搅拌反应60分钟,经洗涤、60℃真空干燥,得到tdi活化连续碳纤维束;
29、(c)将1.6ml kh550硅烷偶联剂分散于50ml乙醇/水体积比9:1的混合溶液中,调节ph至3-4,预水解30分钟,加入步骤(b)所得tdi活化连续碳纤维束,40℃搅拌反应60分钟,经洗涤、60℃真空干燥,得到活化改性连续碳纤维束。
30、作为本发明的优选实施方案,步骤(6)中,对耐高温注胶管抽真空60秒;拉挤模具的拉挤速度控制在0.3-0.5米/分钟,待产品出拉挤模具口后调整速度至0.4-1.5米/分钟。
31、作为本发明的优选实施方案,还包括对拉挤成型后的汽车防护横梁进行二次加热折弯的步骤:将所述汽车防护横梁加热至160-200℃,沿其纵向弯曲成型为预设弧面,冷却定型。
32、本发明还提供了一种上述方法制得的汽车防护横梁,所述汽车防护横梁的纤维含量为75%-85%,所述原位聚合生成的聚酰胺6(pa6)基体的重均分子量>40000。
33、作为本发明的优选实施方案,所述防护横梁的截面为中空造型,且壁厚沿横梁长度方向呈非均匀分布,在受力集中区域壁厚大于非受力集中区域。
34、与现有技术相比,本发明的有益技术效果:
35、1.本发明采用热塑性pa6作为基体材料,通过原位聚合拉挤成型制备的汽车防护横梁,可在160-200℃加热条件下沿纵向弯曲成型为预设弧面,冷却后保持弧面造型且表面无裂纹。解决了热固性复合材料无法匹配汽车保险杠弧面造型的行业难题。传统环氧树脂基热固性复合材料一旦固化即无法再次塑形,只能成型等截面直材,无法加工出两端带弧面的弯曲造型,导致无法与带弧面的汽车保险杠匹配。
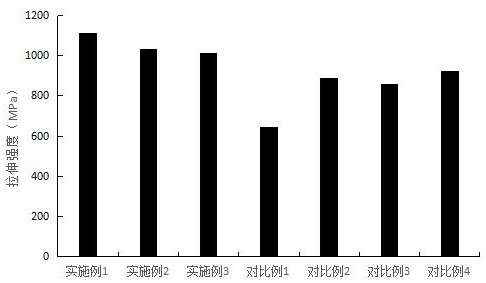
36、2.本发明通过原位聚合获得高重均分子量(>40000)的pa6基体,配合高纤维含量(75%-85%)以及表面改性纳米杂化复合物与活化改性碳纤维的协同增强,赋予复合材料优异的力学性能。
37、3.本发明采用统一的tdi+kh550表面改性化学体系,分别对凹凸棒土、石墨烯和碳纤维进行活化改性。tdi的-nco基团与各组分表面的羟基反应,kh550进一步引入氨基,使各组分表面均富含活性官能团,可在pa6基体中形成化学键合界面,实现“填料-纤维-基体”三者之间的共价键连接。
38、4.本发明采用的己内酰胺原位聚合体系对再生己内酰胺具有良好的适应性,可实现废旧pa6的绿色回收利用。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com