
一种用于VAR熔炼的钛残料捆扎电极、其制备方法及熔炼方法与流程
本发明属于一种钛残料回收利用,涉及一种用于var熔炼的钛残料捆扎电极、其制备方法及真空自耗熔炼方法。
背景技术:
1、钛及钛合金铸锭生产过程中会产生大量浇冒口、切头切尾、边角料、扒皮料、不规则残锭等残钛料,残钛回收再利用是降低钛合金生产成本、提升原料利用率的核心手段,目前var熔炼回收电极制备主要采用残料直接组焊工艺与简易碎料捆扎焊接工艺。
2、现有组焊工艺仅能利用规整残料,无法适配、异形、薄型残料,残料整体回收率低,资源浪费严重;常规简易捆扎电极工艺存在明显技术缺陷:其一,残料无序堆叠、内部空隙率大、致密度差,真空熔炼过程放气量大,极易引发弧光波动、电压不稳、熔池喷溅,导致铸锭气孔、疏松缺陷;其二,捆扎固定结构稳定性差,仅依靠简单钛丝捆扎+局部点焊,大规格电极自重较大,在高温熔炼、电磁搅拌、重力载荷作用下,易出现松散、掉块、局部塌料,造成铸锭夹渣、分层、断弧停机等质量与生产事故;其三,残料混杂布置,高氧冒口料、扒皮料无规则分布,造成电极成分、氧氮含量不均匀,熔炼后铸锭局部偏析、硬α相超标,无法满足中高端钛合金产品质量要求;其四,无配套专属熔炼工艺,常规新料熔炼参数适配性差,回收电极熔炼稳定性差、成品合格率低。
技术实现思路
1、本发明的目的在于:提供了一种用于var熔炼的钛残料捆扎电极、其制备方法及真空自耗熔炼方法,解决了上述的技术问题。
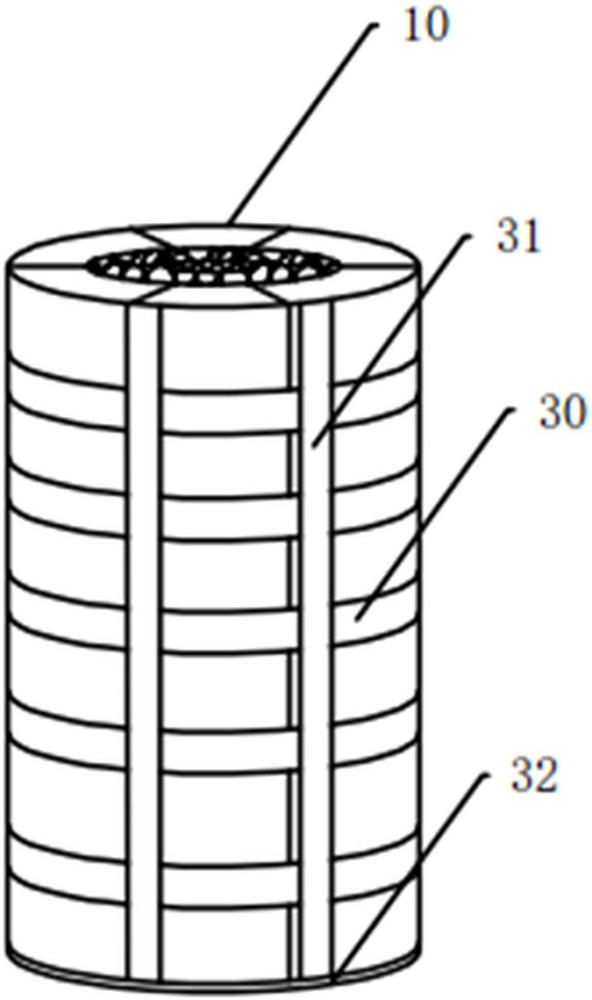
2、一种用于var熔炼的钛残料捆扎电极,捆扎固定组件以及沿所述电极主体的径向由外向内依次包括外层骨架区、中层填充区和内层致密区,
3、所述外层骨架区,由ⅰ级残钛焊接为筒状;
4、所述中层填充区,由ⅱ级残钛分层错缝排布,填充于所述外层骨架区的内侧间隙;
5、所述内层致密区,由ⅲ级残钛压实填充于所述中层填充区的中心柱状空腔;
6、所述电极主体的外壁焊接有多个环形钛带和多个钛筋,多个所述环形钛带沿所述电极主体的长度方向间隔布置,所述钛筋沿所述电极主体的长度方向延伸,多个所述钛筋所述环形钛带的周向间隔布置;
7、所述电极的底端焊接有封板。
8、进一步地,所述ⅰ级残钛(20)的长度≥1000mm、宽度大于150mm,所述ⅱ级残钛(21)的长度为400mm~1000mm,宽度为100mm~150mm,所述ⅲ级残钛(22)的长度≤400mm,宽度≤100mm,且所述ⅰ级残钛(20)、所述ⅱ级残钛(21)以及所述ⅲ级残钛(22)均连续完整。
9、进一步地,所述ⅰ级残钛的氧含量≤目标牌号氧含量上限+0.05%,所述ⅱ级残钛的氧含量为目标牌号氧含量上限+0.05%~+0.10%,所述ⅲ级残钛的氧含量高于目标牌号氧含量上限+0.10%,所述ⅲ级残钛的单批次掺配比例≤20%。
10、进一步地,所述电极的平直度≤3mm/m,同轴度偏差≤10mm。
11、上述用于var熔炼的钛残料捆扎电极的制备方法,其特征在于,包括以下步骤:
12、s1、残钛分级筛选与预处理:将同一牌号回收残钛按尺寸、氧含量、缺陷状态分为ⅰ级残钛、ⅱ级残钛、ⅲ级残钛;
13、s2、对步骤s1筛选出的残钛进行预处理,以去除氧化皮、氮化层及高温色层;
14、s3、对步骤s2预处理后的残钛在120℃~180℃下烘干保温≥2小时;
15、s4、将多根ⅰ级残钛沿周向排列并相互焊接,形成具有连续内部空腔的支撑骨架,所述支撑骨架的中空区域内同轴地垂直放入中心芯模,将ⅱ级残钛分次填充在所述支撑骨架和所述中心芯模之间的环形空间,每次填充后通过可沿所述中心芯模轴向滑动的环形压头进行分层压实,压实压力为5mpa~20mpa,保压5~15秒;
16、s5、中层填充区填充完成后,垂直向上抽出中心芯模;
17、s6、将ⅲ级残钛填入步骤s5形成的中心柱状空腔,通过实心压头压实,压实压力为10mpa~25mpa,保压10~20秒,得到自耗电极坯料;
18、s7、采用环形钛带对步骤s6得到的自耗电极坯料进行环形等距捆扎,捆扎间距为200mm~300mm,沿所述环形钛带周向均匀焊接多跟根纵向钛筋,所述电极的底端焊接封板;
19、s8、对焊缝进行外观检查及渗透探伤,对承重焊缝进行超声波探伤,复测电极形位公差;
20、s9、将成型后的电极在200℃~250℃下保温3~4小时,完成捆扎电极的制备。
21、进一步地,s2步骤中的预处理工艺包括:先进行机械打磨或铣削,然后依次进行碱洗和酸洗。
22、进一步地,碱洗用于去除残钛表面的氧化皮,碱洗采用工业纯naoh和工业纯nano2,按照20:1的质量比混合,碱洗温度为450℃~500℃,碱洗时间为60min~100min,酸洗用于去除残钛表面的油污和残留氧化物,酸洗采用氢氟酸和硝酸的混合水溶液,酸洗时间为10min~120min。
23、进一步地,步骤s4中环形压头的压实压力为5mpa~20mpa,保压5~15秒,步骤s6实心压头压实的压实压力为10mpa~25mpa,保压10~20秒,步骤s7环形钛带捆扎的捆扎间距为200mm~300mm。
24、进一步地,步骤s6中,填入所述中心柱状空腔的ⅲ级残钛的总质量低于所述捆扎电极总质量的20%。
25、一种基于上述用于var熔炼的钛残料捆扎电极及其制备方法制备的捆扎电极的var熔炼方法,包括以下步骤:
26、s1、将制备完成的捆扎电极平稳吊装入var炉,控制电极与坩埚的同轴度偏差≤10mm,关闭炉体抽真空;
27、s2、抽真空至真空度<5pa关闭大阀,进行侧漏,压升率小于1pa/min准备起弧;
28、s3、以2ka~4ka的电流稳弧起弧,稳压1~3分钟稳定弧光,随后阶梯提升电流至正常熔炼区间;
29、s4、熔炼过程中恒定弧压、匀速送进电极,熔炼速率相对于同规格新料电极的正常熔炼速率降低5%~10%;
30、s5、熔炼进入补缩阶段后,将熔炼电流阶梯降低至正常熔炼电流的10%~20%,同时将送进速度降低至正常熔炼速度的30%~60%,熔炼完成后随炉缓冷出炉。
31、相比于现有技术,本发明的有益效果为:
32、1、通过分层分区复合结构,可同时利用、中块、细碎、异形各类残钛,解决传统工艺仅能使用规整料的局限,残料综合回收率提升15%~25%,显著降低生产成本;
33、2、采用环形钛带笼式捆扎结合全焊缝密封加固结构,替代传统简易捆扎点焊,电极整体刚性强,熔炼过程无松散、掉块、塌料问题,避免夹渣、断弧等生产与质量事故;
34、3、通过残料分级、均匀分散排布,避免高氧、偏析料局部富集,配合烘干除气与分段真空除气工艺,电极氧氮含量均匀可控,熔炼后铸锭无集中气孔、疏松、偏析缺陷,力学性能稳定,可满足工业级及中高端钛合金产品使用要求;
35、4、配套阶梯式起弧、慢速稳态熔炼工艺,适配捆扎电极多孔、多间隙的结构特性,有效抑制真空放气导致的弧光波动、熔池喷溅,熔炼过程平稳可控,成品合格率显著提升。
36、5、适配各类钛及钛合金牌号残料回收,适配var炉熔炼生产,工艺简单、可批量落地,工业化应用价值高。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com