
一种中碳锰钢连铸小圆坯及其质量控制生产方法与流程
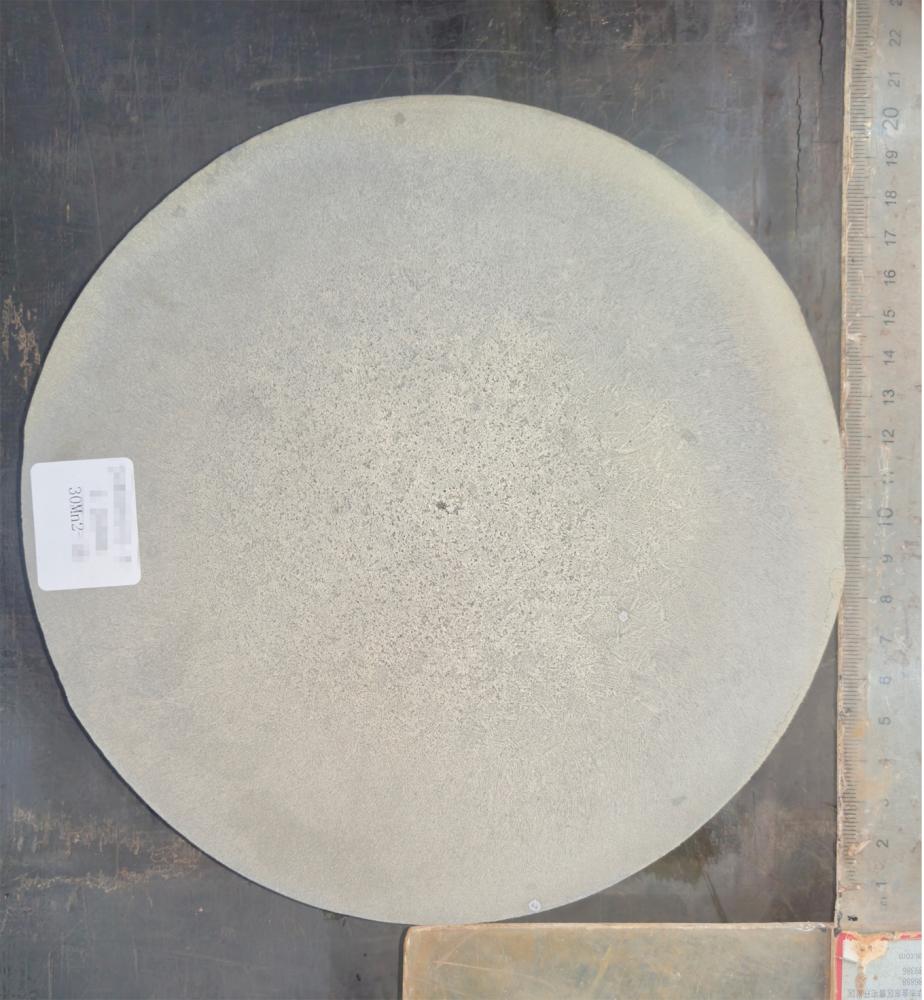
本发明属于特殊钢冶炼连铸,具体涉及一种中碳锰钢连铸小圆坯及其质量控制生产方法,适用于30mn2、25mn2等中碳锰钢无缝钢管用φ180-200mm小圆坯生产。
背景技术:
1、中碳锰钢的典型牌号如30mn2、25mn2,凭借其高强度、高硬度和优异的耐磨性等特性,被大量应用于无缝钢管生产、机械结构件制造领域。提高φ180-200mm规格中碳锰钢连铸小圆坯的质量,对提高成坯率、减少连铸工序切废量、降低热加工与穿孔等工序的报废和修磨成本、降低锻造比,最终实现降本增效具有重要意义,但目前φ180-200mm规格中碳锰钢连铸小圆坯,无论是冷却速率、液芯长度、相变区间还是坯壳力学性能,都和φ150mm小圆坯、大直径圆坯存在明显差异,在实际生产过程中仍存在以下技术难题:
2、一、钢水洁净度稳定性难以控制:转炉出钢下渣容易造成钢水回磷,lf工序钢水氧化性升高,而30mn2、25mn2属于高锰钢,钢液mn含量高,高氧化性条件下脱氧会生成大量熔点高、不易聚合上浮的夹杂,lf软吹时间易出现波动,导致钢水洁净度稳定性差,同时相较于大规格圆坯,小圆坯的拉速更快,夹杂难以上浮,进而影响铸坯质量,使其成为裂纹萌生源,增加无缝管后续探伤报废率。
3、二、难以兼顾不同浇次铸坯的白亮带负偏析与中心疏松控制:现有技术普遍采用整浇次恒定搅拌制度,对比φ150mm圆坯,φ180-200mm规格断面更大,同等拉速下铸坯液芯更长,若直接采用φ150mm圆坯的工艺,全程大电流搅拌,特别是尾炉容易诱发白亮带负偏析、圆度超差问题,破坏铸坯内部组织均匀性,进而影响后续加工、致使产品性能一致性变差;而如果直接照搬大圆坯的生产工艺,又容易造成钢水补缩受阻,中心疏松、夹杂物超标的风险会明显升高,同时该规格铸坯在后续加工中的缺陷焊合条件不如大规格圆坯,会导致缺陷遗传问题更加突出,甚至造成产品判废。
4、三、圆坯尺寸精度不足、不圆度偏大:与φ450-600mm大圆坯相比,φ180-200mm规格铸坯的坯壳厚度更薄,抗变形能力更差,更容易发生挤压变形,最终导致扁平区宽度偏大、圆坯圆度超差,进而使得后续无缝钢管生产的穿孔轧制过程中,容易出现壁厚不均等缺陷。
5、四、存在振痕加深、铸坯表面裂纹等表面质量缺陷:在现有保护渣条件下,容易引发应力集中、振痕深度增大;而该钢种高温塑性较差,振痕会成为裂纹萌生源,进而衍生出皮下裂纹、表面横裂纹等表面质量缺陷,最终不仅会增加后续精整工序的加工难度,还会造成圆坯成材率下降,若缺陷残留在产品中,甚至会引发成品件的服役风险与质量问题。
技术实现思路
1、本发明旨在至少在一定程度上解决上述技术问题之一,本发明提供一种中碳锰钢连铸小圆坯及其质量控制生产方法,适用于30mn2、25mn2等中碳锰钢无缝钢管用φ180-200mm小圆坯生产,能够提升钢水洁净度、铸坯内部质量、圆坯尺寸精度及表面质量,降低无缝管后续探伤报废率。
2、本发明解决其技术问题所采用的技术方案是:
3、本发明的第一方面在于提供一种中碳锰钢连铸小圆坯的质量控制生产方法,其方法包括在连铸工序生产φ180-200mm小圆坯过程中:
4、(1)采用结晶器电磁搅拌与末端电磁搅拌联合:
5、控制结晶器电磁搅拌的电流为150-250a,频率为1-3hz;
6、在每一浇注周期,对于浇次进入稳定生产阶段的铸坯,根据所述铸坯断面和过热度控制稳态拉速,控制末端电磁搅拌的电流为150-250a,频率为1-3hz;对于浇次尾炉的铸坯,控制拉速相对所述稳态拉速提高0.1-0.2m/min,控制末端电磁搅拌的电流为400-450a,频率为8-10hz;
7、(2)拉矫热坯压力分级控制:
8、控制铸坯进入拉矫机温度≥950℃;
9、在连铸机的直线拉矫段设置辅助拉矫机;
10、开浇后浇铸累计米数若未超过辅助拉矫机,则沿拉矫方向,控制浇铸过渡段的机架一压力为20-25bar、机架二压力为20-25bar、辅助拉矫机压力为0bar;
11、开浇后浇铸累计米数若超过辅助拉矫机,则沿拉矫方向,切换稳态浇铸段的机架一压力为13-19bar、机架二压力为13-19bar、机架三压力为5-10bar。
12、在优选的技术方案中,包括转炉冶炼:采用b-h类铁水,规避b-f类自产废钢。
13、在优选的技术方案中,包括转炉冶炼:控制终点碳含量为0.06%-0.10%,出钢温度≥1600℃。
14、在优选的技术方案中,包括转炉冶炼:出钢量为52±1.5吨,出钢过程加入铝酸钙、石灰执行回渣工艺,铝酸钙用量为400±50kg/炉,石灰用量为300±50kg/炉。
15、在优选的技术方案中,包括lf精炼:钢包烘烤温度≥800℃,转炉出钢至lf进站的转序时间≤12min。
16、在优选的技术方案中,包括lf精炼:造白渣后白渣保持时间≥20min;发生转炉下渣回磷时,补加石灰25-30kg继续保持白渣冶炼;软吹时间≥20min。
17、在优选的技术方案中,包括lf精炼:精炼结束出站前喂入纯钙线,开机炉次的纯钙线喂入量为55-65m,连浇炉次的纯钙线喂入量为20-30m,每炉钢水为52±1.5吨;控制吊包als为0.020-0.030%,吊包p≤0.018%;钢水气体成分控制t[o]≤0.0020%,[n]≤0.0055%。
18、在优选的技术方案中,所述连铸工序中,中间包烘烤完成后进行氩气吹扫。
19、在优选的技术方案中,所述连铸工序中,浸入式水口下线侵蚀量控制为3-5mm。
20、在优选的技术方案中,所述连铸工序的结晶器保护渣成分要求按质量百分比计包括:sio2:24.5%-31.3%,cao:22.6%-30.5%,al2o3:4.5%-11.4%,fe2o3:≤3%,mgo:2%-5%,f-:2%-6.5%,mno:≤3%,r2o:4%-11.3%;tc:4%-11.3%,h2o:≤0.5%;其余为不可避免的杂质。
21、优选的技术方案中,当圆坯钢种为30mn2时,cao/sio2为0.96±0.1。
22、在优选的技术方案中,所述连铸工序采用过热度与拉速联动控制:控制首炉次过热度为30-45℃,连浇炉次过热度为20-35℃。
23、在优选的技术方案中,所述连铸工序采用过热度与拉速联动控制:过热度>45℃时,拉速为1-1.3m/min;过热度为36-45℃时,拉速为1.2-1.5m/min;过热度为20-35℃时,拉速为1.2-1.7m/min;过热度<20℃时,拉速为1.6-1.9m/min。
24、在优选的技术方案中,所述铸坯断面规格为φ180mm时,过热度>45℃时,拉速为1.2-1.3m/min;过热度为36-45℃时,拉速为1.2-1.5m/min;过热度为20-35℃时,拉速为1.6-1.7m/min;过热度<20℃时,过热度为1.8-1.9m/min。
25、在优选的技术方案中,所述铸坯断面规格为φ200mm时,过热度>45℃时,拉速为1-1.1m/min;过热度为36-45℃时,拉速为1.2-1.3m/min;过热度为20-35℃时,拉速为1.2-1.5m/min;过热度<20℃时,过热度为1.6-1.7m/min。
26、在优选的技术方案中,所述连铸工序的拉矫前采用足辊水冷与二冷气雾冷却,总比水量为0.6-0.9l/kg钢。
27、在优选的技术方案中,所述连铸工序中,总二冷水量为240-270l/min,沿拉矫方向水量占比为:足辊水冷:30%-36%;二冷一区:39%-45%;二冷二区:16%-21%;二冷三区:2%-8%。
28、在优选的技术方案中,所述连铸工序中,切换稳态浇铸段的机架一压力为13-18bar、机架二压力为13-18bar、机架三压力为5-10bar。
29、在优选的技术方案中,所述连铸工序控制铸坯的热冷收缩系数为1.012-1.014。
30、本发明的第二方面在于提供一种中碳锰钢连铸小圆坯,所述圆坯由上述任意一项所述的中碳锰钢连铸小圆坯的质量控制生产方法生产获得。
31、在优选的技术方案中,所述圆坯包括30mn2、25mn2钢种。
32、在优选的技术方案中,所述圆坯的a、b、c、d、ds类夹杂物评级均≤1.5级。
33、在优选的技术方案中,所述圆坯的扁平区宽度≤65mm,不圆度稳定控制在1-2mm。
34、在优选的技术方案中,所述圆坯的中心疏松≤1.5级,无中心裂纹、皮下裂纹、白亮带、结疤、凹坑类缺陷。
35、与现有技术相比,本发明的有益效果至少在于:
36、(1)提升铸坯内部质量:适用于30mn2、25mn2等中碳锰钢无缝钢管用φ180-200mm小圆坯生产,浇次尾炉提拉速工况下切换末端电磁搅拌参数,常规稳态铸坯使用低参数末端电磁搅拌,避免产生白亮带缺陷,浇次尾炉提拉速工况切换大电流高频率末端电磁搅拌,打碎凝固末端枝晶,铸坯中心疏松稳定控制≤1.5级,无明显白亮带缺陷,兼顾不同浇次条件下白亮带负偏析与中心疏松的协同控制,提升铸坯内部组织均匀性。
37、(2)提升圆坯尺寸精度:在采用拉矫热坯压力分级控制组合工艺下,浇铸过渡段坯壳薄,采用偏高夹持压力防止铸坯打滑;稳态阶段坯壳增厚,降低挤压压力;改善薄坯壳小圆坯受力条件,有效控制圆坯不圆度,圆坯不圆度下降至1-3mm,扁平区宽度≤65mm,提升铸坯尺寸精度,可减少后续穿孔轧制壁厚不均缺陷。
38、(3)提升圆坯表面质量:连铸工序控制结晶器保护渣成分,采用过热度与拉速联动控制,足辊水冷与二冷气雾冷却,圆坯表面质量较好,无中心裂纹、皮下裂纹、结疤、凹坑类缺陷,振痕状态可控,降低成品服役风险。
39、(4)提升钢水洁净度:在转炉冶炼时控制出钢终点、铝酸钙与石灰的回渣工艺,在lf精炼时控制转炉下渣回磷,在精炼结束出站前喂入纯钙线进行钙处理,控制t[o]≤0.0020%,[n]≤0.0055%,使a、b、c、d、ds类夹杂物评级均≤1.5级,实现钢水洁净度稳定可控,降低夹杂诱发裂纹与探伤报废风险。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com