
一种基于锌铝镁机组生产薄规格薄锌层大锌花带钢的方法与流程
本发明涉及钢铁冶金,具体涉及一种基于锌铝镁机组生产薄规格薄锌层大锌花带钢的方法。
背景技术:
1、热镀锌镀层表面锌花的形成本质为锌液凝固阶段的形核与晶粒长大竞争过程,遵循金属凝固基础理论:锌液凝固过冷度越大,单位体积形核数量越多、晶粒长大速率被显著抑制,锌花尺寸细小;反之,降低过冷度、减少晶核生成数量,锌枝晶可充分生长,获得尺寸粗大、形貌清晰的大锌花镀层。镀层冷却速率是调控过冷度、决定锌花大小最核心的工艺变量,同时锌液中合金元素、基板表面状态、带钢入锅温度会协同改变凝固动力学行为,最终决定锌花均匀性与外观形貌。常规建筑装饰用镀锌板材对大锌花存在刚性市场需求,要求锌花直径不低于6mm、板面雪花状枝晶分布均匀,无局部微锌花、锌疤、气刀条痕等外观缺陷。
2、目前成熟大锌花制备技术分为两类,但均无法适配锌铝镁机组极限薄规格、薄锌层工况,存在以下问题:一、传统含铅大锌花工艺:依靠锌液添加金属铅降低形核率、延缓晶粒凝固长大,可稳定产出大尺寸锌花。但铅属于重金属污染物,受国内外环保法规严格限制,生产过程烟气、锌渣存在重金属排放风险,固废处置成本高,无法用于绿色量产。二、无铅锑基常规大锌花工艺:采用锌-锑二元合金体系调控锌花,但仅适用于厚度0.5mm以上、单面锌层重量≥30g/m2的中厚规格板材。该工艺未针对薄带散热快、锌层薄的工况配套控温、缓冷、气刀协同策略,若直接用于生产≤0.31mm的极限薄规格带钢时,镀后冷却速率无法有效降低,即便调整锑元素含量,仍难以抑制大量晶核生成,导致锌花尺寸持续偏小。
3、综上所述,为解决上述问题,有必要设计一种基于锌铝镁机组生产薄规格薄锌层大锌花带钢的方法,用以解决现有技术下锌铝镁机组轧制薄规格带钢时,由于冷却速率过快、板温测量误差大,导致极薄规格带钢无法产出均匀大锌花的问题。
技术实现思路
1、本发明的目的在于提供一种基于锌铝镁机组生产薄规格薄锌层大锌花带钢的方法,以解决现有技术下锌铝镁机组轧制薄规格带钢时,由于冷却速率过快、板温测量误差大,导致极薄规格带钢无法产出均匀大锌花的问题。
2、为达到上述目的,本发明提供的基础方案为:一种基于锌铝镁机组生产薄规格薄锌层大锌花带钢的方法,包括以下步骤:
3、s1:酸联轧:首先将带钢浸入酸洗槽内,通过酸洗槽内的盐酸溶解去除带钢板面的氧化铁皮,接着将酸洗后的带钢送入冷轧机组进行冷轧;
4、s2:脱脂:首先将带钢浸入碱液槽内并通过刷辊对带钢进行刷洗,接着将带钢作为电极并通电,随后将带钢穿过电解槽中的多组阴阳极板,通过电解去除带钢上的油脂,然后采用纯水冲洗带钢,去除带钢表面附着的碱液;
5、s3:退火:首先将冷轧后的带钢输送至退火炉,使其依次经过ph段、nof段、rtf&sf段、jcf段、lth段和tds段进行预热、加热、保温、冷却,使带钢横向温差收敛至±3℃以内,随后通过tds段的热张辊控制带钢张力,避免带钢跑偏;
6、s4:镀锌及冷却:首先通过热张辊将带钢送入锌锅并使其浸入锌液中,接着带钢绕经沉没辊垂直向上出锌锅,随后通过氮气气刀对带钢表面进行吹扫,刮除多余的镀液后对带钢进行冷却,使带钢上的高温液态镀层凝固即可。
7、本发明的有益效果在于:(1)本发明采用zn-al-sb环保合金体系,严格限定锌液中pb的含量,解决了含铅工艺生产污染、废弃物处理成本高的问题;同时精准控制al、sb配比,sb能够降低锌液形核率促进大锌花枝晶生长,al既能提升锌液流动性、精准实现单面20g/m2薄锌层控制,又能够抑制锌铁合金层过度增厚,适配厚度≤0.31mm的极限薄规格薄板,弥补了传统合金配方仅适用于0.5mm以上厚板的短板,实现了低铅清洁化生产;
8、(2)本发明通过退火、浸镀、镀后冷却全流程协同温控形成完整解决方案;在退火阶段关闭jcf大部分冷却风机、控制露点保障板面充分还原,并根据机组速度分档提升入锌锅板温,增加锌液过热度、延长液相凝固时间;通过在锌锅上方设置保温罩降低初期散热,搭配分段梯度冷却,在凝固段采用低速缓冷减少过冷度,固化段则加快冷却速度兼顾产能;多重缓冷手段协同缩小锌液过冷度,大幅降低形核率,从而稳定产出8-16mm均匀清晰大锌花,拓宽了极限薄规格带钢大锌花生产的工艺窗口;
9、(3)通过调整酸联轧板形、脱脂、退火、锌液、气刀、镀后张力等现有工序工艺参数,搭配沉没辊辊型小幅优化即可落地实施,设备改造成本低、现场操作简便,可直接适配现有连续热镀锌机组。
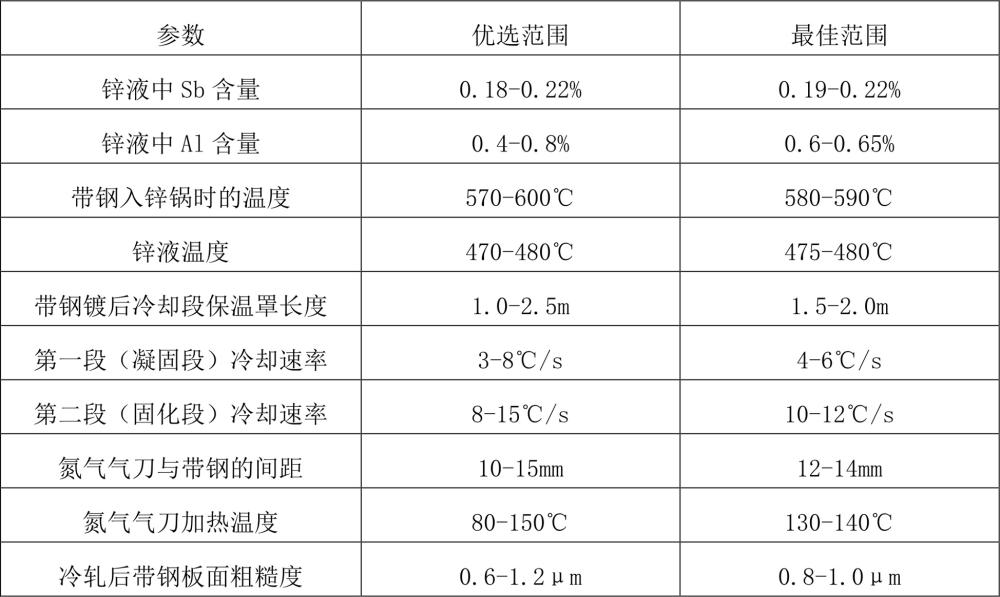
10、方案二,此为基础方案的优选,在s1中,酸洗后带钢板面清洁度为65±5%,冷轧后带钢厚度为0.305-0.275mm、带钢表面粗糙度为0.6-1.2μm。清洁度能够平衡除鳞效率与基板表面状态,避免轧制麻点;窄区间粗糙度管控,既降低脱脂负荷,又保证锌铝镁镀层机械咬合强度,冲压不开裂。
11、方案三,此为基础方案的优选,在s2中,低温脱脂剂的温度为45±7℃,电解槽电流为2300±200a,电解槽碱液中的游离碱点数为26-30ml。保证板面均匀电解产气,剥离微观油污铁粉;电解强度稳定,能过保障超薄带无过腐蚀风险,板面洁净度一致性高。
12、方案四,此为基础方案的优选,在s2中,每完成1t带钢脱脂,则向电解槽的碱液中添加1.5kg低温脱脂剂。确保电解槽的碱液浓度长期稳定,减少滴定频次、降低药剂浪费。
13、方案五,此为基础方案的优选,在s3中,ph段出口带钢温度为300-360℃、nof段出口带钢温度为680-730℃,rtf&sf段出口带钢温度为750-770℃、保温时间为20-30s,jcf段出口带钢温度为450-470℃、lth段出口带钢温度为455-465℃。
14、方案六,此为基础方案的优选,在s3中,热张辊的材质为zg0cr18ni9铸钢,热张辊表面设有lc1c涂层、涂层厚度为0.08-0.15mm,同一热张辊辊面的lc1c涂层厚度偏差≤±0.01mm,热张辊的凸度为30±5μm。zg0cr18ni9材质的热张辊能够抗高温蠕变,适配退火炉出口高温工况,确保辊形长期稳定;涂层能够延长热张辊的耐磨寿命,减少辊子打磨更换频次;热张辊凸度能够补偿超薄带钢张力分布,抵消带钢边部张力不足产生的双边浪,避免断带。
15、方案七,此为基础方案的优选,在s4中,锌液成分为:al的含量为0.4-0.8%、sb的含量为0.18-0.22%,杂质元素pb的含量≤0.004%、fe的含量≤0.003%、cd的含量≤0.002%、sn的含量≤0.001%,余量为zn;锌液温度为475±5℃。极低杂质上限,锌锅渣量少,大幅降低了板面压点缺陷。
16、方案八,此为基础方案的优选,在s4中,氮气气刀与带钢的间距为8-15mm、氮气气刀加热温度为100-150℃、氮气气刀压力为100-150kpa,前、后氮气气刀的角度为-4°~-5°,前、后氮气气刀的角度差>0.5°。确保超薄带钢在高速运行时无飞锌、无气刀条纹,从而保证带钢锌层厚度均匀。
17、方案九,此为基础方案的优选,在s4中,带钢镀后冷却段保温罩长度为1.0-2.5m,并采用两段式冷却模式,其中,第一段为凝固段、冷却速率为3-8℃/s,第二段为固化段、冷却速率为8-15℃/s。分段差异化冷却能够实现稳定产出均匀清晰大锌花的同时避免镀层耐蚀性下降。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com