
一种电子束熔炼纯钛坯表层的细晶化处理方法
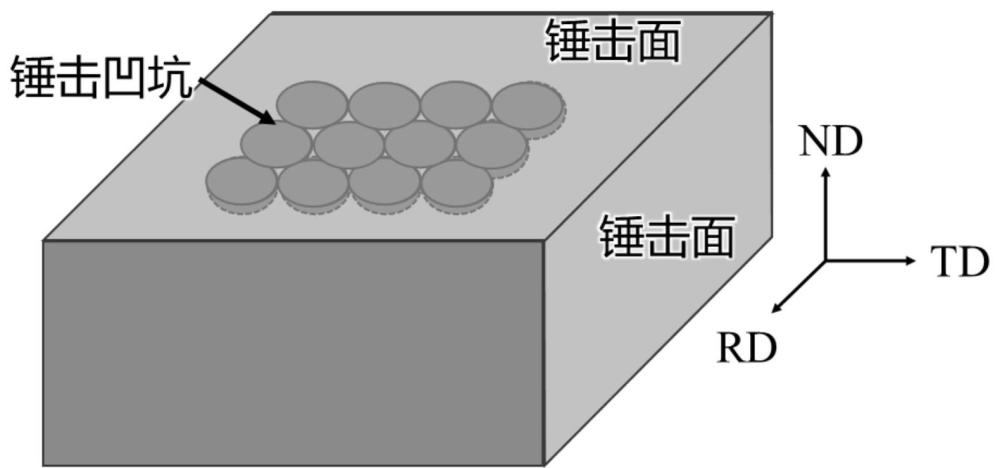
本发明涉及金属材料表面改性的,特别是指一种电子束熔炼纯钛坯表层的细晶化处理方法,具体涉及纯钛电子束熔炼坯在经机械修磨后由近圆形锤头局部冲击eb坯表面引入局部应变层,应变层在热轧前保温过程中诱导再结晶细化铸坯表层组织获得细小晶粒,改善表层塑性,改善纯钛eb坯轧材热轧表面质量的处理方法。
背景技术:
1、纯钛电子束熔炼(eb)方坯拥有坯料成材率高、不需锻造可直接轧制、生产流程短、节能降耗等明显的优势。然而,eb炉熔炼ta1/ta2方坯在热轧钛板带生产中,相较真空自耗电弧熔炼(var)锻坯容易出现明显的边裂、起皮缺陷,严重影响热轧钛材的成材率,造成的经济效益损失。eb炉熔炼纯钛方坯容易出现边裂、起皮等轧制缺陷的一个重要原因是组织粗大。相较于var锻坯毫米级的细晶,eb炉熔炼纯钛锭厘米级的粗晶组织在热轧过程中变形协调性差,且杂质元素易偏聚于eb锭粗晶组织晶界处,导致eb炉熔炼纯钛锭在热轧过程中易在晶界处出现开裂,并在后续轧制过程中演变为边裂、起皮等缺陷。现有技术中,细化eb炉熔炼纯钛方坯组织将有利于改善eb炉纯钛方坯轧制板带材的表面质量。
2、例如,中国专利cn117463784a公开了一种eb炉冶炼钛坯的轧制方法,该方法是在热轧前的加热过程采用“低温长时间+高温短时间”加热方案,通过相变细化钛坯晶粒,并通过热轧前的两道次小变形量轧制和侧压优化板形控制、细化边部晶粒,改善边部质量,表面缺陷率低于7%;然而,该方法主要依赖分段加热、热轧小压下和侧压协同调控,工艺窗口窄、控制复杂,且未能在热轧前针对eb钛坯表层粗晶预先构建连续细晶化层,对上下表面及侧面缺陷的预防作用仍有限。
3、中国专利cn111495970a公开了一种降低eb炉熔炼tc4钛合金表面开裂的轧制方法,该方法是直接轧制与再结晶退火热相结合,通过每火次往复多道次大压下轧制,并对终轧板材进行再结晶退火处理,避免tc4钛合金热轧过程中应力分布不均而导致表面裂纹和边部开裂;然而该方法存在工艺流程长、能耗和设备负荷高等技术缺陷。
4、中国专利cn119426354a公开了一种电子束熔炼钛坯的轧制方法,其方法是对电子束熔炼钛坯表面进行渗硼处理,并将钛坯加热温度提高到相变点以上,避免钛坯高温表面吸气并提高钛坯塑性,改善轧制板带的表面质量;然而,该方法需要额外进行渗硼介质制备和高温硼化处理,存在工艺流程复杂、处理周期和成本较高、渗硼层厚度及均匀性控制难度大等技术缺陷。
5、中国专利cn119265416a公开了超声处理改善钛合金eb炉熔炼过程凝固组织晶粒度及成分均匀度的方法,其方法是通过插入超声波辐射杆,并控制插入深度、超声频率,利用超声振动及空化作用,使钛合金凝固组织的晶粒细化,合金成分均匀,从而提高钛铸锭的加工性能;然而,该方法需在eb炉熔炼凝固过程中增设并插入超声振动系统,存在设备改造难度大、熔池内超声处理参数控制复杂等技术缺陷。
6、中国专利cn119685732a公开了一种提高电子束熔炼钛坯轧制表面质量的方法,该方法包括钛坯表面预处理、表面抛丸处理、加热处理和热轧处理;其中通过对电子束熔炼钛坯表面抛丸处理,提高热轧钛坯表面塑性,改善钛坯轧制的表面质量;然而该方法存在抛丸影响层较浅、表层晶粒细化能力仍不足,轧材表面质量改善有限等技术缺陷。
7、辽宁工程技术大学况军的硕士学位论文《az31镁合金及纯钛强流脉冲电子束表面改性》(2009)公开了强流脉冲电子束处理的纯钛表面有明显的熔坑形貌,表面的显微硬度值随脉冲次数增加而增大,由原始样品的154hk升高到275hk;与原始样品相比,处理后样品的耐腐蚀性和耐磨性都明显;然而,该方法属于强流脉冲电子束表面熔凝改性,存在需专用真空电子束设备、处理面积和深度有限、表面易形成熔坑和重熔层等技术缺陷。
8、鉴于此,有必要针对eb炉熔炼纯钛坯开发设计一种钛坯表层组织细化方法以提高eb炉熔炼纯钛坯表面塑性,减少其在热轧过程中的开裂,将有效改善eb炉熔炼纯钛坯轧材的表面质量并提高成材率。
技术实现思路
1、本发明的主要目是为了解决现有技术中eb炉熔炼纯钛方坯由于组织粗大,其在热轧过程中变形协调能力较差,热轧过程中易产生开裂缺陷进而演变成为边裂、起皮等缺陷,影响板带材表面质量,降低成材率,造成经济损失等技术问题。故而,提出了能够解决前述问题的一种电子束熔炼纯钛坯表层的细晶化处理方法,使其在后续轧制过程中拥有更好的表层塑性变形能力,减少其在轧制过程中的开裂缺陷,改善轧材表面质量,提高成材率。
2、所述技术方案如下:
3、一种电子束熔炼纯钛坯表层的细晶化处理方法,所述电子束熔炼纯钛坯表层的细晶化处理方法包括以下步骤:
4、s1、机械修磨+锤头冲击:将电子束熔炼纯钛锭-eb锭进行机械修磨,之后采用锤头局部冲击机械修磨后的eb锭表面,得到表面变形层的eb锭;
5、s2、再结晶热处理:将s1的表面变形层的eb锭放入加热炉中加热,使得表面变形层的eb锭随炉升温至再结晶热处理温度并保温,得到再结晶热处理的表面变形层的eb锭;
6、s3、多道次热轧:将s2的再结晶热处理的表面变形层的eb锭进行多道次热轧,最终得到高边部和表面质量的热轧钛卷。
7、可选地,s1中电子束熔炼纯钛锭-eb锭为方坯,尺寸为长6000-8000mm,宽1080-1540mm,厚200-220mm;机械修磨包括铣面、倒角和水磨,机械修磨后的eb锭的表面粗糙度相比机械修磨之前降低了50-75%,机械修磨后的eb锭的表面粗糙度≤5μm。
8、可选地,s1中锤头局部冲击机械修磨后的eb锭表面的冲击区域覆盖上、下表面及长度方向两侧面nd和td表面,在其表面形成由冷变形凹坑组成的变形层,变形影响区深度2-5mm。
9、可选地,s1中锤头半径r=5-22mm,锤击冲击压强350-1200mpa;锤击凹坑深度d=0.2-0.8mm,锤击凹坑半径r=3-5mm,凹坑间距以两凹坑圆心间距l计,l=r-2r。
10、可选地,s1中锤头为球形锤头、四棱台球头、多棱台锤头、球-锥复合锤头。
11、可选地,s1中锤头的头部形状选择球形、四边以上棱台形和球-锥组合形,提高锤头的疲劳寿命和eb坯锤击变形效果。
12、可选地,s2中随炉升温的升温速率为0.1-2℃/s,加热升温至再结晶热处理温度为800-920℃,保温时间计算方法为:保温时长约为钛坯厚度mm×1.5min+30min,使钛坯整体温度均匀并使钛坯表层冷变形层有充分时间再结晶,以得到近似var锻坯的均匀的细晶组织。
13、可选地,s2中表面变形层的eb锭经过再结晶热处理,其表层深度约2-5mm范围内晶粒细化至200-1200μm。
14、可选地,s3中多道次热轧的道次数为6-8道次,开轧温度为780-900℃,终轧温度≥720℃,道次压下量为10-35%,总压下量为90-98%。
15、可选地,s3中高边部和表面质量的热轧钛卷的表面缺陷率的计算公式为:钛卷表面出现缺陷的长度/钛卷总长度×100%。
16、可选地,s3中高边部和表面质量的热轧钛卷的钛卷边部和表面质量良好,未见包括边裂、边部掉肉的缺陷,包括表面起皮、凹坑和压入的表面缺陷率低于6%。
17、本发明的技术原理:
18、本发明通过构建一种表面冷变形层诱导纯钛电子束熔炼坯表层细晶化处理方法。使纯钛电子束熔炼坯表层组织在热轧前加热过程中发生再结晶使表层晶粒细化,解决纯钛电子束熔炼坯在热轧过程中因组织粗大、变形协调能力差而产生的开裂缺陷,从而改善纯钛电子束熔炼坯在热轧过程中产生的边裂、起皮等表面质量问题。
19、上述技术方案,与现有技术相比至少具有如下有益效果:
20、上述方案,本发明提出了一种电子束熔炼纯钛坯表层的细晶化处理方法,能够解决现有技术中eb炉熔炼纯钛方坯由于组织粗大,其在热轧过程中变形协调能力较差,热轧过程中易产生开裂缺陷进而演变成为边裂、起皮等缺陷,影响板带材表面质量,降低成材率,造成经济损失等技术问题。
21、本发明方法通过机械修磨+锤头冲击,能够使得钛坯表层形成深约2-5mm的冷变形层,提供后续加热过程中钛坯表层组织的再结晶驱动力。
22、本发明方法通过再结晶热处理,能够使得钛坯温度均匀,达到开轧温度要求;保温过程中钛坯表面冷变形层发生再结晶,达到细化表层晶粒的目的。
23、本发明方法多道次热轧,能够使得钛坯减薄至目标厚度,得到轧制成品。
24、总之,本发明方法相比传统方法,通过机械修磨+锤头冲击、再结晶热处理和多道次热轧对纯钛坯表层进行细晶化处理,在纯钛电子束熔炼坯表层获得与var熔炼锻造坯相近的细小晶粒;并且轧制过程减少板带材表面起皮、边裂缺陷,提高铸坯轧制和酸洗成材率1.5-3.0%;该方法无需额外加热、锻造,轧制板带材表面质量无诱发新类型缺陷,制造成本低,利于工业大规模生产和推广应用。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com