
一种铁路沿海环境用耐候钢及其制备方法与流程
本发明属于钢铁材料,具体涉及一种铁路沿海环境用耐候钢及其制备方法。
背景技术:
1、为解决沿海环境下的腐蚀问题,部分现有技术尝试采用高耐蚀海洋工程用钢,例如申请号为cn202110244515.6的中国专利所公开的技术方案。该类钢种通过大量添加ni(0.50%-1.20%)、mo(0.30%-1.20%)、cu(0.8%-1.5%)等贵重合金元素来显著提高耐海洋腐蚀性能。然而,其原材料成本是普通q355nh耐候钢的2.2-2.8倍,对于铁路检修通道步行道这类用量大、附加值低的结构件,经济性极差,难以大规模推广应用。同时,该类钢种的碳含量高达0.20%-0.35%,远高于q355nh的≤0.16%,焊接性极差,必须采用焊前预热(150-250℃)、焊后立即回火(620-680℃保温2-6h)的复杂工艺,而铁路桥梁附属结构的施工多为野外高空作业,现场不具备大型热处理设备的使用条件,无法满足该钢种的焊接工艺要求。此外,该类钢种是针对海洋全浸区和潮差区等极端腐蚀环境设计的,其耐蚀性能指标远高于海洋大气环境的要求,铁路检修通道步行道仅暴露在海洋大气环境中,使用该类钢种存在明显的性能过剩,造成不必要的资源浪费。
2、综上所述,现有技术中缺乏一种既具有良好耐沿海大气腐蚀性能、焊接性能优良、又具备成本优势的、专门适用于铁路沿海环境附属钢结构的耐候钢材料及其制备方法。
技术实现思路
1、本发明提供了一种铁路沿海环境用耐候钢及其制备方法,本发明通过"低成本多元素协同合金化和控轧控冷组织调控"的核心技术路线,开发出一种专门适用于铁路沿海c3-c4级大气环境的低合金耐候钢。本发明不依赖ni、mo等贵重合金元素,通过优化cu、cr、p的配比并添加微量sb、sn、nb元素,在钢材表面快速形成致密稳定的含cu-cr-sb复合保护性锈层;同时通过控轧控冷工艺获得均匀细小的铁素体和珠光体组织,保证钢材具有良好的综合力学性能和焊接性能。
2、本发明的技术方案如下。
3、一方面,本发明提供一种铁路沿海环境用耐候钢,以质量百分比计,由以下化学成分组成:
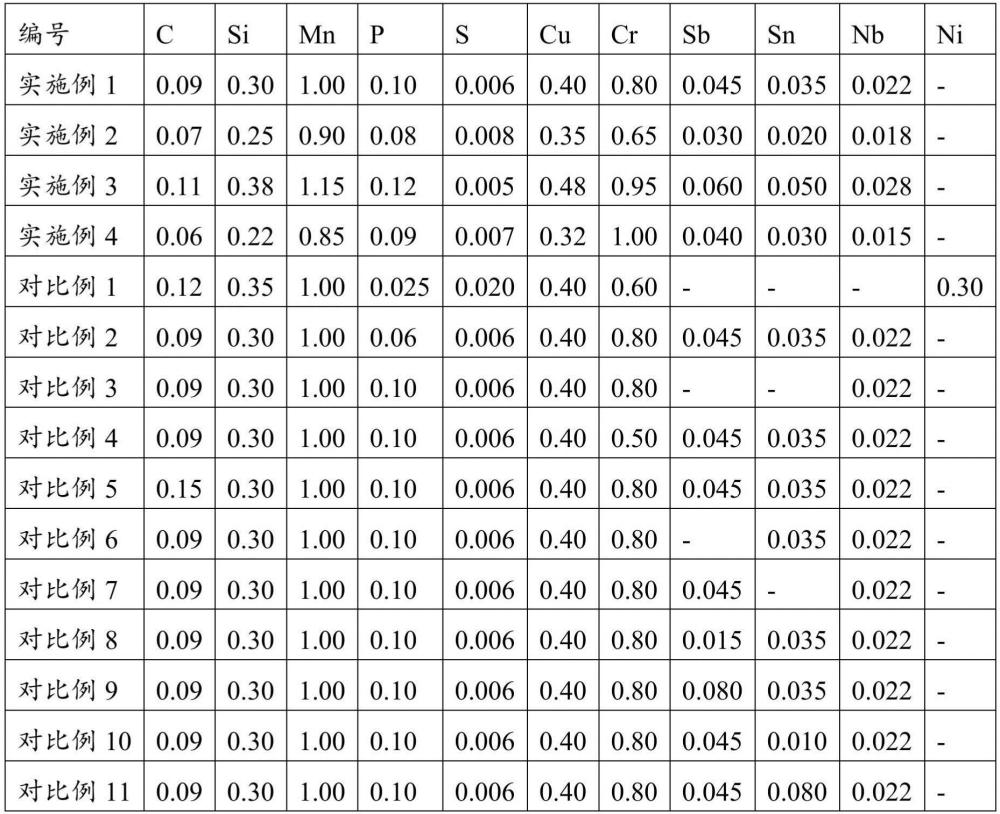
4、c:0.06%~0.12%;si:0.20%~0.40%;mn:0.80%~1.20%;p:0.08%~0.12%;s:≤0.010%;cu:0.30%~0.50%;cr:0.60%~1.00%;sb:0.03%~0.06%;sn:0.02%~0.05%;nb:0.015%~0.030%;余量为fe及不可避免的杂质。
5、优选地,c的含量为0.08%~0.1%;
6、优选地,si的含量为0.25-0.35%;
7、优选地,mn的含量为0.90-1.10%;
8、优选地,p的含量为0.09-0.11%;
9、优选地,s的含量为0.003-0.008%;
10、优选地,cu的含量为0.35-0.45%;
11、优选地,cr的含量为0.70-0.90%;
12、优选地,sb的含量为0.040-0.050%;
13、优选地,sn的含量为0.030-0.040%;
14、优选地,nb的含量为0.020-0.025%;
15、优选地,所述铁路沿海环境用耐候钢的最终组织为铁素体-珠光体组织,其中铁素体的晶粒尺寸5-10μm,铁素体体积分数为70-90%,余量为珠光体;
16、优选地,所述铁素体体积分数为 75-85%,余量为珠光体;
17、本发明采用cu-cr-p-sb-sn五元耐蚀合金体系,将cr含量提高至0.60%~1.00%,并添加0.03%~0.06%的sb和0.02%~0.05%的sn,提高了耐氯离子腐蚀性能。
18、本发明通过控制c含量≤0.12%,添加0.015%~0.030%的nb以细化晶粒,并结合优化的控轧控冷工艺,改善了焊接接头性能匹配性。
19、本发明完全不使用ni、mo等贵重合金元素,且采用常规生产工艺即可实现,大幅降低了生产成本。
20、本发明通过控制c含量≤0.12%和s含量≤0.010%,实现了焊前无需预热、焊后无需热处理即可获得性能合格的焊接接头,从而保证了良好的焊接工艺性能。
21、本发明专门针对铁路沿海c3-c4级海洋大气环境进行成分设计,避免了针对海洋全浸区极端腐蚀环境设计所带来的性能过剩问题,从而实现了性能与应用场景的精准匹配。
22、在本发明的上述铁路沿海环境用耐候钢中,各元素的作用及含量控制依据如下:
23、c:含量为0.06%~0.12%,用于保证钢材强度。控制在0.12%以下,显著降低焊接冷裂纹敏感性,实现焊前无需预热;下限0.06%保证最低强度要求。
24、si:含量为0.20%~0.40%,为脱氧元素,同时促进锈层中α-feooh的形成。控制在0.40%以下,避免恶化焊接性能和韧性。
25、mn:含量为0.80%~1.20%,为固溶强化元素,用于提高强度和韧性。控制在1.20%以下,防止焊接热影响区晶粒粗大。
26、 p:含量为0.08%~0.12%,为核心耐蚀元素,用于促进锈层致密化。本发明突破传统耐候钢p≤0.030%的限制,通过精确控制p含量并与cu、cr协同作用,显著提高耐氯离子腐蚀性能。
27、 s:含量≤0.010%,有害杂质元素,严格控制以减少硫化物夹杂,提高耐点蚀性能和韧性。
28、 cu :含量为0.30%~0.50%,为核心耐蚀元素,在锈层/基体界面富集形成cu富集层,阻碍氯离子渗透。控制在0.50%以下,避免产生铜脆。
29、 cr:含量为0.60%~1.00%,为核心耐蚀元素,提高锈层的稳定性和致密度。本发明将cr含量的下限从0.40%显著提升至0.60%,确保了在沿海高氯离子环境中锈层致密度的最低保障;同时控制上限为1.00%,在保证耐蚀性的同时避免了cr含量过高对焊接韧性的不利影响,从而实现了耐蚀性与焊接性的最佳平衡。
30、 sb:含量为0.03%~0.06%。sb在锈层中富集,能够抑制cl-的吸附和扩散,同时促进α-feooh的形成,使锈层更加致密稳定。
31、sn:含量为0.02%~0.05%,辅助耐蚀元素,与sb协同作用,进一步提高耐氯离子腐蚀性能。同时改善钢材的切削加工性能。
32、 nb:含量为0.015%~0.030%,微合金化元素,通过析出nbc细化晶粒,提高强度和韧性。同时改善焊接热影响区的组织,降低焊接脆化倾向。
33、本发明采用cu-cr-p-sb-sn五元耐蚀合金体系,替代传统的cu-cr-p-ni体系,完全不使用ni和mo等贵重合金元素,大幅降低生产成本。
34、本发明突破传统耐候钢对p含量的严格限制,将p含量提高至0.08-0.12%,并通过精确控制其他元素的配比,消除了高p带来的韧性恶化和焊接性问题。
35、本领域技术人员普遍认为需要较高的sn-sb含量才能获得显著的耐蚀效果,而本发明打破这样的技术偏见,首次实现低sn含量(0.02~0.05%)和低含量(0.03~0.06%)下,sn与sb仍能产生显著的协同耐蚀效应。
36、另一方面,本发明提供了上述铁路沿海环境用耐候钢的制备方法,该方法包括以下顺序步骤:
37、(1)冶炼与精炼:首先,进行转炉冶炼;其后,进行lf精炼,加入石灰和萤石造白渣,喂si-ca线进行钙处理,控制夹杂物形态;然后,合金化,出钢过程中先加入mn、si合金,lf精炼后期加入cu、cr合金,最后在软吹氩前加入p、sb、sn合金和nb铁,然后进行软吹氩,以保证钢水成分均匀,夹杂物充分上浮。
38、(2)连铸:采用板坯连铸机进行连铸;采用结晶器电磁搅拌和末端电磁搅拌,以改善铸坯内部质量;铸坯缓冷,以防止产生裂纹。
39、(3)控轧控冷:将铸坯加热;粗轧;精轧;冷却:采用层流冷却后,再空冷至室温。
40、优选地,在步骤(1)中,所述转炉冶炼中,采用铁水预处理脱硫,铁水s含量≤0.005%。
41、优选地,在步骤(1)中,所述转炉冶炼中,转炉终点控制c≥0.05%,p≤0.010%。
42、优选地,在步骤(1)中,所述转炉冶炼中,采用挡渣出钢,下渣量≤50kg/炉。
43、优选地,在步骤(1)中,所述lf精炼中,精炼时间≥15min,白渣保持时间≥10min。
44、优选地,在步骤(1)中,所述软吹氩中,软吹氩时间≥8min,氩气流量为50~80l/min
45、优选地,在步骤(2)中,铸坯厚度为200~250mm。
46、优选地,在步骤(2)中,中包过热度为15~25℃。
47、优选地,在步骤(2)中,拉速为1.0~1.2m/min。
48、优选地,在步骤(2)中,铸坯缓冷时间≥24h。
49、优选地,在步骤(3)中,铸坯加热温度为1180~1220℃,保温时间为2~3h,以保证合金元素充分固溶。
50、优选地,在步骤(3)中,所述粗轧步骤中,开轧温度为1100~1150℃,终轧温度≥950℃,总压下率≥60%,道次压下率≥15%。
51、优选地,在步骤(3)中,所述精轧步骤中,开轧温度为880~920℃,终轧温度为780~820℃,总压下率≥70%,最后三道次压下率≥10%。
52、优选地,在步骤(3)中,所述冷却步骤中,层流冷却冷却速度为10~15℃/s,层流冷却的终冷温度为550~600℃。
53、本发明通过上述工艺取得了以下有益效果:
54、本发明将精轧步骤的终轧温度控制在奥氏体未再结晶区,配合适当的冷却速度,获得均匀细小的铁素体+珠光体组织,晶粒尺寸控制在5-10μm。同时,将终冷温度控制在550~600℃,避免了贝氏体或马氏体等硬脆组织的产生,保证了钢材具有良好的韧性和焊接性能。此外,控轧控冷工艺与nb微合金化相结合,通过细晶强化和析出强化的协同作用,在不增加碳含量的前提下保证了钢材的强度要求,实现了强度、韧性和焊接性的良好匹配。
55、本发明的产品性能指标如下:
56、力学性能:屈服强度≥355mpa,抗拉强度490-630mpa,伸长率≥24%,-20℃冲击吸收功≥47j。
57、耐蚀性能:按照gb/t 10125-2012进行中性盐雾试验,1000h腐蚀失重≤30g/m2,比q355nh降低50%以上;在沿海c4级环境下,年均匀腐蚀深度≤0.02mm。
58、焊接性能:采用e5015焊条进行手工电弧焊,焊前无需预热,焊后无需热处理;焊接接头抗拉强度≥母材的95%,-20℃冲击吸收功≥34j;焊接接头与母材的腐蚀速率比≥0.9。
59、与现有技术相比,本技术特别取得了以下技术效果:
60、(一)提高耐氯离子腐蚀性能,实现免涂装长寿命服役
61、本发明突破传统耐候钢p≤0.030%的限制,将p含量控制在0.08%~0.12%,并首次协同添加0.03%~0.06%的sb和0.02%~0.05%的sn作为关键耐蚀助剂,结合cu、cr的协同作用,形成了cu-cr-p-sb-sn五元耐蚀合金体系,能够在沿海高氯离子环境中促进致密、稳定、附着力强的保护性锈层快速形成,有效阻挡cl-向基体的渗透。经本发明技术方案制备的耐候钢,在我国东南沿海c3-c4级大气环境下的年均匀腐蚀深度≤0.02mm,较现有q355nh耐候钢(年腐蚀深度0.05~0.10mm)降低50%以上,服役寿命可达30年以上,实现了免涂装或低维护使用。
62、(二)改善焊接接头性能匹配性,消除结构薄弱环节
63、本发明通过低c(0.06%~0.12%)+nb(0.015%~0.030%)微合金化成分体系设计,配合nb对晶粒的细化作用,有效抑制了焊接热影响区的晶粒粗大和合金元素偏析,使焊接接头的组织均匀性和电化学均匀性得到显著改善。同时,严格控制s≤0.010%,进一步减少了有害夹杂物对焊接接头耐蚀性的不利影响。经测试,本发明耐候钢的焊接接头与母材的腐蚀速率比≥0.9,焊接接头的耐蚀性和力学性能与母材基本相当,消除了电偶腐蚀差异,有效避免了焊接接头成为腐蚀薄弱环节,显著提高了结构的整体性和长期安全性。
64、(三)降低生产成本,具备大规模推广应用条件
65、本发明采用cu-cr-p-sb-sn五元耐蚀合金体系,完全不添加ni、mo等贵重合金元素,cu含量控制在0.30%~0.50%的较低水平,同时省去了锻后72h缓冷及焊后620~680℃×2~6h回火等复杂热处理工序。经核算,本发明综合生产成本仅为现有海洋工程用钢的40%~50%,材料成本控制在q355nh耐候钢的1.1倍以内,有效解决了现有技术经济性差、无法在铁路检修工程中批量应用的核心问题,为铁路沿海环境附属钢结构的大规模应用创造了经济可行性。
66、(四)保证良好的焊接工艺性能,适应铁路现场施工条件
67、本发明通过将碳含量控制在0.06%~0.12%的较低水平,配合nb(0.015%~0.030%)微合金化以及s≤0.010%的严格控硫设计,大幅改善了钢材的焊接性,实现了焊前无需预热、焊后无需热处理即可获得性能合格的焊接接头,完全适应铁路桥梁高空、野外、天窗时间短的施工条件,显著降低了现场施工难度和成本。
68、(五)实现性能与应用场景的精准匹配,避免资源浪费
69、本发明专门针对铁路沿海c3-c4级海洋大气环境进行成分优化和性能设计,避免了现有海洋工程用钢针对海洋全浸区/潮差区极端腐蚀环境设计所带来的性能过剩问题。在满足30年免涂装服役要求且力学性能与q355nh相当的前提下,最大限度地节约了贵重合金资源,实现了性能与应用场景的精准匹配,显著提高了工程的综合经济效益。
70、(六)开辟了“低合金化、多元协同”的全新技术路线,克服了现有技术的合金设计偏见
71、现有技术普遍通过大量添加ni、mo及高含量的cu、sn、sb来堆砌耐蚀性能,特别是存在“需要较高sn、sb含量才能获得显著耐蚀效果”以及“避免添加cr”的技术偏见。本发明与之完全不同,本发明摒弃ni、mo贵重合金,反其道而行将cr提升至0.60-1.00%,突破传统耐候钢p含量上限,构建cu-cr-p-sb-sn五元耐蚀体系;同时仅采用微量sb(0.03-0.06%)、sn(0.02-0.05%),依靠cu-cr-p基体与微量sb-sn的相互耦合,实现显著的耐氯离子协同增效;配合nb微合金化与精准控轧控冷,直接获得晶粒5-10μm、铁素体体积分数70-90%的铁素体-珠光体细晶组织,无需轧后保温回火。本发明在大幅控制合金成本的同时,实现钢材本体优异耐蚀,同时解决焊接接头电偶腐蚀难题,实现焊前无需预热、焊后无需热处理,专门适配铁路沿海桥梁附属钢结构的大批量工程应用场景。
72、综上所述,本发明通过优化的成分设计和制备工艺,在保证力学性能不低于q355nh的前提下,以q355nh约1.1倍的材料成本和现有海洋工程用钢40%~50%的综合生产成本,实现了耐蚀性较q355nh提升50%以上、焊接接头与母材腐蚀速率比≥0.9、焊前无需预热且焊后无需热处理的综合技术效果,为铁路沿海环境附属钢结构提供了一种兼具经济性、耐久性和施工适用性的系统性解决方案。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com