
用于实施立式连铸的设备的制作方法
本发明涉及一种用于实施立式连铸的设备,其具有浇铸槽,所述浇铸槽与铸模共同构成用于形成液态金属柱的金属坯的出料区。现有技术在金属熔体、尤其铝熔体的立式连铸过程中,根本性的难点在于如何防止凝固金属表面产生材料缺陷。因此,在铸造过程中,边缘区域、即凝固金属表面正下方的区域可能会形成合金元素浓度较高的材料区,导致该边缘区域与更深处的材料相比,其性能存在显著差异。这种在铸造技术中被称为“渗出”、“边缘区富集”或“反向偏析”(英语:inversesegregation)的现象是由于铸造过程中液态金属柱产生的金属静过压所致。这种金属静过压可能导致边缘区域出现不希望出现的树枝状晶粒结构或冷流,甚至可能导致凝固金属的表面缺陷。在文献us 20220062973 a1中描述了一种常用于立式连铸的“热顶”工艺,其中,通过针阀对由浇铸气体供应形成的、位于液态金属柱的凝固点上方的气垫进行过压调节。由此,凝固点上方因气体在铸模壁与凝固熔体之间间歇性逸出而产生的过高压力得以释放,从而防止了冲击导致的微观结构异常。然而,缺点在于浇铸气体可以自由地流向出料区,因此凝固点以下区域的边缘或已凝固金属表面仍可能出现材料缺陷。
背景技术:
技术实现思路
1、因此,本发明所要解决的技术问题是,设计一种前述类型的设备,使得与铸模高度无关地即使通过简单的结构措施也能够在凝固点以下有效减少铸件边缘区域或表面出现的不希望的偏析效应。
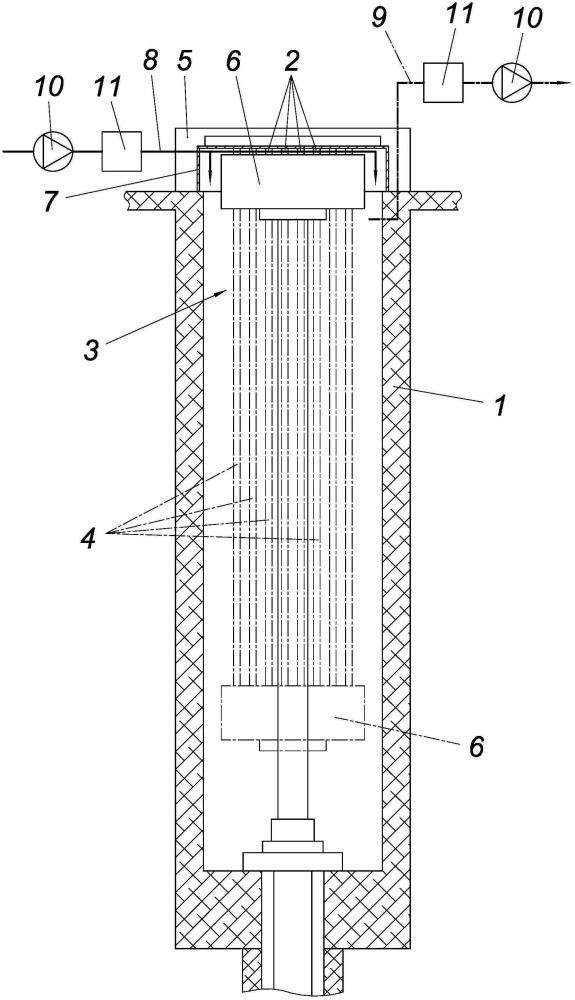
2、所述技术问题按照本发明如此解决,即,所述出料区被气密地封闭,并且为了减小液态金属柱的金属静压力、尤其在金属坯的凝固点的高度处的金属静压力与所述出料区内的压力、尤其大气压之间的差值,所述出料区设有新鲜气体输入装置和废气排出装置,用于调节浇铸槽压力并输出尤其转变为气相的冷却剂。
3、本发明的依据在于,若在出料区域对凝固的金属坯或锭的表面施加气体压力,即可有效抵消作为导致不良偏析效应驱动力而起作用的金属静压力。在此,将浇铸槽压力、即出料区内直接包围金属坯的空气或气体压力调节为相对于浇铸槽外的环境压力的过压,使得尤其在金属坯的凝固点的高度处的液态金属柱的金属静压力与出料区内的压力、尤其大气压之间的差值得以减小。为了确保已凝固金属坯的高表面质量和边缘区域质量,建议该压差小于20mbar、尤其小于10 mbar。当压差小于5 mbar时,可获得特别理想的效果。为了在出料区实现可靠的气压调节以减少偏析效应,关键前提是出料区必须气密封闭。然而,由此产生的问题是,例如水基冷却剂在冷却金属柱表面时会部分蒸发,而产生的冷却剂蒸汽无法从气密封闭的出料区逸出。因此,不仅出料区内蒸汽压力会骤然升高,而且尤其在铝熔体浇铸过程中,水蒸气与铝之间无法被抑制的放热反应还会导致表面缺陷,最严重时甚至可能造成铸模或浇铸台爆裂的风险。在此背景下,按照本发明的废气排出装置还具有额外效果,即能够将转化为气相的冷却剂、尤其水蒸气从出料区排出。由此,水蒸气就无法无阻碍地逸出到浇铸槽的出料区外的环境中,从而也避免了湿气意外进入机房。新鲜气体输入和废气排放均可配备相应的调节装置,例如阀门或蝶阀。可设置相应的控制或调节单元来调节气体压力。当废气排放装置具有用于强制排出废气的排气通风单元时,可实现特别可靠的废气排放条件。此外,本发明的方法还具有另一项优势,即可以显著减少所谓“渗出”的发生频率和强度。在铸造行业中,“渗出”是指液态金属在压力驱动下穿透已凝固的边缘区域,这可能会导致液态金属自由流入浇铸槽,或导致液态金属直接接触冷却介质,从而带来额外的事故风险。根据本发明的措施,尤其现有的立式连铸机、尤其热顶连铸机可以以相对较小的投入进行改造,而无需对浇铸台进行耗时的改建或修改,从而避免对其结构设计造成根本性改变。如果新鲜气体输入或废气排放发生故障,按照本发明的设备允许在必要时手动中断新鲜气体输入或废气排放的前提下铸造过程本身无需中断,而是可以按照常规的立式或直接冷却连铸工艺(“dc连铸工艺”)继续进行。
4、在本发明的意义下,新鲜气体优选为环境空气,例如从机房中吸入的空气。如果相对湿度较高,还可以规定在将环境空气作为新鲜气体输送至铸造坑的出料区之前对其进行除湿。
5、有利的结构条件是,所述出料区通过罩壳被气密地封闭。所述罩壳只需设有用于容纳相应铸模基体的容纳部,其中,当铸模处于注满状态时,出料区自动形成气密封闭。优选地,罩壳的设计应使浇铸台与浇铸槽之间的区域与环境大气隔绝,其中浇铸台本身构成相应的罩壳部分。
6、通常,由于浇铸过程中冷却剂在浇铸槽内的高流出速度或数米高的落差,以及用于抽吸所产生的水蒸气的装置,会在浇铸设备安装地点或机房内产生有时会危害健康的噪音水平,因此必须佩戴听力保护装置。因此,设备操作员之间的交流,以及在必要时针对工艺调整所做的指示,都会因此受到阻碍。在此背景下表明,当采用足够坚固的结构或具有隔音功能的封闭装置时可以显著降低噪音水平。
7、为了更好地监控铸造过程,在此建议,所述罩壳具有观察窗,所述观察窗的内侧布置在新鲜气体和/或废气装置的流动路径上。采取这些措施后,观察窗可提供通往出料区的清晰视野,并且不会因铸造过程中产生的冷却剂蒸汽而起雾。
8、出于安全考虑建议,在出料区设置过压泄压装置、例如过压阀。由此可确保相对于环境压力的最大过压值不超过规定限值。优选地,该最大过压值应等于相应铸模在目标液位时液态金属柱的金属静压力。
9、为了不仅在熔融金属凝固点以上的敏感边缘区域获得关于优良材料质量的条件,而且进一步改善出料区的压力调节条件,在此建议,所述铸模优选在金属坯的凝固区域内布置有浇铸气体输入装置,用于使铸模出口相对于出料区密封。通过浇铸气体输入装置,在熔融金属液面弧形区域内在紧邻凝固点上方形成气垫,该气垫可抵消该区域内的金属静压力。此外,所形成的尤其向下流向出料区的气垫可作为屏障,用于阻隔通过新鲜气体输入装置引入出料区的新鲜气体,以及因浇铸过程中的冷却作用而在出料区产生的冷却剂蒸汽。
10、本发明还涉及一种通过按照本发明的设备进行立式连铸的方法。为了获得更优的材料质量、尤其无铸造缺陷,在将铸模填充至最低液位后,通过新鲜气体输入装置和废气排出装置将出料区内的压力调节至相对于环境压力的过压状态,从而减小液态金属柱的金属静压力与出料区内的压力之间的差值。设定的过压优选大于10mbar、更优选大于20mbar、特别优选大于30mbar。如果过压过高而超过60mbar,则会对材料和密封性、尤其是罩壳的密封性造成相对较大的负荷,这反过来又会增加事故风险。
11、为了提供有利于材料质量的浇铸条件,尤其为了降低出料区因蒸汽引发反应的风险,在此建议,每浇铸1吨金属,至少从浇铸槽排出50m³废气、优选50至1000m³、特别优选200至1000m³。
12、为了在浇铸过程结束时降低湿废气通过释放的铸模开口逸出的风险,在此建议,尤其最晚当至少一个铸模中的液位低于最低液位时,降低浇铸槽中的在浇铸过程中设定的过压。优选地,在浇铸过程结束时,将浇铸槽调节至相对于环境压力约0至1mbar的轻微负压。铸模液位原则上可通过已知的测量系统、如光学、声学、电容式、电导式或机械式测量系统进行监测。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com