
一种基于界面缺陷诱导断裂的金属增材制造支撑去除方法与流程
本申请涉及金属增材制造,具体涉及一种基于界面缺陷诱导断裂的金属增材制造支撑去除方法。
背景技术:
1、在金属增材制造(3d打印)过程中,对于悬垂结构和复杂内腔必须设计并打印支撑结构,以防止零件在成形过程中发生变形并导出热量。打印完成后,支撑的去除是关键的后处理工序。现有的去除方法主要包括机械加工、线切割、电火花和手工敲击等。机械加工成本高且对复杂内腔无效;线切割耗时长且受零件尺寸限制;手工敲击依赖操作者经验,极易损伤零件本体表面,且断面粗糙需二次打磨。
2、为解决上述问题,现有技术提出了一种弱化支撑界面的思路,即在支撑与零件接触的界面处采用低能量密度扫描,形成弱连接,随后通过外力折断。然而,当大幅提高扫描速度降低能量密度时,熔池的长度/直径比急剧增大,熔体无法有效润湿基底,发生断颈球化。球化颗粒之间仅靠微小的烧结颈连接,受力时断裂路径随机寻找最薄弱的烧结颈,导致断面凹凸不平,粗糙度波动极大。
3、此外,全覆盖低能量密度扫描使得该层在z向的抗压刚度及xy向的抗剪切刚度急剧下降,铺粉刮刀施加的剪切力极易导致弱连接层发生疲劳断裂或侧向滑移,引发支撑提前剥离或塌陷,导致打印失败。特别是对于封闭内腔或深孔中的支撑,由于无法触及施加宏观弯矩,现有弱化方案依然无法提供使支撑脱落的相对作用力,仅靠弱化连接仍需较大的拉拔力,导致周边零件本体受力变形,内腔支撑去除成为行业痼疾,现有方案均无法解决内腔支撑的去除难题。
技术实现思路
1、为了解决现有弱化支撑界面技术中存在的打印稳定性与易去除性的物理矛盾、断面粗糙度不可控以及内腔支撑无法去除的问题,本申请提供了一种基于界面缺陷诱导断裂的金属增材制造支撑去除方法。
2、本发明提供了一种基于界面缺陷诱导断裂的金属增材制造支撑去除方法,包括以下步骤:
3、步骤s1:在完成三维模型切片后,识别支撑结构与零件本体的接触界面,将界面向支撑体一侧延伸选取3~10层作为分离层,并在分离层与正常支撑主体之间选取2~5层作为过渡层;
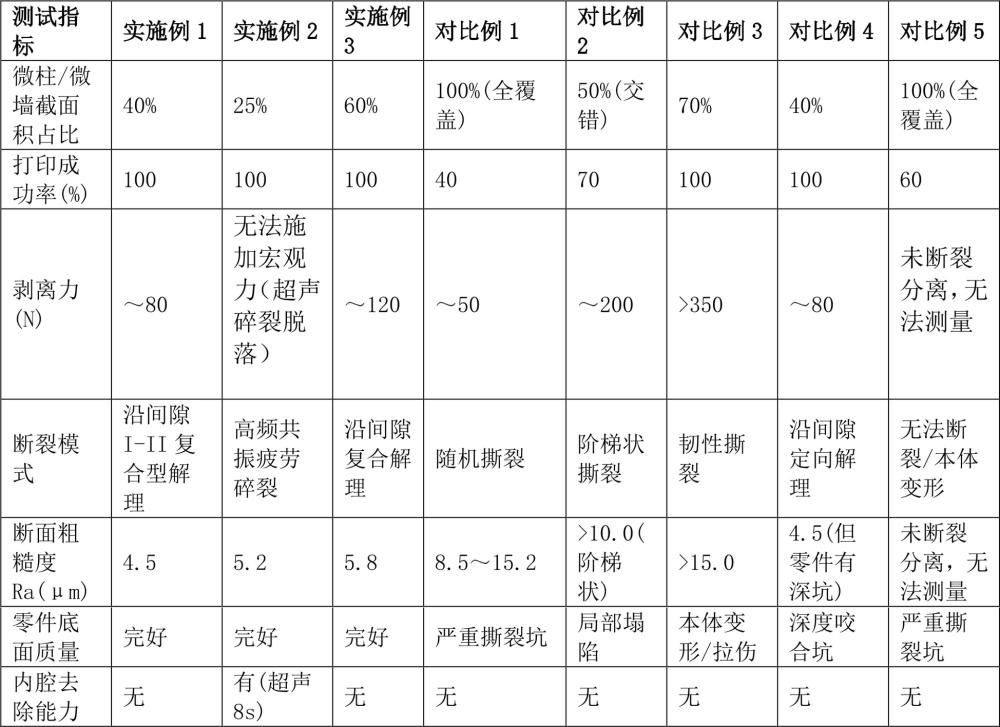
4、步骤s2:对分离层的底层与中间层进行z向对齐的图案化跳扫,形成由未熔合粉末包裹的三维微墙或微柱阵列,且微墙或微柱的截面积占单层总截面积的20%~60%,底层与中间层的扫描能量密度为正常值的20%~40%;对分离层的封顶层采用全覆盖连续扫描,封顶层的扫描能量密度为正常值的40%~60%;
5、步骤s3:对过渡层采用从封顶层的低能量向支撑主体高能量线性渐变的扫描参数进行扫描;
6、步骤s4:对分离层上方的支撑主体及零件本体采用正常高致密度参数熔结;
7、步骤s5:施加外力使支撑结构沿未熔合粉末间隙定向断裂分离。
8、进一步地,步骤s2中,所述图案化跳扫在xy平面内采用波浪形、锯齿形或网格交叉型条状跳扫,相邻铺粉层的扫描轨迹在z向上垂直对齐形成三维微墙阵列;或者所述图案化跳扫在xy平面内采用点阵跳扫,层间打点位置在z向上垂直对齐形成三维微柱阵列。
9、进一步地,所述条状跳扫的扫描线宽为0.1mm,相邻线间隔为0.15mm;或者所述点阵跳扫的激光打点径为0.15mm,点间距为0.3mm。
10、进一步地,步骤s2中,封顶层利用未熔合粉末间隙的热屏障效应产生的热积聚,需采用高于中间层的相对能量密度(40%~60%),以克服粉末间隙的热阻,实现熔池铺展填平下层波谷,且避免熔深过大塌陷。
11、进一步地,步骤s5中,对于内部支撑,将超声振动工具施加于声学传导最短路径的零件外壁,基于分离层内微墙或微柱的长细比远大于致密本体导致的局部固有频率差异,使分离层缺陷尖端发生声学失稳与高频微动共振疲劳断裂脱落。
12、进一步地,所述超声振动工具的频率为20khz~35khz,振幅为20μm~50μm,作用时间为5秒~15秒。
13、进一步地,所述分离层的层数为5层或6层,所述过渡层的层数为3层或4层。适中的层数既保证了弱连接结构的厚度,又不会过度增加成型时间。
14、进一步地,步骤s2中,底层与中间层的扫描能量密度为正常值的30%~40%。该能量范围将能量集中注入微墙或微柱区域,形成局部稳定熔池,避免了全覆盖低能量下稀薄熔池的断颈失稳;微墙或微柱的截面积占单层总截面积的25%~40%。
15、进一步地,所述金属增材制造为选区激光熔化或电子束熔化粉末床熔融工艺,所用材料为钛合金、不锈钢或铝合金。
16、本发明具有如下有益效果:
17、本申请通过在分离层进行z向对齐的图案化跳扫,构建了三维承载骨架与定向裂纹通道的复合微观结构,z向致密骨架提供抗压刚度,xy互锁提供抗剪刚度,彻底化解了打印稳定性与易去除性的物理矛盾,打印过程零剥离、无侧滑;未熔合粉末间隙构成宏观预置裂纹群,极大地降低了复合型断裂韧性,强制裂纹沿预设间隙走向直线扩展,实现定向脆性断裂,避免了随机撕裂,断面粗糙度极低且稳定可控;封顶层利用未熔合粉末的热屏障效应导致的热积聚,以高于中间层的相对能量密度实现熔池铺展填平波谷,既保持了整体分离层的弱连接特性,又防止了零件首层大功率熔池塌陷咬合,保证了零件底面完好无损;针对内腔支撑,基于微柱或微墙长细比导致的局部固有频率差异,利用声学失稳与局部共振放大原理,施加超声振动使缺陷尖端发生高频微动共振疲劳断裂,实现了无接触、选择性破坏,彻底突破了内腔支撑无法去除的瓶颈。
1.一种基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,步骤s2中,所述图案化跳扫在xy平面内采用波浪形、锯齿形或网格交叉型条状跳扫,相邻铺粉层的扫描轨迹在z向上垂直对齐形成三维微墙阵列;或者所述图案化跳扫在xy平面内采用点阵跳扫,层间打点位置在z向上垂直对齐形成三维微柱阵列。
3.根据权利要求2所述的基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,所述条状跳扫的扫描线宽为0.1mm,相邻线间隔为0.15mm;或者所述点阵跳扫的激光打点径为0.15mm,点间距为0.3mm。
4.根据权利要求1所述的基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,步骤s2中,封顶层利用未熔合粉末间隙的热屏障效应产生的热积聚,以所述40%~60%的能量密度实现熔池铺展填平下层波谷,且避免熔深过大塌陷。
5.根据权利要求1所述的基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,步骤s5中,对于内部支撑,将超声振动工具施加于声学传导最短路径的零件外壁,基于分离层内微墙或微柱的长细比远大于致密本体导致的局部固有频率差异,使分离层缺陷尖端发生声学失稳与高频微动共振疲劳断裂脱落。
6.根据权利要求5所述的基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,所述超声振动工具的频率为20khz~35khz,振幅为20μm~50μm,作用时间为5秒~15秒。
7.根据权利要求1所述的基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,所述分离层的层数为5层或6层,所述过渡层的层数为3层或4层。
8.根据权利要求1所述的基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,步骤s2中,底层与中间层的扫描能量密度为正常值的30%~40%。
9.根据权利要求1所述的基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,步骤s2中,微墙或微柱的截面积占单层总截面积的25%~40%。
10.根据权利要求1所述的基于界面缺陷诱导断裂的金属增材制造支撑去除方法,其特征在于,所述金属增材制造为选区激光熔化或电子束熔化粉末床熔融工艺,所用材料为钛合金、不锈钢或铝合金。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com