
一种大马力发动机用非调质钢曲轴及其制备方法
本技术属于汽车制造,具体涉及一种大马力发动机用非调质钢曲轴及其制备方法。
背景技术:
1、曲轴是发动机最为关键的零部件,其将活塞连杆组传来的往复直线运动,转换为自身的旋转运动,形成连续的旋转扭矩,并通过飞轮传递给变速箱、传动轴、驱动桥等传动系统,从而为整车提供动力。曲轴前端的正时齿轮或带轮,则用于驱动配气机构、机油泵、水泵、空调压缩机等附件。此外,为了平衡曲轴旋转和往复运动产生的惯性力,需要在其上面设置平衡块,以减少发动机的振动。因此,曲轴就像发动机的“脊梁”,是保证发动机持续高效运转的最为核心的零部件。
2、目前绿色环保型的非调质钢已经成为曲轴、连杆等关键汽车零部件的首选,其与调质钢的性能基本一致,但是加工效率却大大提高,还能有效避免钢材调质处理带来的淬火开裂等风险,经济和社会效益非常显著。近年来随着商用车行业的快速发展,大马力发动机正向着“大马力、高爆压、低噪音、长寿命”的方向快速发展,高可靠性便成为了非调质钢曲轴生产过程急需突破的卡脖子技术,也成为了限制国内重卡迈向世界一流的最大短板。
3、经过长时间的摸索和统计,对曲轴可靠性影响最大的便是曲轴的尺寸精度,如何低成本地实现非调质钢曲轴的高精度才是急需攻克的关键技术。然而,对于大马力发动机曲轴来说,主轴颈和连杆颈数量多,尺寸大,热处理变形严重,尤其是跳动最为突出。如何降低曲轴的跳动量,减少主轴颈和连杆轴颈的磨削量,一直是困扰汽车行业的一大难题,同时也是国产非调质钢曲轴降低生产成本,增强行业竞争力最为有效的关键措施之一。因此,亟需一种降低曲轴的跳动量、减少主轴颈和连杆轴颈的磨削量以制备大马力发动机用非调质钢曲轴的方法。
技术实现思路
1、为解决上述技术问题,本技术提供了一种大马力发动机用非调质钢曲轴的制备方法,包括以下步骤:s1、获取非调质钢曲轴坯样,对所述非调质钢曲轴坯样进行锻造得到第一曲轴;s2、对所述第一曲轴进行机械加工得到第二曲轴,所述第二曲轴的主轴颈和连杆颈的圆柱面为两端高、中间低的元宝形;s3、对所述第二曲轴进行第一淬火、第二淬火得到第三曲轴,对所述第三曲轴进行粗磨、精磨得到大马力发动机用非调质钢曲轴。
2、作为本技术所述的一种大马力发动机用非调质钢曲轴的制备方法的优选方案,所述步骤s1中,以质量百分比计,所述非调质钢曲轴坯样的成分为:c:0.37%-0.40%、si:0.60%-0.70%、mn:1.40%-1.50%、p≤0.015%、s:0.030%-0.045%、cr:0.15%-0.25%、al:0.035%-0.050%、mg:0.0020%-0.0045%、o:0.0003-0.0016%、n:0.016%-0.022%、h≤0.0002%,余量为fe及不可避免的杂质,并且30≤mn/s≤50,1.9≤al/n≤3.5。
3、作为本技术所述的一种大马力发动机用非调质钢曲轴的制备方法的优选方案,所述步骤s1中,所述非调质钢曲轴坯样的奥氏体晶粒度为7-9级,带状组织≤2.0级,所述非调质钢曲轴坯样在正火温度和淬火温度条件下,末端淬透性为:j1.5=53-58hrc,j3.0=52-57hrc,j5.0=49-55hrc,所述正火温度为880±5℃,所述淬火温度为870±5℃。
4、作为本技术所述的一种大马力发动机用非调质钢曲轴的制备方法的优选方案,所述步骤s1中,所述锻造的加热温度为1230-1280℃,所述锻造的保温时间65-75s,所述锻造还包括:锻造之后进行热切边和热校正,热校正之后直线度≤1.2mm。
5、作为本技术所述的一种大马力发动机用非调质钢曲轴的制备方法的优选方案,所述步骤s2中,所述机械加工的方式具体为:
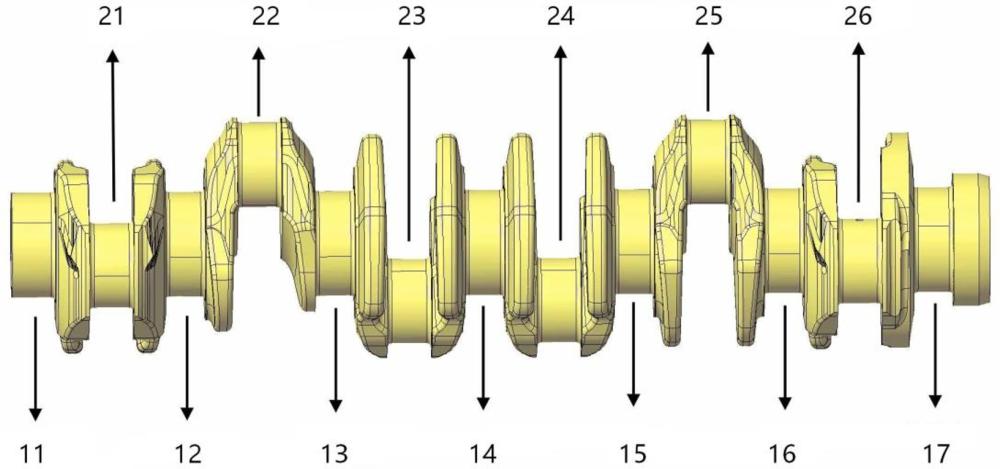
6、将主轴颈一、主轴颈二、主轴颈三、主轴颈四、主轴颈五、主轴颈六、主轴颈七的圆柱面加工为两端高、中间低的元宝形,主轴颈一、主轴颈二、主轴颈三、主轴颈四、主轴颈五、主轴颈六、主轴颈七两端的直径相同,均为d1-(0.20±0.005)mm,d1为曲轴成品所要求主轴颈的直径目标值,d1为100-110mm,其中,主轴颈一两端与中间的差值为0.10±0.01mm,主轴颈二两端与中间的差值为0.12±0.01mm,主轴颈三两端与中间的差值为0.15±0.01mm,主轴颈四两端与中间的差值为0.20±0.01mm,主轴颈五两端与中间的差值为0.15±0.01mm,主轴颈六两端与中间的差值为0.12±0.01mm,主轴颈七两端与中间的差值为0.10±0.01mm;
7、将连杆颈一、连杆颈二、连杆颈三、连杆颈四、连杆颈五、连杆颈六的圆柱面加工为两端高、中间低的元宝形,连杆颈一、连杆颈二、连杆颈三、连杆颈四、连杆颈五、连杆颈六两端的直径相同,均为d2-(0.15±0.005)mm,d2为曲轴成品所要求连杆颈的直径目标值,d2为90-100mm,其中,连杆颈一两端与中间的差值为0.05±0.01mm,连杆颈二两端与中间的差值为0.07±0.01mm,连杆颈三两端与中间的差值为0.10±0.01mm,连杆颈四两端与中间的差值为0.10±0.01mm,连杆颈五两端与中间的差值为0.07±0.01mm,连杆颈六两端与中间的差值为0.05±0.01mm。
8、作为本技术所述的一种大马力发动机用非调质钢曲轴的制备方法的优选方案,所述步骤s3中,所述第一淬火的方式具体为:将所述第二曲轴的主轴颈一、连杆颈一、主轴颈三、连杆颈三、连杆颈四、主轴颈五、连杆颈六、主轴颈七同时进行中频感应淬火和冷却,旋转速度50-60rpm,其中,主轴颈一、主轴颈三、主轴颈五、主轴颈七的中频电压为设定值的79%-81%,加热时间为17-19s,冷却时间为12-14s;连杆颈一、连杆颈三、连杆颈四、连杆颈六的中频电压为设定值的74%-76%,加热时间为15-17s,冷却时间为11-13s。
9、作为本技术所述的一种大马力发动机用非调质钢曲轴的制备方法的优选方案,所述步骤s3中,所述第二淬火的方式具体为:将所述第二曲轴的主轴颈二、连杆颈二、主轴颈四、连杆颈五、主轴颈六同时进行中频感应淬火和冷却,旋转速度40-50rpm,其中,主轴颈二、主轴颈四、主轴颈六的中频电压为设定值的77%-79%,加热时间为16-18s,冷却时间为12-14s;连杆颈二、连杆颈五的中频电压为设定值的72%-74%,加热时间为14-16s,冷却时间为11-13s。
10、作为本技术所述的一种大马力发动机用非调质钢曲轴的制备方法的优选方案,所述步骤s3中,所述第一淬火和所述第二淬火中冷却采用pag淬火液,浓度为10-13%,温度为23-29℃。
11、作为本技术所述的一种大马力发动机用非调质钢曲轴的制备方法的优选方案,所述步骤s3中,所述第三曲轴中主轴颈的跳动量≤0.25mm,所述第三曲轴中连杆颈的跳动量≤0.20mm。
12、本技术还提供了一种大马力发动机用非调质钢曲轴,采用上述的大马力发动机用非调质钢曲轴的制备方法制备得到。
13、本技术的有益效果如下:
14、本技术提供了一种大马力发动机用非调质钢曲轴及其制备方法,本技术通过创新化学成分设计,采用c、si、mn、cr等普通元素,严格控制mn/s和al/n的区间范围,以控制硫化物的形态和细化非调质钢曲轴坯样的金相组织,同时控制晶粒度、带状组织和末端淬透性,使得非调质钢曲轴坯样的性能保持较高的一致性。其次,锻打温度高,保温时间短,使得非调质钢曲轴坯样具有较高的直线度。然后,机械加工时,采用独创的变形提前预留法,将第二曲轴中主轴颈和连杆颈的圆柱面均加工为两端高、中间低的元宝形,并且不同的主轴颈和连杆颈中间凹的程度不同,再采用效率较高的两步法感应淬火,成功将第三曲轴中主轴颈的跳动量≤0.25mm,第三曲轴中连杆颈的跳动量≤0.20mm,仅为行业平均水平0.40-0.50mm的一半,这样第三曲轴中主轴颈和连杆颈后续的磨削量大大降低,磨削裂纹的发生率降低到了≤0.20%,达到行业顶尖水平。
15、本技术预先将轴颈加工成“两端高、中间低”的元宝形,是为后续淬火变形预留了“变形空间”和“材料余量”。淬火时,两端尖角效应强,加热快,热应力与组织转变会驱使材料向外膨胀变形。预设的凹陷恰好为这种变形提供了“容让空间”,让应力得以在受控范围内定向释放,而不是无序地扭曲轴颈。本技术分步淬火避免了所有轴颈同时剧烈加热冷却。第一步先处理部分轴颈,让其在预设的元宝形区域内完成主要变形,待其相对稳定后,第二步再处理相邻轴颈。这避免了多个轴颈同时变形产生的应力叠加和相互拉扯,使预变形所预留的凹陷能精准地“吸收”每一步的变形量,最终趋近于理想圆柱面。
16、本技术中非调质钢曲轴坯样使用c、si、mn、cr等普通元素,严格控制mn/s和al/n的区间范围,同时控制晶粒度、带状组织和末端淬透性,使得曲轴原材料性能稳定,成本低。本技术采用独创的变形提前预留法和两步法感应淬火,使得第三曲轴中主轴颈的跳动量≤0.25mm,第三曲轴中连杆颈的跳动量≤0.20mm,仅为行业平均水平0.40-0.50mm的一半,这样第三曲轴中主轴颈和连杆颈的磨削量大大降低,磨削裂纹的发生率降低到了≤0.20%,达到行业顶尖水平,因此,加工效率大大提高,生产成本得以显著降低。本技术的工艺操作简单,不需要增加额外的设备,并且,淬火介质为水基溶液,安全环保。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com