
用于铝卷退火后冷却的卷材自动冷却装置及控制方法与流程
本发明属于铝加工生产设备,具体涉及用于铝卷退火后冷却的卷材自动冷却装置及控制方法。
背景技术:
1、在铸轧法生产铝箔坯料的工艺流程中,铝卷经退火炉高温退火处理是必不可少的工序,目的是消除铝卷在轧制过程中产生的内应力,改善材料的组织性能和加工性能。退火完成后的铝卷温度极高,必须冷却后方可进入下一道轧制工序或进行仓库流转。
2、目前,铝加工行业内普遍采用室内自然冷却的方式对退火后的铝卷进行冷却,即将高温铝卷直接放置在车间的冷却区域内,依靠空气的自然对流进行散热。这种传统的冷却方式存在以下几个方面的明显不足:
3、(1)冷却时间过长,使得整个生产周期被大幅拉长,铝卷的流转速度缓慢,严重影响生产效率,特别是在生产任务紧张的情况下,冷却环节往往成为制约产能提升的瓶颈;
4、(2)由于冷却周期长,大量的铝卷需要堆积在冷却区等待冷却,这不仅占用了宝贵的车间场地资源,还需要大量的工装器具来存放和转运这些在制品,大量的资金被积压在在制品上,增加了企业的生产成本和运营风险;
5、(3)高温铝卷向周围环境无控制地散热,大量的热能被直接排放到车间空气中,无法得到有效的回收和利用,同时,自然冷却过程缺乏有效的监控手段,铝卷冷却完成后往往不能被及时发现和流转,导致铝卷在冷却区过度停留,进一步降低了生产效率;
6、(4)部分企业为了缩短冷却时间,采用了在冷却区配置冷却风机并由人工控制启停的方式,需要人工定期巡检并测量铝卷温度,劳动强度大,且高温环境下作业对人员的安全存在较大隐患;其次,人工控制的及时性和准确性难以保证,容易出现风机开启不及时导致冷却时间延长,或者风机关闭不及时造成电能浪费的情况;此外,人工控制无法根据铝卷的实际温度调节风机转速,只能以固定转速运行,能源利用效率较低。
7、因此,亟需研发一种能够提高冷却效率、缩短流转周期、同时兼顾节能降耗和自动化控制的铝卷冷却装置,以解决现有技术中存在的问题。
技术实现思路
1、为了解决上述技术问题,提出了本发明的方案。本发明提供用于铝卷退火后冷却的卷材自动冷却装置及控制方法。
2、第一方面,本发明提供了用于铝卷退火后冷却的卷材自动冷却装置,包括:
3、至少一个冷却工位,用于放置待冷却的铝卷;
4、至少一台冷却风机,布置于冷却工位的一侧,冷却风机的出风口对准放置在冷却工位上的铝卷,用于对铝卷进行通风冷却;
5、测温装置,安装于冷却工位的侧面,用于实时检测放置在冷却工位上的铝卷的芯部温度,输出温度检测信号;
6、卷材在位检测装置,安装于冷却工位的周边,用于识别冷却工位上是否有铝卷存在;
7、控制系统,分别与测温装置、卷材在位检测装置以及冷却风机的驱动电机电连接,用于接收测温装置的温度检测信号和卷材在位检测装置的在位检测信号,并根据温度检测信号和在位检测信号控制冷却风机的启停与风机转速参数。
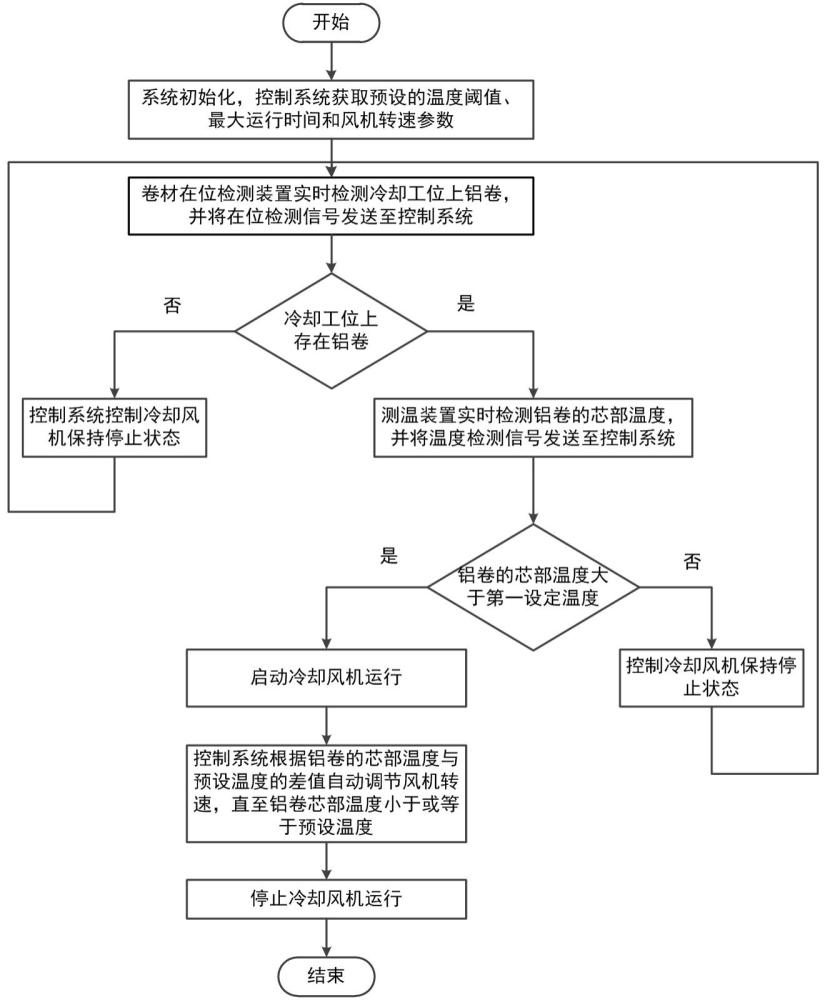
8、第二方面,本发明提供了基于用于铝卷退火后冷却的卷材自动冷却装置的卷材自动冷却控制方法,包括:
9、系统初始化,控制系统获取预设的温度阈值和风机转速参数;
10、卷材在位检测装置实时检测冷却工位上铝卷,并将在位检测信号发送至控制系统;
11、若冷却工位上无铝卷,控制系统控制冷却风机保持停止状态,返回卷材在位检测装置实时检测;若冷却工位上有铝卷,测温装置实时检测铝卷的芯部温度,并将温度检测信号发送至控制系统;
12、控制系统判断铝卷的芯部温度是否大于第一设定温度;若是,则启动冷却风机运行;否则,控制冷却风机保持停止状态,返回卷材在位检测装置实时检测;
13、冷却风机运行过程中,测温装置持续检测铝卷的芯部温度,控制系统根据铝卷的芯部温度与预设温度的差值自动调节风机转速,直至铝卷芯部温度小于或等于预设温度,停止冷却风机运行。
14、在一些可选的实施例中,控制系统根据温度检测信号和在位检测信号控制冷却风机的启停,包括:
15、当卷材在位检测装置检测到冷却工位上有铝卷,且通过测温装置测得的铝卷芯部温度大于第一设定温度时,控制系统启动冷却风机运行;
16、当测温装置测得的铝卷芯部温度小于或等于第一设定温度时,控制系统自动停止冷却风机运行;
17、当卷材在位检测装置检测到冷却工位上无铝卷时,控制系统控制冷却风机保持停止状态。
18、在一些可选的实施例中,冷却风机采用轴流风机;轴流风机的驱动电机为变频电机;控制系统连接有变频器;控制系统通过变频器与变频电机电连接,用于根据铝卷芯部温度与预设温度阈值的差值调节轴流风机的转速,进行风量的无级调节。
19、在一些可选的实施例中,当铝卷的芯部温度大于第二设定温度时,控制系统控制轴流风机以额定转速运行;当铝卷芯部温度在第三设定温度与第二设定温度之间时,控制系统控制轴流风机以额定转速的第一设定比例区间运行;当铝卷芯部温度在第四设定温度与第五设定温度之间时,控制系统控制轴流风机以额定转速的第二设定比例区间运行。
20、在一些可选的实施例中,测温装置为红外测温传感器;红外测温传感器的探测头对准铝卷的芯部端面;所有红外测温传感器沿铝卷芯部端面的圆周方向均匀分布;控制系统接收各个红外测温传感器的温度检测信号并计算平均值,将铝卷的芯部温度的平均值作为铝卷的芯部温度的输出值。
21、在一些可选的实施例中,控制系统还包括计时器,用于记录冷却风机的连续运行时间;当冷却风机连续运行时间超过预设的最大运行时间,且测温装置测得的铝卷芯部温度仍大于第一设定温度时,控制系统发出报警信号。
22、在一些可选的实施例中,卷材在位检测装置为光电传感器;光电传感器的发射端和接收端分别安装于冷却工位的两侧,当冷却工位上有铝卷时,铝卷遮挡光电传感器的光路,光电传感器向控制系统发送在位信号。
23、在一些可选的实施例中,冷却工位包括底座和设置在底座上的两个平行的支撑辊;两个支撑辊用于支撑铝卷的外圆周面,使铝卷能够在支撑辊上自由转动。
24、在一些可选的实施例中,还包括导风罩;导风罩安装于冷却风机的出风口处,所述导风罩的出风口呈喇叭口状,且导风罩的出风口面积大于冷却风机的出风口面积,用于扩大冷却风的覆盖范围。
25、本发明的有益效果是:
26、(1)本发明采用强制通风冷却方式,通过冷却风机向铝卷表面吹送冷空气,大幅提高了散热速度,冷却效率提高,有效解决了冷却环节制约产能提升的瓶颈问题,有利于大幅提升了生产流转效率;
27、(2)由于冷却周期大幅缩短,铝卷在冷却区的停留时间显著减少,同一场地可容纳更多批次的铝卷进行流转,有效降低了现场金属占用量;
28、(3)冷却风机仅在冷却工位有铝卷且温度高于设定温度时才运行,避免了风机的无效空转,大幅降低了企业的用电成本;
29、(4)本装置实现了冷却过程的全自动化控制,无需人工巡检和操作,减少了操作人员的劳动强度,避免了高温环境下作业对人员安全的威胁,同时,系统能够自动识别铝卷冷却完成状态并及时停机,避免了因遗忘停机造成的电能浪费或过度冷却;
30、(5)本发明采用强制风冷方式,使铝卷各个部位都能得到均匀冷却,避免了局部过热或冷速过慢影响材料组织性能,同时,通过风机转速参数调节可以控制铝卷的冷却速度,防止急冷产生内应力,保证了铝卷的产品质量。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com