
一种金属铸件表面钝化装置的制作方法
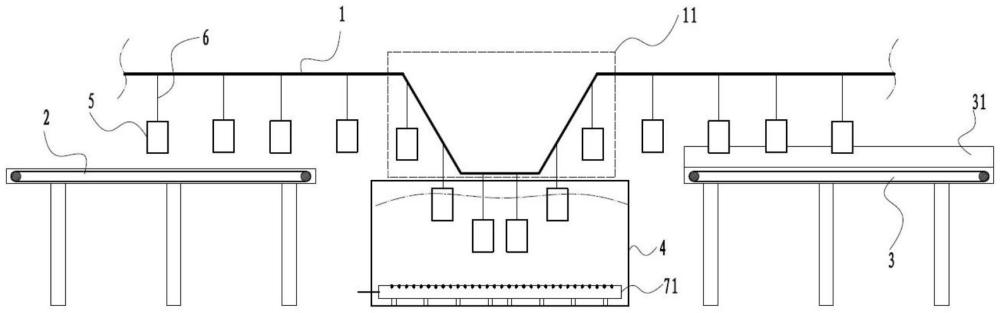
本技术涉及金属表面处理,特别是涉及一种金属铸件表面钝化装置。
背景技术:
1、在金属铸件生产过程中,表面钝化处理是提高其耐腐蚀性的关键工序。现有技术中,通常采用在倾斜设置的输送机构上设置网框来盛放铸件,网框与网板之间通过多个搭扣件进行连接。
2、然而,在实际应用中,工作人员在取放铸件时需要频繁地打开和扣紧这些搭扣,操作过程极为繁琐,导致生产效率低下。此外,钝化池中多采用机械搅拌装置来保证药液均匀性,但机械搅拌器在腐蚀性环境中长期工作易发生故障,维护成本高且不便。
3、因此,迫切需要一种操作简便、效率高且维护成本低的金属铸件钝化装置。
技术实现思路
1、本实用新型的目的在于克服现有技术的不足,提供一种操作高效、维护简便且能保证处理质量的金属铸件表面钝化装置。
2、为解决上述技术问题,本实用新型采用的技术方案如下:
3、一种金属铸件表面钝化装置,其特征在于,包括悬挂式链条输送线(1)、上料输送线(2)、下料输送线(3)和钝化池(4);
4、所述悬挂式链条输送线(1)上设置有位于钝化池(4)上方的平底v型段(11),悬挂式链条输送线(1)上均布挂设有若干吊篮(5);
5、所述吊篮(5)通过吊杆(6)可拆卸地与悬挂式链条输送线(1)连接;
6、所述钝化池(4)底部设置有气动搅拌机构;
7、所述吊篮(5)为矩形结构体,其右侧表面开设有取放料口(51),下表面开设有下料口(52);
8、所述取放料口(51)上设置有可前后滑动套接的侧网板(8),取放料口(51)上与侧网板(8)滑动连接处设置有第一凹槽(51a);
9、所述下料口(52)上设置有可前后滑动套接的下网板(9),所述下料口(52)上与下网板(9)滑动连接处设置有第二凹槽(52a)。
10、优选的,所述气动搅拌机构包括沿钝化池(4)池底铺设的穿孔曝气管(71);
11、所述穿孔曝气管(71)与空压机连接,穿孔曝气管(71)被配置为释放大小为0.5-1mm的气泡。
12、优选的,所述侧网板(8)和所述下网板(9)的外端分别设置有握持部(10)。
13、优选的,所述侧网板(8)和所述下网板(9)内部设置有支撑骨架(20)。
14、优选的,所述吊篮(5)内部设置有多个通过内网隔板(30)分隔形成的放置区(40);
15、所述放置区(40)底部与所述下料口(52)连通。
16、优选的,所述下料输送线(3)的两侧设置有加高围板(31)。
17、优选的,所述下网板(9)和吊篮(5)采用工程塑料或复合材料制成。
18、优选的,所述工程塑料为尼龙或聚甲醛(pom)。
19、相比现有技术,本实用新型的有益效果在于:
20、1、通过侧网板和下网板的滑动设计,取代了传统的搭扣,工人只需简单的抽拉动作即可完成吊篮的开启与关闭,极大简化了操作步骤,显著提高了上、下料效率。
21、2、采用气动搅拌替代机械搅拌,避免了运动部件在腐蚀性液体中工作,从根本上解决了易损坏、难维护的问题,降低了设备生命周期内的使用成本。
22、3、气动搅拌产生的微气泡温和均匀,既能保证钝化液成分均匀,又可避免剧烈搅拌导致铸件表面刮花或相互碰撞损伤。吊篮内部的放置区设计进一步防止了铸件堆积磕碰。
23、4、平底v型段保证了输送平稳;下网板在承重状态下利用摩擦力自锁,无需额外锁紧,结构巧妙;加高围板等设计有效防止了铸件掉落,提升了整体安全性。
1.一种金属铸件表面钝化装置,其特征在于,包括悬挂式链条输送线(1)、上料输送线(2)、下料输送线(3)和钝化池(4);
2.根据权利要求1所述的一种金属铸件表面钝化装置,其特征在于,所述气动搅拌机构包括沿钝化池(4)池底铺设的穿孔曝气管(71);
3.根据权利要求1所述的一种金属铸件表面钝化装置,其特征在于,所述侧网板(8)和所述下网板(9)的外端分别设置有握持部(10)。
4.根据权利要求1所述的一种金属铸件表面钝化装置,其特征在于,所述侧网板(8)和所述下网板(9)内部设置有支撑骨架(20)。
5.根据权利要求1所述的一种金属铸件表面钝化装置,其特征在于,所述吊篮(5)内部设置有多个通过内网隔板(30)分隔形成的放置区(40);
6.根据权利要求1所述的一种金属铸件表面钝化装置,其特征在于,所述下料输送线(3)的两侧设置有加高围板(31)。
7.根据权利要求1所述的一种金属铸件表面钝化装置,其特征在于,所述下网板(9)和吊篮(5)采用工程塑料或复合材料制成。
8.根据权利要求7所述的一种金属铸件表面钝化装置,其特征在于,所述工程塑料为尼龙或聚甲醛。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com