
用于焊接箔堆叠的方法和部件系统与流程
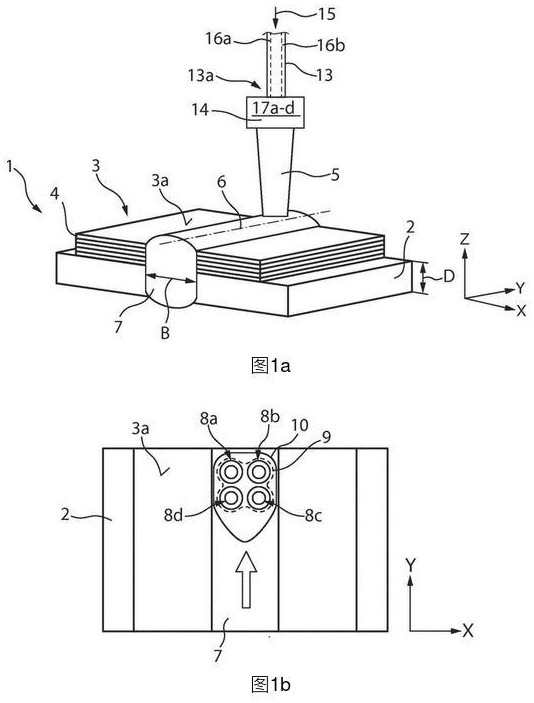
本发明涉及用于将具有多个金属箔的箔堆叠与部件、特别是集流体焊接的方法,该方法包括:将箔堆叠与部件通过激光焊接在搭接接头中沿焊接轮廓焊接。本发明还涉及部件系统,该部件系统通过使用本文中描述的方法将箔堆叠与部件焊接来产生。
背景技术:
1、当通过激光焊接在搭接接头中将箔堆叠附接至用于电池单元的、呈集流体形式的部件时,在集流体与金属箔之间需要大的附接面,因为在这种情况下这些金属箔通常旨在用作电极。可以通过使焊接中使用的激光束摆动运动或者通过一个接一个地产生若干平行偏移的线性焊缝来产生大的附接面积。在这两种情况下,使用高强度激光束,其仅生成相对少量的热输入。
2、已经表明,按上述方式在搭接接头中焊接导致附接缺陷、特别是裂纹形式的附接缺陷,使得无法确保:金属箔牢固地机械附接至集流体并且焊接连接部的电阻低。为了实现这一点,诸如焊缝宽度和焊缝深度之类的焊缝特性必须在箔堆叠的整个高度上尽可能保持恒定。附接缺陷也应当保持在最低限度;特别是,在焊缝边缘处不应当出现妨碍箔附接至焊缝的裂纹。
3、de102019216070a1描述了用于使用波长在200 nm与1 µm之间的激光束加工锂箔或锂涂覆金属箔的方法。可以使用激光束对箔进行焊接;例如,可以将金属集流体导电地与箔焊接,在这种情况下,该箔形成固态电池的阳极。在de102019216070a1中,箔在t型接头中与集流体焊接。
技术实现思路
1、本发明的目的是提高将箔堆叠与部件焊接时的焊接质量。
2、该目的通过上述类型的方法来实现,其中在箔堆叠的表面上产生至少三个激光光斑,所述激光光斑一起走完焊接轮廓并且形成焊缝的一个共同熔池,该焊缝将箔堆叠与部件连接。
3、当将箔堆叠与部件、例如集流体连接时,出现的问题是,大量的金属箔产生大量的边界层,在这些边界层处会形成金属氧化物。因此,金属箔的氧化物含量增加,这对于大多数金属、例如铝导致了与纯金属相比熔化温度的升高。在金属箔表面上形成的氧化物也增加了在焊接期间形成的孔隙的数目。
4、发明人已经认识到,通过使用三个或更多个激光光斑——这些激光光斑分别生成引入熔池或匙孔(参见下文)中的功率的强度峰值,改善了到具有高氧化物含量的金属箔的材料中的耦入。熔池或匙孔的尺寸也增加了,减少了孔隙形成,并且由于大的匙孔,促进了形成的孔隙的排气。此外,通过激光光斑的适当布置,焊缝的焊缝宽度增加,使得比使用单个激光束更快地实现期望的附接面。特别是,可以通过使用三个或更多个激光光斑来减少附接缺陷、例如在焊缝边缘处的裂纹,并且可以实现精确且恒定的焊接。
5、为了产生三个或更多个激光光斑的共同熔池,适当地选择箔堆叠上的激光光斑之间的距离,并且适当地设置在激光焊接方面的过程参数。通过使用三个或更多个、四个或更多个、五个或更多个…激光光斑,可以在激光焊接中实现方向不依赖性,其中,方向不依赖性通常随着激光光斑的数目而增加。
6、在一个变型中,金属箔由铜、铝或锂制成,或者金属箔涂覆有铜、铝或锂。出于本技术的目的,术语“由……制成”被理解为不仅包括实际完全由该金属材料组成的箔,还包括包含至少75 %(重量)的金属材料的金属箔。金属材料可以是合金等形式,例如锻造铝合金形式,优选地al 1xxx合金。作为金属材料的铜可以例如是of铜(cu-of),即铜含量为至少99.95%的高纯度无氧铜,或者是同样具有至少99.9%的高铜含量和高导电性的cu-etp(电解韧铜)。在锂用作金属材料,例如用于li离子电池或固态电池的情况下,通常使用纯锂金属。作为使用由铜、铝或锂制成的箔的替选,必要时也可以使用涂覆有铜、铝或锂的金属箔。
7、为了产生激光光斑或者说产生在表面上产生激光光斑的相应激光束,例如可以使用红外激光器形式的激光源,该激光源可以具有在800 nm与1200 nm之间的范围内的波长,特别是1030 nm或1070 nm的波长。替选地或附加地,可以使用vis激光器,特别是波长在400nm与450 nm(蓝)之间或在515 nm(绿)。根据焊接中使用的材料来确定激光源。已经证明用于vis波长范围的激光源例如有利于焊接锂;参见开头引用的de102019216070a1。
8、在另一变型中,箔堆叠具有至少十个金属箔、优选地至少二十个金属箔、特别是至少五十个金属箔。如上所述,当焊接具有大量箔的箔堆叠时,出现了在金属箔的表面上形成氧化物的问题。箔堆叠的箔的数目尤其取决于箔所使用的金属材料。选择的箔的数目不应当太大;例如,数目通常不应当超过约120个箔。用于制造电极的金属箔的厚度通常在约5 μm与50 μm之间,优选地在6 μm与15 μm之间,其中箔的厚度取决于相应所使用的金属材料。
9、在另一变型中,部件、特别是集流体由与金属箔相同的材料制成。已经证明选择由与箔相同的金属材料制成的部件、特别是集流体有利于产生高质量的焊接连接部。
10、在另一变型中,部件、特别是集流体具有的厚度为0.3 mm或更大和/或1 mm或更小、优选地0.5 mm或更小。已经证明对附接有利的是:在搭接接头中焊接期间进行穿透箔堆叠和部件的焊透焊接。特别是如果部件具有相对低的厚度,则可以实现这一点。通常呈板状的部件由于其低厚度在焊接后也可以变形、特别是弯曲,以便在必要时使其适配于结构要求。
11、在一个变型中,激光焊接作为深熔焊来执行,其中,所述至少三个激光光斑优选地形成一个共同的蒸气毛细管。为了获得高的焊接速度,优选地以深熔焊模式执行激光焊接,其中,在部件材料中形成蒸气毛细管(匙孔)。当所述至少三个激光光斑一起形成蒸气毛细管时,通常可以实现蒸气毛细管的特别高的稳定性,这提高了焊接质量。
12、在一个变型中,至少一个激光光斑、优选地在进给方向上位于前方的至少一个激光光斑、尤其是所有激光光斑具有的直径在10 μm与300 μm之间、优选地在30 μm与50 μm之间或者在50 μm与170 μm之间,其中,优选地,箔堆叠的表面上的所有激光光斑的直径是相同大小的。对于焊缝的质量,已经证明如果所有激光光斑具有在指定的值范围内的直径,则通常是有利的。
13、在一个激光光斑或一组激光光斑由单模激光源、例如以光纤激光器形式的单模激光源产生的情况下,对于激光光斑直径而言,30 μm与50 μm之间的值范围已经被证明是有利的。在一个激光光斑或一组激光光斑由多模激光源、例如以盘式激光器形式的多模激光源产生的情况下,在50 µm与170 µm之间的值范围已经被证明是有利的。
14、此处描述的焊接方法中,进给速率通常在0.2 m/min与60 m/min之间,优选地在10m/min与30 m/min之间。每个激光光斑的激光功率通常在10 w与8000 w之间,优选地在50 w与200 w之间。
15、可能的是,激光光斑在表面上的布置或者说图案的取向参照瞬时进给方向或相对于焊接轮廓的瞬时方向而言是任意的,即,当焊接轮廓偏离直线时,激光光斑的取向不遵循瞬时进给方向。在这种情况下,各个激光光斑在表面上的功率分布通常被选择为基本上相同。替选地,激光光斑的取向可以随着进给方向而改变,即,激光光斑相对于进给方向总是具有相同的取向。在这种情况下,可以有针对性地改变激光光斑之间的功率分布。另外,始终存在(至少)一个在进给方向上位于前方的激光光斑,并且其直径在上述指定的值范围内。
16、在另一变型中,最大激光光斑的直径至多是最小激光光斑的直径的十倍。使用直径大约在相同数量级的多个激光光斑能够实现对焊缝的有针对性的加宽。宽的焊缝改善了焊接连接部的机械强度并且降低了电阻。
17、在另一变型中,相邻激光光斑之间的距离不大于最大激光光斑的直径的十倍,其中,相邻激光光斑之间的距离优选地是相等的。各两个相邻激光光斑之间的距离按所述相邻激光光斑的中心之间的距离计算。为了实现高质量的焊缝,已经证明如果激光光斑之间的距离不过大,则是有利的,因为通过该方式稳定了蒸气毛细管,并且因此稳定了能量输入。还可以在整个焊缝走向上确保精确的焊接熔深。表面上的相邻激光光斑可能彼此交叠,但这不是强制需要的。特别是,已经证明如果相邻激光光斑之间的距离相同,则对于焊接处理的稳定性是有利的。
18、在另一变型中,各激光光斑的光束参数乘积在0.38 mm mrad与16 mm mrad之间,其中,在单模激光光斑的情况下光束参数乘积优选地在0.38 mm mrad与0.6 mm mrad之间,并且其中,在多模激光光斑的情况下光束参数乘积优选地不大于8 mm mrad,特别是不大于4 mm mrad。箔堆叠的表面上的激光光斑基本上对应于沿其射束方向照射到表面的激光束的相应焦点位置。取决于各激光光斑由单模激光源还是多模激光源产生,激光光斑的光束参数乘积的最佳值不同。
19、在另一变型中,箔堆叠的表面上的激光光斑中的至少一部分形成多边形,优选地正多边形,其中,激光光斑的数目优选地对应于多边形的角的数目。在这种情况下,激光光斑、或者更确切地激光光斑的中心在箔堆叠的表面上产生表面元素,该表面元素具有至少三个角,并且最多具有与表面上的激光光斑的数目对应的数目的角。优选地,多边形的角的数目对应于表面上的激光光斑的数目。在各激光光斑构造为圆对称的情况下,各激光光斑的中心对应于圆的中心。在激光光斑偏离正圆形几何形状的情况下,激光光斑的相应中心对应于相应激光光斑的形心。
20、已经证明将激光光斑以多边形的形状布置在表面上是有利的。优选地,多边形是正多边形,即,多边形在两个空间方向(平行于进给方向和垂直于进给方向)上的延伸尺度是相同的。当激光光斑以正多边形布置时,激光光斑的中心布置在一个共同的圆上,即它们以环形布局布置,该环形布局的强度最小值在圆心点处。然而,例如,如果激光光斑没有形成正多边形,则也可能偏离环形几何形状。在这种情况下,如果在箔堆叠的表面上在由激光光斑撑出(aufgespannten)的多边形的形心的区域中生成类环形的射束轮廓,则也是有利的。类环形的射束轮廓也可以通过环绕(azimutal)布置的多个激光光斑或者说激光束来生成。在这种情况下,激光束中的每一个必要时在其激光功率方面可以独立于其他激光束来调整,以补偿由于不均匀的(在某一方向上更显著)热传导而引起的能量损失。
21、通过激光光斑的上述布置,可在蒸气毛细管的芯部的过程区周围发生加热,该加热导致稳定的熔池动态性并且使蒸气毛细管向上敞开。特别是,由表面上的射束轮廓的边缘处的激光光斑生成的强度峰值改变了熔池的凝固过程并且抑制裂纹。
22、在另一变型中,激光光斑中的另外的部分布置在所述多边形内,其中,激光光斑中的所述另外的部分优选地形成另一多边形。激光光斑的所述另外的部分布置在所撑出的多边形内已经被证明对于在激光焊接期间形成的焊缝的质量特别有利。“布置在多边形内”理解为:激光光斑的所述另外的部分的各个激光光斑的中心位于多边形内。
23、在另一变型中,通过将至少一个输出激光束分成至少两个子射束、优选地至少三个子射束形成所述至少三个激光光斑。为了将输出激光束分成至少两个或至少三个子射束,可以使用可以以不同方式构造的至少一个光学元件。例如,光学元件可以是多焦点透镜、光学楔形板、衍射光学元件或折射光学元件。
24、用于分束的两个或更多个输出激光束或者对应的子射束可以源自同一个激光源和一个公共的光学装置。替选地,两个或更多个输出激光束或对应的子射束可以源自至少两个不同的激光源和一个公共的光学装置。同样可能的是,两个或更多个输出激光束或子射束源自一个激光源和至少两个光学装置,或者来自至少两个激光源和至少两个光学装置的多个输出射束被叠加以产生激光光斑。在使用两个不同的激光源生成子射束的情况下,各激光束或者说激光光斑的功率可以通过调整相应激光源的功率而独立于其他激光束来改变。
25、在另一变型中,至少一个激光光斑、特别是所有激光光斑各自具有芯部分和环部分,芯部分和环部分优选地通过将多重光纤(multifaser)、特别是2合1光纤的光纤端部成像到箔堆叠的区域中来生成。在该变型中,各个激光光斑形成为两个激光束的叠加,所述两个激光束具有优选地重合的光轴和不同的射束直径。
26、已经证明如果至少一个激光光斑、特别是所有激光光斑通过来自多重光纤、特别是2合1光纤的芯光纤和环光纤的两个激光束的叠加来产生,则是有利的,因为这促使了蒸气毛细管的稳定(与单光斑芯相比)并且提高了处理效率(与环射束相比)。为了将光纤端部成像到箔堆叠的区域中、通常成像在箔堆叠的表面中或表面附近,可以使用扫描仪光学装置,其例如具有1:1至5:1、特别是1.5:1至2:1的成像比。替选地,可以使用具有处于相同值范围内的成像比的飞行光学装置。
27、多重光纤包括中心的芯光纤和环形地围绕该芯光纤的一个或更多个环光纤。芯部分由芯光纤产生,并且环部分由所述一个或所述更多个环光纤产生(如果存在多个环光纤,则环部分在此包括多个单环部分,这些单环部分则整体上形成环部分)。可以改变各激光光斑的射束轮廓特征,其方式是,将激光束选择性地要么至少耦入至多包层光纤的内纤芯中要么至少耦入至多包层光纤的至少一个外环芯中,就像de102010003750a1中所描述的那样,de102010003750a1通过引用整体并入本技术中。为此目的,可以使用分束器,分束器将输出激光束的总功率分成两个分量,这两个分量分别耦入至纤芯和环芯中。通过这种方式,纤芯中的功率份额可以在>0%至<100%中调整,其中,在所有功率分布中可使用产生输出激光束的激光束源的全部功率。替选地,为了分束,可以使用射束成形光学元件,例如衍射光学元件或折射光学元件、轴锥镜或分面光学装置,还参见de102021206488a1。以这种方式,在分成子射束之后并因此也在各个激光光斑中,激光功率可以被分成通常具有较高功率密度的芯部分和通常具有较低功率密度的环部分。
28、作为将所述或者说一个输出激光束分成耦入至纤芯以及环芯中的两个功率分量的替选,纤芯和环芯也可以由不同的激光源或者说激光模块供应。特别是,可以在一个光学装置内将由两个不同激光源生成并具有不同射束特性的两个激光束——例如环射束(tem01激光模式)和单光斑射束(tem00激光模式)——借助二向色镜和/或半透明镜组件叠加并且对应耦入至多重光纤的环芯以及纤芯中。
29、优选地,芯部分的直径和环部分的直径具有1:2至1:10、特别是为1:3至1:5的比率。环部分的直径对应于激光光斑的外径,即其包围芯部分的直径。已经表明,使用过小的在芯部分的直径与环部分的直径之间的比率会导致飞溅物和/或孔隙的形成增加。如果芯部分的直径与环部分的直径之间的比率过大,则在环部分中会发生功率损耗。在约1:3与1:5之间的中间直径比率的情况下,仅存在少量飞溅物和孔隙,同时处理效率仍然较高。
30、本发明的另一方面涉及部件系统,该部件系统通过根据上面描述的方法将箔堆叠与部件焊接来产生。例如,箔堆叠的金属箔可以用作电池的电极,并且箔堆叠与之焊接的部件可以形成电池的集流体,但这不是强制需要的;即,箔堆叠也可以借助于焊接连接而与不同于集流体的部件连接。
31、本发明的另外的优点根据说明书和附图得出。同样地,上面提及的特征和那些下文中还会举出的特征可以分别单独使用或者以任何期望的组合联合使用。所示出和描述的实施方式不应当被理解为详尽的列举,而是具有用于描述本发明的示例性特征。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com