
一种一步成型的三维网状锡基无铅焊膏及其制备方法和应用
本发明涉及一种一步成型的三维网状锡基无铅焊膏及其制备方法和应用。属于锡基无铅焊料。
背景技术:
1、随着电子封装技术的不断发展以及环保法规的越来越严格,传统含铅的sn-pb焊料已经逐渐被限制或者禁止使用。欧盟关于电子电气设备限制使用某些有害物质的指令(rohs)、废弃电子电气设备指令(weee)的实施,促使无铅焊料成为电子互连材料研究的重点方向。与sn-pb焊料相比,无铅焊料体系在环保性能上具有明显的优势,但是其在润湿性、力学性能、长期可靠性等方面还存在不足,不能完全满足高密度、高可靠电子封装的应用要求。目前常用的无铅焊料体系主要有sn-ag-cu、sn-bi、sn-zn和sn-in等。其中sn-ag-cu(sac)体系具有优良的力学性能和可靠性,是应用最广的高温无铅焊料;sn-bi体系熔点低、成本低,适合低温焊接,但是脆性大、抗蠕变性差;sn-zn体系导热性好但易氧化,润湿性差;而sn-in体系润湿性好但价格昂贵且易脆化。各体系焊料均存在性能短板,因此改性研究成为提高综合性能的重要手段。
2、为提升锡基无铅焊料的高温服役性能与长期运行可靠性,研究者发展了多种增强策略:颗粒增强(如al2o3、sic、碳纳米管等)、合金化、晶须/纤维增强等。其中,max相材料(如ti2snc、ti3alc2)因其兼具金属的导电导热性和陶瓷的高温强度、与锡基体良好的润湿性,成为颗粒增强相的研究热点。然而,采用传统工艺制备该类复合焊料时,通常需经过冷压成型、中间烧结、二次焊接等多步操作,不仅工艺流程繁琐、制备周期长、成型效率低,难以满足工业化批量生产的需求;还易出现增强相分布不均、界面结合不充分、接头焊合率偏低等问题,直接限制了复合焊料的服役性能与产业化应用。
3、现有纯锡基无铅焊料:抗拉强度、硬度偏低,高温蠕变与热循环性能差,无法适配高温、高载荷封装场景。针对现有锡基复合焊料存在的技术缺陷:其一,焊料润湿性较差,氧化物杂质会对焊料及焊点性能造成较大负面影响;其二,粉体锡基复合焊料使用过程中需进行预压制等复杂加工工序,工艺流程冗长,应用成本较高。
4、针对现有技术存在的问题,本发明提供一种锡基焊料、增强相和助焊剂一步复合的三维网状锡基无铅焊膏及其制备方法,采用助焊剂辅助的一步成型工艺配合低能混合技术。利用焊膏内的助焊剂组分实现双重作用:一是破除锡基颗粒表面的氧化膜,提升焊料与基材之间的润湿结合能力;二是在焊接全过程阻隔氧气与焊料接触,减缓氧化反应发生,降低氧化物杂质的生成量与掺杂比例,有效规避氧化杂质损害焊点性能的问题。一步成型工艺取消了粉体预压制等复杂环节,优化了生产与应用流程,实现降本增效。此外,该方案可显著提高焊料的力学强度与高温稳定性,能够满足汽车电子、航空航天等高可靠性电子封装的严苛要求。
技术实现思路
1、本发明主要解决传统锡基无铅焊料高温性能不足、可靠性较差,新型复合焊料制备工艺繁琐、焊合率低的问题,涉及一种锡基焊料、增强相和助焊剂一步复合的三维网状锡基无铅焊膏。
2、同时,本发明提供一种一步成型的三维网状锡基无铅焊膏的制备方法。
3、同时,本发明提供一种一步成型的三维网状锡基无铅焊膏的应用。
4、为解决上述技术问题,本发明采用的技术方案为:
5、一种一步成型的sn基三维网状无铅复合焊膏,包括锡基焊料合金粉(粒径范围5-45μm)、增强相和助焊剂,增强相的添加量占锡基焊料合金粉的1-3wt%,助焊剂的添加量占锡基焊料合金粉的10%(一组二组混合后为10%)。
6、增强相包括石墨烯、碳纳米管、金属间化合物颗粒、max相中的任意一种。
7、max相包括ti2snc或ti3alc2,优选为ti2snc微纳增强粉体。
8、本发明针对传统锡基无铅焊料高温性能不足、可靠性较差以及复合焊料制备工艺繁琐、焊合率低的问题,提供一种锡基焊料、增强相和助焊剂一步复合的三维网状锡基无铅焊膏及其制备方法。采用“低能球磨一步成型”工艺,将锡基焊料粉末、增强相与助焊剂一同进行低能球磨,同步完成各组分的分散、混合与焊膏成型。传统方法在后续添加助焊剂或搅拌时,微米/纳米增强体容易沉降或上浮,导致分布不均、焊合率低。本发明的一步成型工艺中,助焊剂在球磨阶段即参与复合,低能球磨同时完成增强体的均匀分散与助焊剂的包覆粘结,使增强体被固定在原位形成的三维网状结构中,实现增强体三维网状均匀分布。低能球磨采用较低转速和短时间,可有效减少对增强体(如石墨烯、碳纳米管、金属间化合物颗粒)的破碎或结构损伤,保护增强体结构完整性。该工艺从原料到焊膏一次完成,取消了粉体预压制等繁琐中间环节,显著简化流程,适合批量制备。所得三维网状锡基无铅焊膏可适配汽车电子、航空航天等“高温、高载荷、高频振动”场景,有效解决锡基单一组分无铅焊料焊点易失效的问题,大幅提升电子封装的可靠性。
9、上述复合焊料中的基体相包括sn-cu合金、sn-ag合金、sn-in合金、sn-zn合金、sn-ag-cu合金。
10、一种一步成型的sn基三维网状无铅复合焊膏的制备方法,包括以下步骤:
11、上述sn基三维网状无铅复合焊膏的制备方法,具体为:先通过无压烧结等工艺制备ti2snc max相微纳增强粉体作为增强相;随后将锡基焊料粉末、该增强相与助焊剂一同进行低能球磨一步成型,同步完成各组分分散、混合与焊膏成型,原位形成增强相三维网状均匀分布的结构,得到锡基焊料、增强相和助焊剂一步复合的三维网状锡基无铅复合焊膏。
12、先将锡基焊料合金粉与ti2snc粉按设计比例混合,加入松香基助焊剂,使上述sn基合金复合焊膏的制备方法包括以下步骤:
13、s1:按设计配比称取两组锡基焊料合金粉与增强相粉末;
14、s2:对称取完成的两种粉体中加入助焊剂进行手动预搅拌;
15、s3:将样品装入球磨罐并搭配研磨球,使用全方位球磨机完成初次混合;
16、s4:将所得复合焊膏过标准目数筛网,去除少量未分散团聚体,保证焊膏质地细腻均匀;
17、s5:取等质量的低比例组与高比例组焊膏球磨混合,得到混合均匀焊膏;
18、s6:将焊膏涂覆于打磨并清洁的铜基板表面;
19、s7:将涂覆焊膏的铜基板置于回流炉中,使焊膏完全熔化、铺展并润湿基板;随后随炉冷却至室温,得到一步成型的max相增强的三维网状复合焊膏接头。
20、s1中,按照预设质量配比称取锡基焊料合金粉(纯度≥99.5%)、ti2snc微纳增强粉体;ti2snc微纳增强粉体的添加量占锡基焊料合金粉的1-3wt%。
21、s2中,助焊剂为松香基助焊剂。
22、松香基助焊剂的生产厂家:
23、成品助焊膏生产厂家:日本千住金属工业株式会社(senju metal industry co.,ltd.)。
24、产品型号:wf3602,产品全称为ecosolder paste shf wf3602,属于千住ecosolder系列的无铅无卤(hf)免清洗型助焊膏,shf代表该产品的无卤体系定位。
25、核心原料主流供应商:
26、改性松香:日本荒川化学、日本松香株式会社
27、溶剂:陶氏化学(dow)、巴斯夫(basf)
28、触变剂:海明斯德谦(elementis)、毕克化学(byk)
29、助焊剂比例为:一组总质量5-7%,二组总质量13-15%,即,一组助焊剂的添加量占一组中锡基焊料合金粉的5-7wt%,二组助焊剂的添加量占二组中锡基焊料合金粉的13-15wt%。
30、s3中,玛瑙研磨球和待处理粉末质量比为5:1,全方位球磨机转速为100-300r/min,球磨2小时,每磨1h停5-10min。
31、s4中,复合焊膏通过200目(孔径75μm)标准分样筛过筛处理。
32、s5中,待处理材料总质量10g,每组样品各5g。
33、s5中,待处理材料总质量10g,玛瑙研磨球和待处理粉末质量比为5:1,全方位球磨机转速为100-300r/min,球磨1小时。
34、s6中,铜基板尺寸为10mm×10mm×1mm。
35、s7中,回流炉设置为270℃保温10s。
36、本发明获得的一种一步成型的三维网状锡基无铅焊膏,纯sac0307商业焊膏相比,拉伸强度提升幅度达到21.94-41.31%,剪切强度提升幅度达到18.18-31.12%。与纯sac305商业焊膏相比,抗剪切强度提升13.27-23.77%,拉伸强度提升19.01-35.31%。
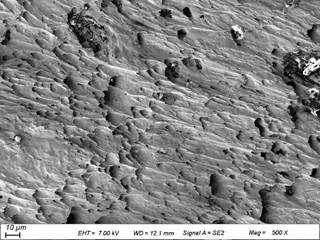
37、采用本发明的一种一步成型的三维网状锡基无铅焊膏制得的复合焊膏接头,焊合率可达92%以上,断口粗糙且塑性变形痕迹显著,断裂前可发生更充分的塑性变形,有效延缓裂纹扩展与焊点失效。
38、一种一步成型的三维网状锡基无铅焊膏在电子封装中的应用。
39、一种一步成型的三维网状锡基无铅焊膏在汽车电子、航空航天等高可靠性电子封装中的应用。
40、一种一步成型的三维网状锡基无铅焊膏在高温(可在-40℃-+150℃宽温域内长期稳定服役1000-2000小时,可耐受短时175℃高温冲击单次持续时长15-30分钟,全生命周期累计暴露时长不超过100小时)、高载荷(可承受5-50g动态机械载荷,焊点界面剪切应力耐受上限达30mpa)、高频振动(可耐受10hz-2000hz宽频带振动,振动加速度幅值5-20g)电子封装场景中的应用。
41、与现有技术相比,本发明具有以下有益效果:
42、本发明采用“低能球磨一步成型”工艺,将锡基焊料粉末、增强相与助焊剂一同进行低能球磨,同步完成各组分的分散、混合与焊膏成型。传统方法在后续添加助焊剂或搅拌时,微米/纳米增强体容易沉降或上浮,导致分布不均、焊合率低。本发明的一步成型工艺中,助焊剂在球磨阶段即参与复合,低能球磨同时完成增强体的均匀分散与助焊剂的包覆粘结,使增强体被固定在原位形成的三维网状结构中,实现增强体三维网状均匀分布。低能球磨采用较低转速和短时间,可有效减少对增强体(如石墨烯、碳纳米管、金属间化合物颗粒)的破碎或结构损伤,保护增强体结构完整性。该工艺从原料到焊膏一次完成,取消了粉体预压制等繁琐中间环节,显著简化流程,适合批量制备。所得三维网状锡基无铅焊膏可适配汽车电子、航空航天等“高温、高载荷、高频振动”场景,有效解决锡基单一组分无铅焊料焊点易失效的问题,大幅提升电子封装的可靠性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com