
一种医疗用非标螺纹铣刀及其制备工艺的制作方法
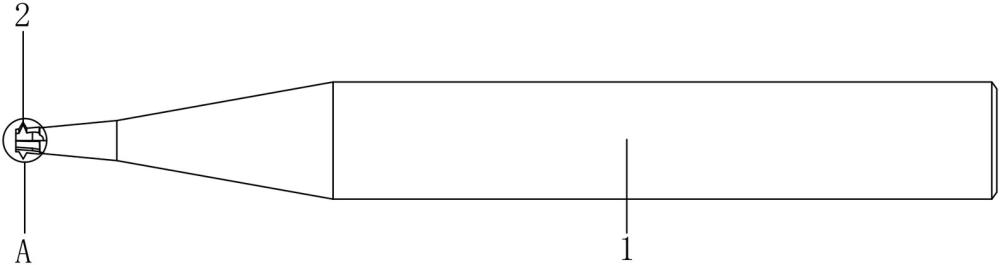
本申请涉及医疗器械加工刀具的,尤其是涉及一种医疗用非标螺纹铣刀及其制备工艺。
背景技术:
1、骨科植入物螺纹成型依靠螺纹铣刀完成切削加工,螺纹铣刀以硬质合金棒材为基体,通过外周螺旋齿形铣削出外螺纹轮廓,刀具齿面涂层可降低切削摩擦、提升耐磨能力,加工完成的植入物螺纹直接决定骨结合稳定性,行业常规螺纹铣刀采用对称牙型结构,适配通用金属材料螺纹铣削加工。
2、传统医用螺纹铣刀无交错补偿角,在加工钛合金、peek材料时螺纹回弹造成啮合间隙大,且无预留径向磨削余量,磨损后无法刀补只能报废,单层耐磨涂层耐磨性能不足,批量加工后牙型角偏移量大,成品螺纹需额外抛光,加工一致性与生产成本均难以满足医疗植入物高标准生产要求。
技术实现思路
1、本申请的目的是提供一种医疗用非标螺纹铣刀及其制备工艺,以解决上述背景技术中的问题。
2、本申请提供的一种医疗用非标螺纹铣刀采用如下的技术方案:包括刀具棒料,所述刀具棒料左端设有加工螺纹;
3、所述加工螺纹包括螺纹牙、第一半角、第二半角与卸荷槽,所述刀具棒料外左端设有不少于两组的螺纹牙,所述螺纹牙左端为第一半角,右端为第二半角,且所述螺纹牙底端设有卸荷槽,所述加工螺纹外侧皆设有复合涂层。
4、通过采用上述技术方案,借助刀具棒料左端的加工螺纹可铣削出医用螺纹,螺纹牙配合两侧的第一半角与第二半角以及底端的卸荷槽,可有效提高铣削效率,加工螺纹外侧的复合涂层提升齿面耐磨性能,多组螺纹牙同步切削提升加工效率。
5、优选的,所述复合涂层包括底层与外层,所述底层涂覆于加工螺纹外侧,所述底层外侧设有外层。
6、通过采用上述技术方案,底层附着于加工螺纹表面增强涂层结合力,外层直接接触工件切削,大幅提升刀具抗磨损、抗高温能力,延长单次加工使用寿命。
7、优选的,所述刀具棒料为超细晶粒硬质合金材质。
8、通过采用上述技术方案,使得刀具棒料的基体硬度高、晶粒细密,切削过程中刃口不易出现塑性变形,长期加工能够稳定维持螺纹牙型角度,满足医疗植入件批量高精度加工需求。
9、优选的,所述加工螺纹的螺纹齿形为非标交错角设计。
10、通过采用上述技术方案,非标交错角设计能够抵消钛合金、peek等医用材料切削后的弹性回弹,让加工成型螺纹与配套零件紧密啮合,减少植入件使用过程中的微动磨损。
11、优选的,所述第一半角α=29.8°±0.2°,所述第二半角β=30.2°±0.2°,形成交错角0.4°±0.1°,且所述螺纹牙顶端采用圆弧过渡。
12、通过采用上述技术方案,对第一半角与第二半角的角度进行限定,形成固定交错补偿角,搭配螺纹牙顶端的圆弧过渡结构,有效消除了牙顶尖锐棱角带来的应力集中,同时精准补偿工件变形,螺纹啮合契合度提高,加工工件无需二次抛光。
13、优选的,所述螺纹牙从齿顶到齿底沿径向设有磨削余量层,并沿轴向每齿标有磨损刻度线。
14、通过采用上述技术方案,磨削余量层配合轴向布置的磨损刻度线,可在刀具磨损后依据刻度判断径向损耗量,支持多次机床刀补修正尺寸,延长刀具的使用寿命,降低医用刀具耗材成本。
15、本申请提供了一种医疗用非标螺纹铣刀的制备工艺,包括如下步骤:
16、s1:基体精密磨削:将刀具棒料装夹于五轴数控工具磨床,依次通过粗磨砂轮与精磨砂轮加工出齿形;
17、s2:表面高粗糙度预处理:磨削后的刀具放入超声波清洗机中清洗10分钟,然后进行微喷砂处理;
18、s3:复合涂层沉积:采用阴极电弧离子镀设备,先后沉积出底层与外层;
19、s4:刃口钝化与光整:刀具进行尼龙刷抛光,抛光方向与刃口垂直;
20、s5:磨损余量标定与检验:采用激光打标机在刀具柄部标记磨损刻度环,同时检测刀具初始几何精度。
21、优选的,所述步骤s1中,粗磨砂轮粒度为120#,并预留0.10mm的余量,再用粒度800#的精磨砂轮加工出最终齿形。
22、通过采用上述技术方案,粗磨砂轮粗磨可快速去除多余基体材料,精磨砂轮精磨保证螺纹牙型轮廓尺寸精度,砂轮粒度搭配使用兼顾加工效率与成型精度。
23、优选的,所述步骤s2中,采用200目的氧化铝砂粒,喷砂压力为0.2mpa,距离100mm,时间30秒。
24、通过采用上述技术方案,使加工螺纹在表面形成均匀的微观凹凸结构,为复合涂层提供锚固点位,提升涂层附着牢固度,避免切削过程涂层脱落。
25、优选的,所述底层为crn,氩气流量200sccm,氮气流量400sccm,偏压-150v,靶电流80a,时间10分钟,外层为altin,调整氮气流量为600sccm,偏压-80v,靶电流120a,时间60分钟。
26、通过采用上述技术方案,限定底层与外层对应的沉积参数,精准控制涂层厚度与内部晶体结构,底层与外层协同作用,可大幅提升刀具耐高温、耐摩擦性能。
27、综上所述,本申请包括以下有益技术效果:
28、1.本申请通过设置于刀具棒料左端的加工螺纹,加工螺纹包括螺纹牙、第一半角、第二半角、卸荷槽与复合涂层,螺纹牙外侧设有第一半角与第二半角,并搭配螺纹牙底端的卸荷槽与螺纹牙顶端的圆弧过渡结构,可形成非标交错角齿形,相较于传统对称牙型刀具,可抵消医用工件切削弹性回弹,卸荷槽分散切削应力避免刃口崩损,提升螺纹啮合契合度,铣削成型螺纹光洁度达标,省去二次抛光工序,批量加工螺纹尺寸统一稳定;
29、2.本申请通过设置于螺纹牙齿顶至齿底的径向磨削余量层,配合轴向磨损刻度线与加工螺纹外侧的复合涂层,相互配合下,相比传统刀具无磨损余量,磨损即报废,本申请依靠0.12mm的基体余量实现多次精准刀补,且复合涂层中的底层可增强附着力,外层可延缓表层磨损,大幅延长刀具使用寿命,降低骨科植入件加工耗材成本;
30、3.本申请通过采用超细晶粒硬质合金材质的刀具棒料,搭配步骤s1-步骤s5的标准化制备工序成型加工螺纹,超细晶粒基体硬度高不易塑性变形,并通过五轴磨削、离子镀涂层、刃口抛光多道工序配合,相较于现有的普通加工工艺,可稳定控制齿形角度、涂层结合力与刃口钝圆精度,连续加工作业后牙型角变化极小,可有效满足医疗器械高精度、高一致性批量生产规范;
31、4.本申请通过设置于加工螺纹外侧的复合涂层,复合涂层包括crn的底层与altin的外层,配合步骤s2中的微喷砂预处理工序,在螺纹牙表面形成锚固微观结构,相较于传统单层涂层易脱落、耐高温性能差的不足,本申请的底层可牢牢附着螺纹牙外侧,外层具备高耐磨耐高温特性,喷砂预处理进一步强化涂层结合强度,切削难加工的医用钛合金时涂层不易剥落,保证刀具的切削性能。
1.一种医疗用非标螺纹铣刀,其特征在于,包括刀具棒料(1),所述刀具棒料(1)左端设有加工螺纹(2);
2.根据权利要求1所述的一种医疗用非标螺纹铣刀,其特征在于,所述复合涂层(25)包括底层(251)与外层(252),所述底层(251)涂覆于加工螺纹(2)外侧,所述底层(251)外侧设有外层(252)。
3.根据权利要求1所述的一种医疗用非标螺纹铣刀,其特征在于,所述刀具棒料(1)为超细晶粒硬质合金材质。
4.根据权利要求1所述的一种医疗用非标螺纹铣刀,其特征在于,所述加工螺纹(2)的螺纹齿形为非标交错角设计。
5.根据权利要求1所述的一种医疗用非标螺纹铣刀,其特征在于,所述第一半角(22)α=29.8°±0.2°,所述第二半角(23)β=30.2°±0.2°,形成交错角0.4°±0.1°,且所述螺纹牙(21)顶端采用圆弧过渡。
6.根据权利要求1所述的一种医疗用非标螺纹铣刀,其特征在于,所述螺纹牙(21)从齿顶到齿底沿径向设有磨削余量层,并沿轴向每齿标有磨损刻度线。
7.一种医疗用非标螺纹铣刀的制备工艺,根据权利要求1-6任意一项所述的一种医疗用非标螺纹铣刀,其特征在于,包括如下步骤:
8.根据权利要求7所述的一种医疗用非标螺纹铣刀的其制备工艺,其特征在于,所述步骤s1中,粗磨砂轮粒度为120#,并预留0.10mm的余量,再用粒度800#的精磨砂轮加工出最终齿形。
9.根据权利要求7所述的一种医疗用非标螺纹铣刀的其制备工艺,其特征在于,所述步骤s2中,采用200目的氧化铝砂粒,喷砂压力为0.2mpa,距离100mm,时间30秒。
10.根据权利要求7所述的一种医疗用非标螺纹铣刀的其制备工艺,其特征在于,所述底层(251)为crn,氩气流量200sccm,氮气流量400sccm,偏压-150v,靶电流80a,时间10分钟,外层(252)为altin,调整氮气流量为600sccm,偏压-80v,靶电流120a,时间60分钟。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com