
一种利用锻后余热的输出轴等温正火工艺的制作方法
本发明涉及锻后余热利用,具体涉及了一种利用锻后余热的输出轴等温正火工艺。
背景技术:
1、输出轴是风电设备及其他重型机械中的关键零件,其截面厚度大,属于重载渗碳锻件。在传统生产工艺中,输出轴锻造完成后先要在空气中自然冷却到室温,然后由转运设备将其送入台车炉,从室温开始重新加热到奥氏体化温度,保温足够时间后再转入等温炉进行等温正火。这一工艺存在明显的能量浪费问题。锻造过程中输入的形变热能大部分在空冷阶段散失到环境中,后续二次加热又需要重新消耗大量电能来将工件从室温升至九百摄氏度以上。据记载,传统工艺单件热处理能耗费用可以达到每件几十元,一个班次生产一百件输出轴时能耗相当可观,同时锻件在车间内的长距离转运也延长了生产周期,降低了生产效率。
2、为了改变这种状况,行业内曾尝试将辊底连续炉或箱式台车炉直接与锻造生产线对接,希望利用锻后余热直接进行正火处理。辊底连续炉适合大批量连续生产,但其设备投资很高,造价超过三百万元,占地面积也较大。更为关键的是,输出轴属于长轴类锻件,在辊底连续炉中需要竖直放置,由于轴体细长,在辊道运动中容易发生倾倒,不仅影响热处理质量,还带来安全风险。箱式台车炉在装料时需要先将炉门打开,把台车炉底开出炉膛,才能将锻件放入,完成装料后再将台车开回炉膛关闭炉门。在批量生产时这种开关炉门和移出台车的操作需要频繁进行,每开一次炉门就有大量热量从炉膛散失,炉内温度出现明显波动,而此时锻件自身的余热也在装料和等待过程中不断流失,很难维持住奥氏体化所需的温度条件,使得余热利用失去了实际意义。因此这两种炉型都不太适合长轴类输出轴的余热等温正火生产。
技术实现思路
1、本发明所解决的技术问题在于提供一种利用锻后余热的输出轴等温正火工艺,能够克服现有长轴类输出轴余热利用中设备不适用和能耗高的缺陷。
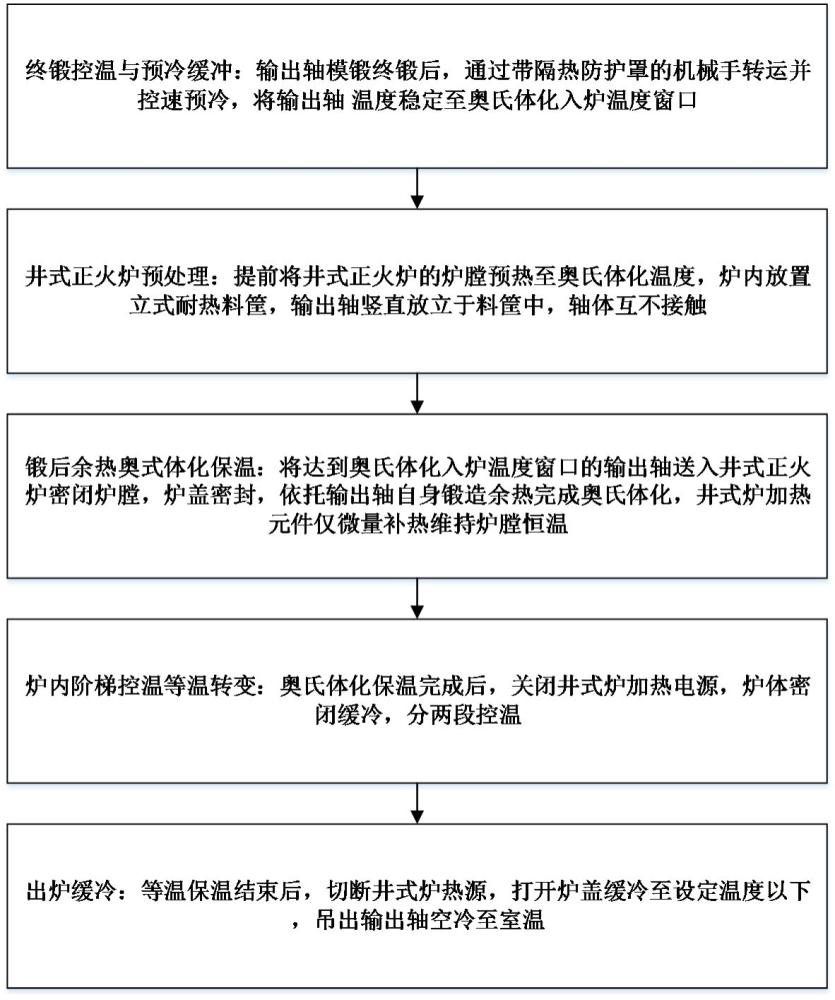
2、本发明提供的基础方案:一种利用锻后余热的输出轴等温正火工艺,其特征在于:包括以下步骤:
3、s1、终锻控温与预冷缓冲:输出轴模锻终锻后,通过带隔热防护罩的机械手转运并控速预冷,将输出轴 温度稳定至奥氏体化入炉温度窗口;
4、s2、井式正火炉预处理:提前将井式正火炉的炉膛预热至奥氏体化温度,炉内放置立式耐热料筐,输出轴竖直放立于料筐中,轴体互不接触;
5、s3、锻后余热奥式体化保温:将达到奥氏体化入炉温度窗口的输出轴送入井式正火炉密闭炉膛,炉盖密封,依托输出轴自身锻造余热完成奥氏体化,井式炉加热元件仅微量补热维持炉膛恒温;
6、s4、炉内阶梯控温等温转变:奥氏体化保温完成后,关闭井式炉加热电源,炉体密闭缓冷,分两段控温:
7、快速控冷段:开启炉体冷却装置,将炉温与工件同步降至等温区间;
8、等温保温段:炉温稳定在等温区间后,通电维持等温温度进行等温保温;
9、s5、出炉缓冷:等温保温结束后,切断井式炉热源,打开炉盖缓冷至设定温度以下,吊出输出轴空冷至室温。
10、进一步,所述输出轴的材质为18crnimo7-6、17crnimo6或20crmnmo中的任意一种。
11、进一步,s1中所述控速预冷时间为30~90s,所述奥氏体化入炉温度窗口为910~950℃;s2中:所述材质为18crnimo7-6或17crnimo6时,炉膛预热温度为930℃;所述材质为20crmnmo时,炉膛预热温度为920℃。
12、进一步,s4中所述快速控冷段的控冷速率为2.0~3.5℃/min,所述等温保温的时间为120~240min;s5中所述设定温度为400℃。
13、进一步,s3中:所述材质为18crnimo7-6或17crnimo6时,炉温设置为930±20℃;所述材质为20crmnmo时,炉温设置为920±10℃。
14、进一步,s3中保温时间按输出轴最大有效截面厚度计算:保温时长t=工件最大厚度×(0.8~1.0);其中所述材质为18crnimo7-6或17crnimo6时,系数为1.0;所述材质为20crmnmo时,系数为0.8。
15、进一步,s4中:所述材质为18crnimo7-6或17crnimo6时,等温区间为640~660℃;所述材质为20crmnmo时,等温区间为620~640℃。
16、进一步,s3中在炉膛上部、炉膛中部和炉膛底部分别设置三处测温热电偶,保温过程通过温控系统的pid自动控制单元控制炉温。
17、进一步,所述井式正火炉每炉容纳1~3件输出轴。
18、进一步,s3中所述井式炉的加热元件补热功率为15kw,s4中等温保温段维持等温温度的功率为8.5kw。
19、本技术的原理及优点在于:
20、提供了一种利用锻后余热的输出轴等温正火工艺。该工艺在锻造设备旁边配置井式正火炉,每一台井式炉只容纳1~3件输出轴,炉内放置立式耐热料筐,输出轴竖直立放在料筐中,轴体之间互不接触,保证热风可以在轴的四周流通。锻造完成后输出轴的终锻温度一般不低于950℃,工件通过带有隔热防护罩的机械手从锻造设备转运到井式炉旁边,转运过程中开始预冷,同时用红外测温仪监测温度变化,当输出轴整体温度降到910~950℃之间时开始入炉。井式炉的炉膛在锻造完成之前已经提前预热到920℃,红热的输出轴进入炉膛后立即关闭炉盖并液压锁紧密封,使炉膛形成密闭空间。此时输出轴自身的温度已经达到奥氏体化温度范围,炉膛内的加热元件只需要在热量散失时做微量的补充加热,即可维持炉膛恒温,使工件在自身余热作用下完成奥氏体化保温。保温时间按照输出轴最大有效截面厚度乘以一个系数来计算,不同材质选择不同的系数,保证厚截面工件能够充分透烧。
21、奥氏体化保温完成之后,关闭井式炉的加热电源,炉膛继续保持密闭,开始进入缓冷阶段。这个阶段分成两个步骤。第一步是快速控冷段,开启炉体上的循环水冷风道,使炉膛内的温度以2.0~3.5℃/min的速度下降,炉温和工件温度同步降低,直到进入等温区间。整个降温过程中工件始终没有离开炉膛,完全依靠炉膛的密闭环境实现均匀冷却,避免了工件表层因冷却过快而提前析出先共析铁素体。第二步是等温保温段,当炉温稳定在等温区间后,重新通电,但只需要较小的功率来维持等温温度,保温时间持续120~240min,在这段时间里输出轴在井式炉内完成珠光体等温转变,最终获得均匀的粒状珠光体加少量铁素体的平衡组织。等温结束后完全切断井式炉的加热电源,打开炉盖使工件在炉内自然缓冷到四百度以下,然后将输出轴吊出炉膛,在空气中继续冷却到室温。
22、本方案中,将井式炉作为余热利用的载体,利用井式炉炉膛深度大、密闭性好的特点,使长轴类输出轴可以竖直放置且不易倾倒,同时密闭炉膛减缓了热量散失速度,为余热利用创造了条件。其次,将奥氏体化、控冷、等温三个工序集中在同一台井式炉内完成,工件入炉后不再搬出,避免了多次转运过程中的热量损失和温度波动,工件始终在密闭炉膛内经历完整的温度变化过程,热量被最大程度地保留在炉膛和工件内部。同时,针对不同材质的输出轴设定了差异化的温度参数和时间参数,使工艺能够适应18crnimo7-6、17crnimo6或20crmnmo等不同渗碳钢的相变特性,保证各种材质都能获得均匀的组织。
23、与传统的锻后空冷再二次加热工艺相比,本方案取消了锻件空冷堆放、二次转运上料等工序,工件的锻造余热被作为主要热源使用,井式炉只需要做少量的补充加热,因此单件热处理电耗降低了30%~45%,碳排放也相应大幅减少。与辊底连续炉和箱式台车炉方案相比,井式炉的设备投资远低于300万,占地面积小,而且适合在锻造设备旁边分散布置,每炉只装1~3件,操作简单,装炉和出炉都不需要复杂的辅助设备,容易实现自动化操作。由于工件在炉膛内全程处于密闭环境,热风在炉内上下循环流动,长轴的首尾两端和心部表面的温差都很小,等温转变进行得比较充分,可以消除带状组织,工件布氏硬度散差控制在正负十五布氏硬度单位以内,这种均匀的组织状态有利于减小后续渗碳淬火时的变形,同时使风电偏航和变桨齿轮轴的交变疲劳寿命得到提升。单批次齿轮轴的热处理周期缩短了约四分之一,车间内高温转运和行车工作量也明显降低。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com