
一种再热器安全门改造方法与流程
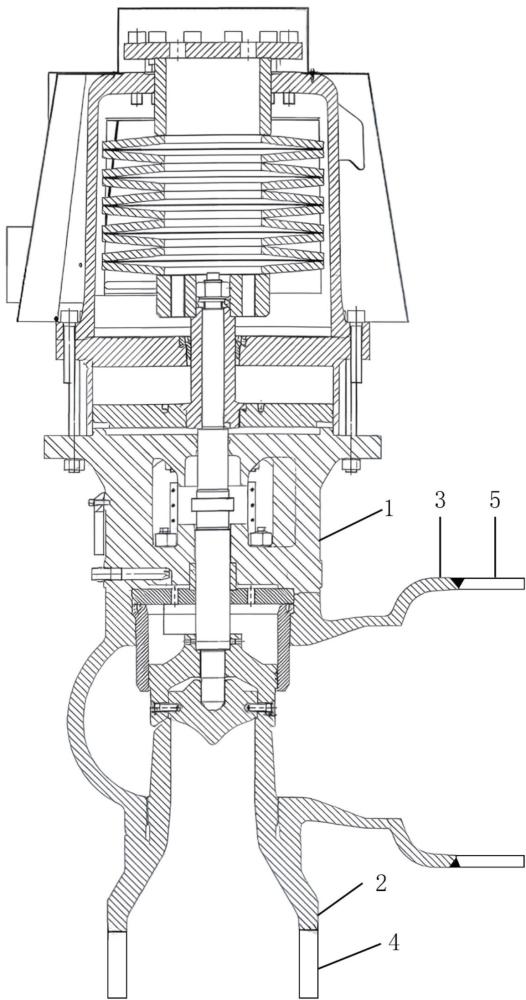
本发明涉及火电机组阀门设备改造,尤其涉及一种再热器安全门改造方法。
背景技术:
1、安全门的主阀体为铸件。铸造部件的基本结构为中空结构,形状比较复杂。铸造工艺受到铸件尺寸、壁厚、气候、原材料和施工操作的种种制约,可能会出现砂眼、气孔、裂纹、疏松、缩孔和夹杂物等各种铸造缺陷。
2、对于高参数机组的阀门阀体(如此类安全门),由于其合金含量较高,钢水流动性差,以及阀体结构形状比较复杂,在浇铸过程中,很容易产生各种铸造缺陷。同时铸钢件在使用过程中存在内部应力释放过程,随着机组的长期运行和内部应力的作用,铸造缺陷随使用年限增长逐步显现。
3、现有铸件阀体固有缺陷为:
4、(1)铸造工艺缺陷:c12a铸钢阀体结构复杂、壁厚不均、合金流动性差,浇铸易产生砂眼、气孔、疏松、缩孔、夹渣等内部缺陷;机组长期启停、温度波动产生循环热应力,缺陷逐步扩展,存在热疲劳裂纹、阀体泄漏甚至断裂风险。
5、(2)材质性能持续劣化:经2019-2024年5次金属跟踪检测,2b、2d阀体硬度仅132~171hb,远低于asme标准185hb下限;金相组织异常,铁素体占比过高、马氏体缺失;2b阀体屈服强度397~400mpa、抗拉540~541mpa,低于415mpa、585mpa标准下限,2d强度逼近临界值,不满足dl/t438-2023高温承压部件监督要求。
6、现有行业传统改造仅直接更换阀体,存在两处关键隐患:
7、(1)新旧接管长度一致,现场焊接熔池落入原管道焊缝热影响区,热影响区材质已老化,焊接后易产生再热裂纹;
8、(2)仅更换阀体铸件,未同步优化一体式锻接结构,锻件与管道匹配精度差,长期运行产生附加机械应力;
9、(3)无标准化配套易损件适配方案,阀内件与新阀体配合间隙不匹配,易发生密封内漏、冲刷磨损。
10、现有技术痛点总概为:原c12a铸件阀体材质劣化不可逆、铸造缺陷无法根除;常规阀体更换改造未规避焊接热影响区叠加损伤,改造后设备使用寿命短、重复检修成本高,存在机组非计划停运安全隐患。
技术实现思路
1、本发明所要解决的技术问题是,克服以上背景技术中提到的不足和缺陷,提供一种再热器安全门改造方法。
2、为解决上述技术问题,本发明提出的技术方案为:
3、一种再热器安全门改造方法,包括以下步骤:
4、s1、制备新阀体:采用f92耐热合金钢整体锻造并经热处理成型阀体,新阀体的介质进口端与入口接管一体锻造成型,新阀体的排汽出口端预焊有出口接管,所述入口接管、出口接管均具有加长段;
5、s2、现场施工前置准备;
6、s3、旧阀体拆除:拆除机组原有c12a材质铸造型安全门阀体,切割拆除旧阀体及进出口管道,将原进出口管道上包含老旧焊缝热影响区的劣化管段一并切除,保留原有工艺管道完好的机组管端;
7、s4、新阀体吊装定位:吊装所述新阀体,所述新阀体进行定位;
8、s5、焊接与热处理工序:将所述新阀体的出口接管的加长段与机组管道分层焊接,将所述新阀体的入口接管的加长段与机组管道分层焊接,入口接管的加长段与出口接管的加长段对步骤s2中切除的劣化管段予以补偿,保证改造后管道系统轴向总长度维持不变;
9、s6、配套易损件装配;
10、s7、检测、调试与投运;
11、s8、长期运行验证。
12、进一步地,步骤s1中,所述入口接管采用f92材质,所述出口接管采用f22或p22材质。
13、进一步地,步骤s1中,所述入口接管、出口接管的加长段长度均为50mm。
14、进一步地,步骤s1中,所述热处理的方法为:先进行正火处理,随后进行回火处理。
15、进一步地,步骤s1中,所述新阀体制备完成后进行出厂质量检测:新阀体的硬度为192~220hb,屈服强度为438mpa,抗拉强度为607mpa,新阀体金相呈分布均匀的马氏体-贝氏体双相组织,内部无疏松、裂纹缺陷。
16、进一步地,步骤s4中,所述新阀体进行定位的方法为:在新阀体与入口接管的连接端面,设置环形定位止口,在新阀体与出口接管的连接端面,设置环形定位止口,使同轴度校准至0.08mm以内。
17、进一步地,步骤s5中,分层焊接时,全程层间温度为220~260℃;焊接完成后以50℃/h的速率升温至760℃保温4h,保温完成后,再30℃/h的速率匀速降温至室温,消除焊接残余应力。
18、进一步地,步骤s6中,配套易损件装配的方法为:拆除阀门的原有老化密封环、衬套、o型圈,装配新的阀门密封环、衬套、o型密封圈;阀门的阀杆、阀芯外观检查无冲刷缺陷,直接利旧装配。
19、进一步地,步骤s7中,检测、调试与投运的方法为:对所述新阀体全部现场焊接焊口实施100%超声波检测以及射线检测,焊口不存在裂纹、未焊透缺陷;所述新阀体组装完成后进行安全门整定压力试验,整定压力为7.5mpa表压,并进行密封性试验,密封性试验无内泄漏、无外泄漏;调试合格后回装排汽管道及消声器,机组恢复正常投入运行。
20、进一步地,步骤s8中,长期运行验证的方法为:再热器安全门投运后每2年开展金属检测,新阀体硬度、金相、强度指标稳定达标,无材质劣化趋势。
21、与现有的技术相比,本发明的有益效果是:
22、(1)本发明解决sa-217c12a铸件阀体先天铸造缺陷、长期高温运行后硬度/强度衰减、金相组织失效的问题,消除阀体热疲劳断裂、泄漏重大安全隐患。
23、(2)本发明解决锻件阀体与原有管道焊接时,焊缝重叠旧焊缝热影响区导致接头力学性能下降、易产生再热裂纹的焊接工艺缺陷。
24、(3)本发明解决f92锻件阀体与原有执行机构、排汽管道同轴度匹配差,运行产生附加应力,以及阀内件与新阀体适配性不足引发密封失效的问题。
25、(4)本发明形成一体化锻造加长接管、配套易损件标准化适配的改造结构,延长再热器安全门服役寿命至15年以上,降低机组检修与非停机损失。
1.一种再热器安全门改造方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的再热器安全门改造方法,其特征在于,步骤s1中,所述入口接管采用f92材质,所述出口接管采用f22或p22材质。
3.根据权利要求1所述的再热器安全门改造方法,其特征在于,步骤s1中,所述入口接管、出口接管的加长段长度均为50mm。
4.根据权利要求1所述的再热器安全门改造方法,其特征在于,步骤s1中,所述热处理的方法为:先进行正火处理,随后进行回火处理。
5.根据权利要求1所述的再热器安全门改造方法,其特征在于,步骤s1中,所述新阀体制备完成后进行出厂质量检测:新阀体的硬度为192~220hb,屈服强度为438mpa,抗拉强度为607mpa,新阀体金相呈分布均匀的马氏体-贝氏体双相组织,内部无疏松、裂纹缺陷。
6.根据权利要求1所述的再热器安全门改造方法,其特征在于,步骤s4中,所述新阀体进行定位的方法为:在新阀体与入口接管的连接端面,设置环形定位止口,在新阀体与出口接管的连接端面,设置环形定位止口,使同轴度校准至0.08mm以内。
7.根据权利要求1所述的再热器安全门改造方法,其特征在于,步骤s5中,分层焊接时,全程层间温度为220~260℃;焊接完成后以50℃/h的速率升温至760℃保温4h,保温完成后,再30℃/h的速率匀速降温至室温,消除焊接残余应力。
8.根据权利要求1所述的再热器安全门改造方法,其特征在于,步骤s6中,配套易损件装配的方法为:拆除阀门的原有老化密封环、衬套、o型圈,装配新的阀门密封环、衬套、o型密封圈;阀门的阀杆、阀芯外观检查无冲刷缺陷,直接利旧装配。
9.根据权利要求1所述的再热器安全门改造方法,其特征在于,步骤s7中,检测、调试与投运的方法为:对所述新阀体全部现场焊接焊口实施100%超声波检测以及射线检测,焊口不存在裂纹、未焊透缺陷;所述新阀体组装完成后进行安全门整定压力试验,整定压力为7.5mpa表压,并进行密封性试验,密封性试验无内泄漏、无外泄漏;调试合格后回装排汽管道及消声器,机组恢复正常投入运行。
10.根据权利要求1所述的再热器安全门改造方法,其特征在于,步骤s8中,长期运行验证的方法为:再热器安全门投运后每2年开展金属检测,新阀体硬度、金相、强度指标稳定达标,无材质劣化趋势。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com