
一种集放电与切削功能于一体的微结构电刀及其激光-热处理复合制造方法
本发明属于医疗器械表面微纳制造,具体涉及一种集放电与切削功能于一体的微结构电刀及其激光-热处理复合制造方法。
背景技术:
1、在高频电刀切割过程中,刀头需同时承受高温、放电以及与生物组织直接接触等复杂工况,容易引发组织碳化、粘附及局部热量积聚,从而影响切割质量,增加术后并发症风险。现有电刀多采用光滑或简单粗化的表面结构,形貌与功能单一,难以兼顾切割效率、抗粘附性能及热管理性能。
2、目前,针对高频电刀表面的改性方法主要包括原子层沉积、化学修饰等后处理技术。原子层沉积虽可形成致密均匀的功能涂层,但工艺流程复杂、设备成本高、沉积速率低,难以适应规模化生产需求。化学修饰方法(如氟硅烷改性)可在一定程度上降低表面能,但在电刀手术的高温工况下易发生分解或失效,甚至可能产生有害挥发物,存在潜在的生物安全风险。
3、此外,上述方法多侧重于表面的整体化学性能调控,难以针对电刀成形面、前刀面及切削刃等不同功能区域的服役特点进行差异化设计,制约了电刀综合性能的进一步提升。因此,亟需开发一种工艺简便、成本可控、无有害副产物,且能同步实现表面形貌调控与性能强化的电刀表面改性方法。
技术实现思路
1、为了至少解决现有技术存在的问题之一,本发明提供一种集放电与切削功能于一体的微结构电刀及其激光-热处理复合制造方法,通过对电刀不同功能区域实施差异化微结构设计,并采用免涂层、无化学修饰的物理加工路线,实现切割、排屑、散热与放电性能的协同优化,从而提升电刀切割稳定性,并同时减少组织粘附与热损伤。
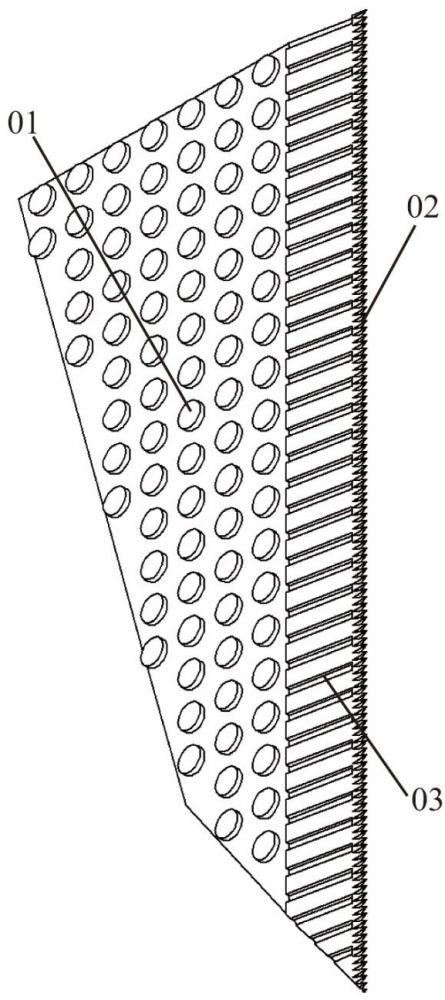
2、一种集放电与切削功能于一体的微结构电刀,其刀头的成形面上设置有微柱阵列结构,前刀面上设置有周期性沟槽结构,切削刃上设置有锯齿状微结构。
3、一种结构电刀的激光-热处理复合制造方法,包括以下步骤:
4、对待加工的电刀基体进行表面预处理;
5、将预处理后的电刀固定于激光加工平台,并进行加工区域定位和焦距调整;
6、在一次激光加工流程中,在成形面上加工出微柱阵列结构,在前刀面上加工出沟槽结构,在切削刃上加工出锯齿结构;
7、对激光加工后的电刀进行清洁处理,随后进行热退火处理,获得微结构电刀。
8、制备时,采用激光加工方式对刀头进行分区处理,通过设定激光功率、扫描速度、扫描路径及扫描次数,在一次加工流程内同步构筑微柱阵列结构、沟槽结构和锯齿结构三种功能微结构。激光加工完成后,对电刀进行清洁以去除颗粒状残留及氧化产物,随后施以热退火处理以调控表面化学状态,从而在免于引入任何涂层或化学改性剂的条件下,获得微结构电刀。
9、进一步地,激光加工的参数为:加工次数3–10次,空跳速度800mm/s–1200mm/s,重复频率400khz–600khz,激光功率0.8w–1.2w。
10、进一步地,激光脉冲宽度350–1000fs、波长为1030nm。
11、进一步地,激光扫描方式为网格扫描,相邻扫描路径间距为5–15μm。
12、进一步地,热退火处理温度为150–350℃,保温时间为0.5–2h,退火气氛为空气或惰性气体。
13、与现有技术相比,本发明在结构设计、制造工艺、使用安全性及适配性等方面具有显著进步,至少包括以下有益效果:
14、1.功能协同性显著提升。本发明将传统电刀的圆弧状边缘改进为锋利切削刃,并对刀头的成形面、前刀面及切削刃进行精准功能分区,分别构建具有差异化几何特征的微结构—成形面上的微柱阵列弱化界面接触作用,前刀面的周期性沟槽引导流体定向流动,切削刃的锯齿结构优化切入效果并规整放电行为。各区域微结构各司其职,协同优化界面接触、流体输运、热量传导与放电特性,使放电与切削功能实现一体化协同,有效提升了切割平稳性,减小了切割力,并降低了手术热损伤范围。
15、2.防粘性能大幅优化。成形面的微柱阵列通过减小电刀与软组织的实际接触面积、弱化界面粘附作用,配合前刀面的周期性沟槽对组织及组织流体的定向疏导,避免碎屑与积液滞留,二者协同显著抑制了组织粘附。同时,切削刃的锯齿结构增强了放电切割效果,提升了刃口切入稳定性与放电均匀性,进一步提高了切割精度。该分区微结构设计能够系统地解决了术中组织碎屑、血液粘附及切割精度不足的问题,从而降低了手术风险与术后器械残留风险。
16、3.制造工艺具备产业化优势。本发明采用激光-热处理复合制造方法,将微结构加工与热退火改性融合为一体化流程,无需增设独立的热处理设备与工序,大幅简化了工艺、缩短了生产周期。同时,加工参数可精准控制,人为影响小,所制电刀表面分区微结构一致性好、重复性高,可有效降低不良品率,满足规模化、标准化生产需求,较现有分步制备工艺,显著降低了生产成本与制造难度。
17、4.生物安全性更有保障。本发明完全依靠分区复合微结构的设计与激光-热退火改性来实现功能提升,不依赖任何涂层或化学试剂,从根源上避免了涂层在高温手术工况下脱落、降解而产生有害杂质、引发生物安全风险的问题。无化学修饰的表面更易于清洁消毒,适配高温、高压等常规消毒方式,可减少交叉感染隐患,同时有效降低切割热损伤,进一步增强了临床使用的安全性与可靠性。
18、5.适配范围更广,灵活性更高。本发明的分区微结构参数(如微柱尺寸、沟槽周期、锯齿规格等)可在合理范围内灵活调节,能根据不同规格电刀(直刃、弯刃、不同直径)及不同临床手术场景的需求,定制化设计微结构方案,针对性地优化切削性能与放电特性,打破了现有电刀结构固定、功能单一的局限,提升了产品的通用性与市场适用性。
1.一种集放电与切削功能于一体的微结构电刀,其特征在于,包括刀头,所述刀头具有成形面、前刀面和切削刃,
2.根据权利要求1所述的微结构电刀,其特征在于,所述微柱阵列结构的微柱直径为40–120μm,高度为20–80μm,相邻微柱中心距为30–150μm。
3.根据权利要求1所述的微结构电刀,其特征在于,所述沟槽结构的沟槽宽度为50–200μm,深度为15–50μm。
4.根据权利要求1所述的微结构电刀,其特征在于,所述沟槽结构中沟槽的延伸方向与切削方向平行或与切削方向成20°–50°的夹角。
5.根据权利要求1所述的微结构电刀,其特征在于,所述锯齿结构的齿距大于0且≤100μm,齿高为40–80μm。
6.一种权利要求1至5中任一项所述微结构电刀的激光-热处理复合制造方法,其特征在于,包括以下步骤:
7.根据权利要求6所述的制造方法,其特征在于,激光加工的参数为:加工次数3–10次,空跳速度800mm/s–1200mm/s,重复频率400khz–600khz,激光功率0.8w–1.2w。
8.根据权利要求6所述的制造方法,其特征在于,激光脉冲宽度350–1000fs。
9.根据权利要求6所述的制造方法,其特征在于,激光扫描方式为网格扫描,相邻扫描路径间距为5–15μm。
10.根据权利要求6-9任一项所述的制造方法,其特征在于,热退火处理温度为150–350℃,保温时间为0.5–2h,退火气氛为空气或惰性气体。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com