
一种铜扁线表面漆膜质量检测工艺的制作方法
本发明涉及一种表面漆膜质量检测工艺,特别是一种铜扁线表面漆膜质量检测工艺。
背景技术:
1、铜扁线是一种重要的导电材料,广泛应用于电机、变压器等电气设备中。铜扁线表面的漆膜主要起绝缘、防腐蚀等作用,其质量的优劣直接影响产品的性能和使用寿命。因此,在铜扁线生产过程中,对其表面漆膜质量进行检测是确保产品质量的关键环节。
2、现有技术中,铜扁线的漆膜检测主要存在以下不足:首先,检测前铜扁线表面可能附着有灰尘、油污等杂质,若不进行有效清洁,会严重干扰检测结果的准确性。其次,铜扁线在检测过程中若处于松弛状态,易发生抖动或位置偏移,导致检测探头无法精准对准检测区域,影响检测精度。
技术实现思路
1、本发明的目的在于,提供一种铜扁线表面漆膜质量检测工艺。它能提升漆膜检测质量,避免因杂质及位置误差导致检测结果不准确。
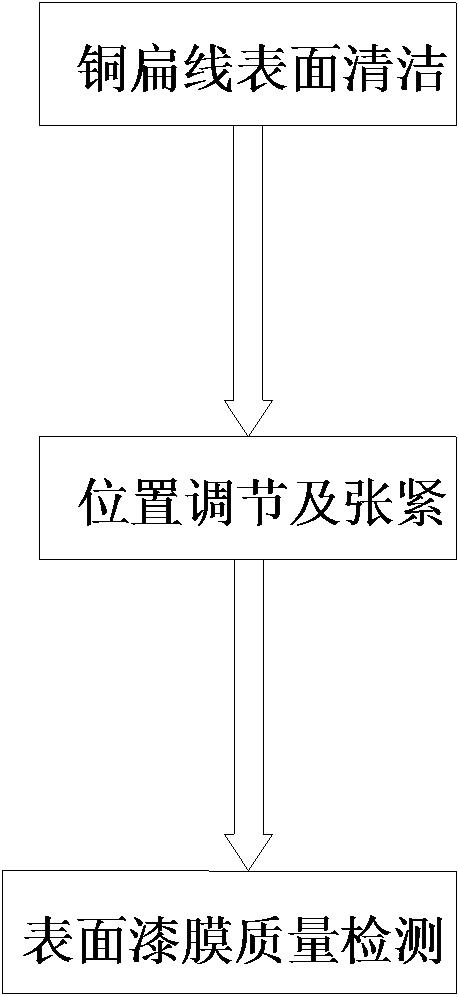
2、本发明的技术方案:一种铜扁线表面漆膜质量检测工艺,包括以下步骤:
3、s1、铜扁线表面清洁,通过清洁机构对铜扁线表面进行清洁,去除表面附着物,避免杂质影响铜扁线的检测结果;
4、s2、位置调节及张紧,用于对经清洁后的铜扁线进行张紧和定位,使铜扁线在检测工位保持张紧状态;
5、s3、表面漆膜质量检测,将定位张紧后的铜扁线送入检测区域,通过多组检测探头对铜扁线表面漆膜质量进行检测。
6、前述的一种铜扁线表面漆膜质量检测工艺中,所述的s1中清洗机构包括机体,机体上侧依次设有用于对铜扁线浸泡清洗的处理池及对铜扁线进行烘干的烘干箱。通过浸泡清洗与烘干工序的配合,实现了对铜扁线表面的深度清洁与快速干燥,为后续检测创造良好条件。
7、前述的一种铜扁线表面漆膜质量检测工艺中,所述的处理池包括池体,池体两侧分别设有进料口与出料口,池体内设有对铜扁线导向的导向轮,出料口一侧设有用于对铜扁线清洁的清洁机构,清洁机构包括设于池体侧壁相接且垂直于铜扁线运动方向的下擦拭辊与上擦拭辊,下擦拭辊与上擦拭辊外设有擦拭棉, 擦拭棉一侧设有安装座,安装座上通过锁定螺栓设有可相对擦拭棉移动的挤压套。在铜扁线离开清洗液时,可通过上下擦拭辊擦去其表面大部分残留液体和杂质,并通过调节挤压套可控制擦拭棉的挤压力度,确保擦拭效果且不损伤漆膜
8、前述的一种铜扁线表面漆膜质量检测工艺中,所述的挤压套包括与安装座连接的锁定部,锁定部外侧设有向擦拭棉凸起的挤压部,挤压部外侧设有挡液部。在擦拭棉表面脏污需要更换时,由于在擦拭的过程中,擦拭棉中会含有大量清洁液,取出时滴落的清洁液会污染工作环境,因此本申请通过设置挤压套对擦拭棉进行挤压,去除内部清洁液,并且能对擦拭棉表面起到一定清洁作用。
9、前述的一种铜扁线表面漆膜质量检测工艺中,所述的s2中张紧与定位通过位置调节机构实现,位置调节机构包括多组定位座及设于定位座间的张紧座,定位座包括座体,座体上端设有限位槽,限位槽中设有双向丝杆,双向丝杆上设有两组可相对移动的定位块,定位块下端设有倾斜设置且可以对铜扁线进行限位的导向面,双向丝杆端部设有链轮,链轮外设有链条,其中一种链轮由电机驱动,并且链条外设有张紧轮。通过一个电机即可同步驱动多组定位座中的定位块相向或相背运动,实现对不同宽度铜扁线的精准居中定位,同步性好,调节效率高。
10、前述的一种铜扁线表面漆膜质量检测工艺中,所述的张紧座包括固定座,固定座中设有两组可相对固定座转动的压杆,两组压杆一端内侧设有张紧块,外侧设有配置杆,配置杆上设有可拆卸的螺母,固定座上端面设有弹簧,弹簧上侧设有与压杆相抵的抵块。利用杠杆原理和弹簧阻尼作用,可为铜扁线提供恒定且柔性的张紧力,避免因张力过大损伤线材或因张力过小产生松弛。
11、前述的一种铜扁线表面漆膜质量检测工艺中,所述的s3铜扁线表面漆膜质量检测通过检测仪进行检测,检测仪包括检测台,检测台上台面中部设有第一丝杆,第一丝杆两侧设有第一导轨,第一丝杆与第一导轨上设有第一安装座,第一安装座包括水平设置的底座及竖直设置的侧板,侧板中设有竖直设置的第二丝杆及第二导轨,第二丝杆及第二导轨一侧设有第二安装座,第二安装座一侧设有检测座。检测座在水平和竖直两个方向上的精确移动,以适应不同规格铜扁线的检测位置需求。
12、前述的一种铜扁线表面漆膜质量检测工艺中,所述的检测座为一侧设有开口的环形检测座,检测座内设有多组均匀分布的检测探头。
13、与现有技术相比,本发明具有以下优点:
14、1、本申请在检测前设置了浸泡、擦拭和烘干工序,可有效去除铜扁线表面的油污、粉尘等附着物,确保了漆膜检测环境的洁净,显著提高了检测结果的准确性;
15、2、本申请通过设置定位座和张紧座,先对铜扁线进行宽度方向的精确对中定位,再为其提供稳定、柔性的张紧力,使铜扁线在检测过程中始终保持平直、稳定的状态,解决了因线材抖动和偏移导致的检测误差问题;
16、3、本申请通过设置可位置调节的环形检测座,并在其内部环形均布多个检测探头,能实现对铜扁线全周面的同步、无死角检测,克服了传统单点或单面检测易漏检的弊端,大幅提升了检测效率与检测的全面性。
1.一种铜扁线表面漆膜质量检测工艺,其特征在于,包括以下步骤:
2.根据权利要求1所述的一种铜扁线表面漆膜质量检测工艺,其特征在于:所述的s1中清洗机构包括机体(1),机体(1)上侧依次设有用于对铜扁线浸泡清洗的处理池(2)及对铜扁线进行烘干的烘干箱(3)。
3.根据权利要求2所述的一种铜扁线表面漆膜质量检测工艺,其特征在于:所述的处理池(2)包括池体(2.1),池体(2.1)两侧分别设有进料口(2.2)与出料口(2.3),池体(2.1)内设有对铜扁线导向的导向轮(2.4),出料口(2.3)一侧设有用于对铜扁线清洁的清洁机构,清洁机构包括设于池体(2.1)侧壁相接且垂直于铜扁线运动方向的下擦拭辊(2.5)与上擦拭辊(2.6),下擦拭辊(2.5)与上擦拭辊(2.6)外设有擦拭棉(2.7), 擦拭棉(2.7)一侧设有安装座(2.8),安装座(2.8)上通过锁定螺栓设有可相对擦拭棉(2.7)移动的挤压套(2.9)。
4.根据权利要求3所述的一种铜扁线表面漆膜质量检测工艺,其特征在于:所述的挤压套(2.9)包括与安装座(2.8)连接的锁定部(2.91),锁定部(2.91)外侧设有向擦拭棉(2.7)凸起的挤压部(2.92),挤压部(2.92)外侧设有挡液部(2.93)。
5.根据权利要求1所述的一种铜扁线表面漆膜质量检测工艺,其特征在于:所述的s2中张紧与定位通过位置调节机构实现,位置调节机构包括多组定位座(4)及设于定位座(4)间的张紧座(5),定位座(4)包括座体(4.1),座体(4.1)上端设有限位槽(4.2),限位槽(4.2)中设有双向丝杆(4.3),双向丝杆(4.3)上设有两组可相对移动的定位块(4.4),定位块(4.4)下端设有倾斜设置且可以对铜扁线进行限位的导向面(4.5),双向丝杆(4.3)端部设有链轮(4.6),链轮(4.6)外设有链条(4.7),其中一种链轮(4.8)由电机驱动,并且链条(4.7)外设有张紧轮(4.8)。
6.根据权利要求5所述的一种铜扁线表面漆膜质量检测工艺,其特征在于:所述的张紧座(5)包括固定座(5.1),固定座(5.1)中设有两组可相对固定座(5.1)转动的压杆(5.2),两组压杆(5.2)一端内侧设有张紧块(5.3),外侧设有配置杆(5.4),配置杆(5.4)上设有可拆卸的螺母(5.5),固定座(5.1)上端面设有弹簧(5.6),弹簧(5.6)上侧设有与压杆(5.2)相抵的抵块(5.7)。
7.根据权利要求1所述的一种铜扁线表面漆膜质量检测工艺,其特征在于:所述的s3铜扁线表面漆膜质量检测通过检测仪(6)进行检测,检测仪(6)包括检测台(6.1),检测台(6.1)上台面中部设有第一丝杆(6.2),第一丝杆(6.2)两侧设有第一导轨(6.3),第一丝杆(6.2)与第一导轨(6.3)上设有第一安装座(6.4),第一安装座(6.4)包括水平设置的底座(6.41)及竖直设置的侧板(6.42),侧板(6.42)中设有竖直设置的第二丝杆(6.5)及第二导轨(6.6),第二丝杆(6.5)及第二导轨(6.6)一侧设有第二安装座(6.7),第二安装座(6.7)一侧设有检测座(6.8)。
8.根据权利要求7所述的一种铜扁线表面漆膜质量检测工艺,其特征在于:所述的检测座(6.8)为一侧设有开口的环形检测座,检测座(6.8)内设有多组均匀分布的检测探头(6.9)。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com