
一种高抗渗性大体积C35混凝土绿色制备方法与流程
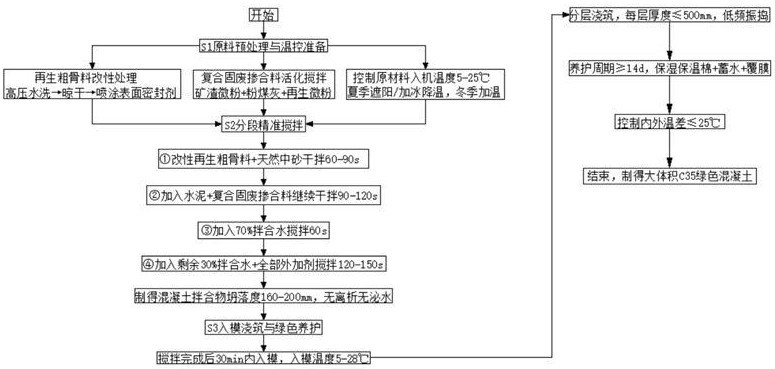
本发明涉及建筑材料绿色制备,尤其涉及一种高抗渗性大体积c35混凝土绿色制备方法。
背景技术:
1、随着我国基础设施建设的高速发展,大体积混凝土广泛应用于高层建筑基础、大跨径桥梁承台、水利枢纽坝体、轨道交通车站底板等重大工程领域,其最小断面尺寸通常不小于1m,结构体量庞大、承载要求高、服役环境复杂,对混凝土的强度稳定性、抗裂性、耐久性与施工性能均提出了严苛要求。c35作为中等强度等级混凝土,兼具承载性能与经济性,是上述大体积混凝土结构中应用最广泛的标号之一,其制备技术的优劣直接决定了工程结构的安全服役寿命与建设成本。
2、与此同时,在绿色建材产业政策的推动下,建筑行业对混凝土制备的低碳减排、固废资源化利用、天然资源节约提出了强制性要求。传统大体积c35混凝土制备工艺以高标号水泥、天然砂石为核心原料,不仅碳排放高、天然资源消耗大,还存在水化热管控难、易开裂、性能协同性差等固有缺陷,已无法适配当前重大工程建设与绿色低碳发展的双重需求,其核心技术瓶颈主要体现在以下方面:
3、1、大体积混凝土开裂的核心诱因是水泥水化释放的大量水化热导致结构内外温差过大,温度应力超过混凝土抗拉强度极限。现有常规工艺普遍采用p・o42.5水泥用量280-320kg/m³的高水泥配比方案,仅能通过后期布设冷却水管、外包保温层等被动温控措施缓解温差问题,无法从原材料与配合比设计层面降低水化热总量与峰值。该类方案下,混凝土浇筑后早期水化温升快,水化热峰值通常在浇筑后24h内出现,结构内外温差极易超过gb50496-2018《大体积混凝土施工标准》规定的25℃限值,进而引发表面裂缝甚至贯穿性裂缝,不仅大幅增加后期裂缝修补成本,还会导致混凝土抗渗、抗冻等耐久性能急剧下降,严重时甚至引发结构安全隐患。现有部分改良方案通过单一掺加粉煤灰降低水泥用量,虽能小幅降低水化热,但存在混凝土早期强度严重不足、凝结时间过长、施工周期延长等问题,无法兼顾温控效果与强度发展要求。
4、2、传统c35混凝土制备过程中,水泥生产是碳排放的核心来源,每生产1吨水泥约排放0.8吨二氧化碳,同时天然砂石的大量开采已引发河道生态破坏、矿产资源枯竭等一系列环境问题。另一方面,我国每年产生数亿吨的矿渣微粉、粉煤灰等工业固废,以及建筑垃圾拆除产生的废弃混凝土骨料,此类固废大多以填埋堆存方式处置,不仅占用大量土地资源,还会造成水土污染,存在极大的资源化利用空间。现有绿色混凝土改良方案中,大多存在固废掺量低、利用效率差的问题:工业固废掺合料多为单一粉煤灰或矿渣,掺量通常不超过胶材总量的30%,水泥替代率低,减排效果有限;建筑垃圾再生骨料因孔隙率大、吸水率高、界面粘结性能差的固有缺陷,现有技术未实现有效的改性处理,仅能小比例替代天然碎石(替代率通常不超过20%),大比例掺加时会导致混凝土工作性、强度与耐久性大幅下降,无法满足大体积混凝土的性能要求。此外,现有工艺极少实现混凝土生产回收水的循环利用,外加剂多采用含甲醛、萘系等有害成分的产品,制备全流程仍存在环保短板。
5、3、大体积混凝土工程通常需要长距离泵送、大方量连续浇筑,要求混凝土拌合物具备优异的和易性、保坍性与抗离析性能;同时作为承重结构,需保证28d抗压强度稳定达到c35等级,且具备良好的抗渗、抗收缩等耐久性能。现有绿色改良方案普遍存在“顾此失彼”的性能失衡问题:为实现低碳减排目标大比例掺加固废材料时,极易导致混凝土拌合物坍落度损失过快、泌水离析,现场泵送施工时频繁出现堵管问题,严重影响施工效率与浇筑质量;同时固废材料的早期水化活性低,会导致混凝土7d早期强度不足,28d抗压强度波动幅度大,无法稳定满足c35设计要求,且混凝土密实度下降,抗渗、抗冻等耐久性能无法达标。现有技术中,尚无成熟方案能够同时实现大体积c35混凝土的优异泵送工作性、稳定的强度发展、良好的抗裂耐久性能与高比例固废消纳的多重目标。
6、4、现有大体积混凝土制备工艺多采用常规的一次性投料搅拌方式,未针对高固废、低水泥的绿色配比进行精细化的工艺优化,导致胶凝材料分散不均、固废掺合料的水化活性无法充分发挥,骨料与胶材的界面过渡区薄弱,混凝土均匀性与稳定性差。同时,现有工艺未实现原材料温控、搅拌参数、入模浇筑、养护流程与绿色配比的一体化设计,针对夏季高温、冬季低温等极端施工工况,缺乏配套的全流程温控适配方案,导致混凝土入模温度失控、现场施工性能波动大、养护效果不佳,进一步加剧了混凝土的开裂风险与性能衰减。此外,现有工艺大多需要新增专用改性设备、搅拌设备或温控设备,改造成本高,无法适配国内绝大多数工程现场与商品混凝土搅拌站的现有设备条件,推广应用难度大。
7、综上,现有大体积c35混凝土制备技术无法同步实现“强度稳定达标、温控抗裂、绿色低碳、施工适配”四大核心目标,难以满足当前重大基建工程的安全服役要求与建筑行业绿色低碳转型的发展需求。因此,研发一种能够从源头降低水化热、杜绝温度开裂、高效消纳固废、降低碳排放,同时兼顾优异工作性、稳定强度与耐久性的大体积c35混凝土绿色制备方法,成为本领域亟待解决的关键技术问题。
技术实现思路
1、为了克服现有技术的不足,本发明的目的之一在于提供一种高抗渗性大体积c35混凝土绿色制备方法。
2、本发明的目的之一采用如下技术方案实现:
3、一种高抗渗性大体积c35混凝土绿色制备方法,包括原料配比设计、原料预处理、搅拌、入模浇筑与养护的全流程,按每立方米混凝土计,所用原料的组分为:
4、p・o42.5普通硅酸盐水泥180-200kg,复合固废掺合料170-190kg,改性再生粗骨料680-720kg,天然中砂730-760kg,拌合水160-165kg,聚羧酸高性能减水剂4.2-4.6kg,水化热抑制剂1.8-2.2kg,膨胀抗裂组分3.5-4.0kg;
5、其中,所述复合固废掺合料由s95级矿渣微粉90-100kg、一级粉煤灰60-70kg、碳化活化再生微粉20-30kg组成;
6、所述制备方法包括以下步骤:
7、s1原料预处理与温控准备:对再生粗骨料进行改性处理得到改性再生粗骨料,将复合固废掺合料的各组分按比例混合后进行活化搅拌处理,同时控制所有原材料的入机温度为5-25℃;
8、s2分段精准搅拌:先将改性再生粗骨料、天然中砂投入强制式搅拌机干拌60-90s,再加入水泥与复合固废掺合料继续干拌90-120s,之后先加入70%拌合水搅拌60s,再加入剩余30%拌合水与全部外加剂持续搅拌120-150s,制得坍落度为160-200mm的混凝土拌合物;
9、s3入模浇筑与绿色养护:搅拌完成后30min内完成混凝土拌合物入模,控制入模温度为5-28℃,采用分层浇筑,每层浇筑厚度≤500mm,浇筑完成后采用保湿保温结合的方式养护,养护周期≥14d,养护过程中控制混凝土内部与表面的温差≤25℃。
10、进一步的,所述碳化活化再生微粉的粒径≤75μm,经碳化活化处理后活性指数≥75%;步骤s1中,复合固废掺合料的活化搅拌时间为10-15min。
11、进一步的,步骤s1中再生粗骨料的改性处理具体为:将建筑垃圾破碎制得的再生粗骨料经高压水洗除尘,去除表面粉尘与软弱颗粒,自然晾干后喷涂环保型表面密封剂,所述环保型表面密封剂的用量为再生粗骨料质量的0.3%-0.5%;所述改性再生粗骨料为粒径5-31.5mm的连续级配骨料,替代40%的天然碎石使用。
12、所述聚羧酸高性能减水剂为无醛环保型,减水率≥28%;所述水化进一步的,热抑制剂为植物基改性环保组分;所述膨胀抗裂组分为钙镁复合膨胀剂。
13、进一步的,步骤s1中,夏季施工时,对骨料与胶凝材料提前遮阳降温,拌合水采用加冰降温,控制所有原材料入机温度≤25℃;冬季施工时,拌合水加温至15-20℃,控制所有原材料入机温度≥5℃。
14、进一步的,步骤s3中,分层浇筑过程中采用低频振捣方式密实混凝土,避免过振导致拌合物泌水离析;步骤s2制得的混凝土拌合物无离析、无泌水,适配大体积混凝土长距离泵送施工要求。
15、进一步的,步骤s3中,浇筑完成后12h内,采用环保型保湿保温棉覆盖混凝土表面,采用蓄水养护与覆膜保湿相结合的养护方式,养护全程不额外添加化学养护剂,无污染物排放。
16、进一步的,制得的大体积c35混凝土7d抗压强度≥25mpa,28d抗压强度稳定在38-45mpa,抗渗等级≥p8;较传统c35混凝土配比,水化热峰值降低40%以上,水化热峰值出现时间显著延后。
17、进一步的,每立方米混凝土可消纳工业固废与建筑垃圾固废总量≥250kg,减少天然砂石消耗40%,较传统c35混凝土制备工艺降低生产碳排放30%以上。
18、进一步的,所述制备方法适用于最小断面尺寸≥1m的大体积混凝土结构,包括高层建筑基础、桥梁承台、水利坝体工程场景。
19、相比现有技术,本发明的有益效果在于:
20、1、本发明摒弃传统高水泥配比思路,采用“水泥+复合固废掺合料”的双胶材体系,将水泥用量从传统工艺的280-320kg/m³降至180-200kg/m³,降幅达30%-35%,从根本上减少了水泥水化的总放热量;同时搭配植物基水化热抑制剂与钙镁复合膨胀抗裂组分,通过多组分协同作用,将混凝土水化热峰值较传统配比降低40%以上,且水化热峰值出现时间从传统的浇筑后24h延后至68h以上,大幅降低了混凝土早期温升速率。通过配合全流程的原材料温控、入模温度管控与保温保湿养护工艺,可将混凝土结构内外温差全程稳定控制在25℃以内,完全符合gb50496-2018规范要求,从源头杜绝了温度裂缝的产生。
21、2.本发明通过复合固废掺合料与改性再生骨料的协同利用,实现了工业固废与建筑垃圾的规模化、高值化消纳:每立方米混凝土可消纳矿渣微粉、粉煤灰、再生微粉等工业固废,以及建筑垃圾再生骨料等固废总量≥250kg,最高可达290kg;通过改性再生粗骨料替代40%的天然碎石,大幅减少了天然砂石矿产资源的开采消耗;同时复合固废掺合料大比例等量替代水泥,显著降低了水泥生产带来的碳排放,较传统制备工艺降低混凝土生产碳排放30%以上,最高可达36%。
22、3、本发明通过复合固废掺合料的活化预处理、骨料界面改性与分段精准搅拌工艺的协同优化,解决了现有高固废混凝土工作性差、强度不足的核心痛点:一方面,活化后的复合固废掺合料可通过二次水化效应持续生成水化产物,弥补了低水泥配比带来的早期强度不足问题,制备的混凝土7d抗压强度≥25mpa,28d抗压强度稳定在38-45mpa,完全满足并优于c35混凝土的设计强度要求,且90d后期强度持续增长,结构承载性能稳定可靠;另一方面,通过再生骨料表面密封改性封堵孔隙,降低吸水率,配合分段搅拌工艺实现胶凝材料对骨料的均匀包裹,制备的混凝土拌合物坍落度稳定控制在160-200mm,2h坍落度损失≤20mm,无泌水、无离析,和易性与保坍性优异,完全适配大体积混凝土长距离泵送、大方量连续浇筑的施工要求,彻底解决了高固废混凝土泵送性能差、易堵管的行业痛点。
23、4、本发明针对大体积混凝土的施工特性,实现了原料预处理、分段搅拌、温控管控、浇筑养护全流程的一体化设计,工艺适配性极强:针对夏季高温、冬季低温、常温等不同施工工况,配套了对应的原材料温控方案,可稳定控制原材料入机温度与混凝土入模温度在规范要求范围内,保障极端工况下的施工质量与性能稳定性;采用的分段精准搅拌工艺,无需新增专用设备,可直接适配国内绝大多数商品混凝土搅拌站的现有双卧轴强制式搅拌机,操作流程简单,易于现场人员掌握;配套的绿色养护工艺无需额外添加化学养护剂,无需布设复杂的冷却水管系统,大幅简化了现场养护工序,降低了施工成本。
24、5、本发明通过原材料本地化固废资源的利用,大幅降低了混凝土的原材料采购成本,较传统大体积c35混凝土,每立方米原材料成本可降低5%-8%;同时通过从源头杜绝温度裂缝,提升混凝土耐久性,大幅减少了结构服役期间的维护修补成本,延长了结构使用寿命,全生命周期经济效益显著。
25、上述说明仅是本发明技术方案的概述,为了能够更清楚了解本发明的技术手段,而可依照说明书的内容予以实施,并且为了让本发明的上述和其他目的、特征和优点能够更明显易懂,以下特举较佳实施例,并配合附图,详细说明如下。