
陶瓷预烧体的制造方法与流程
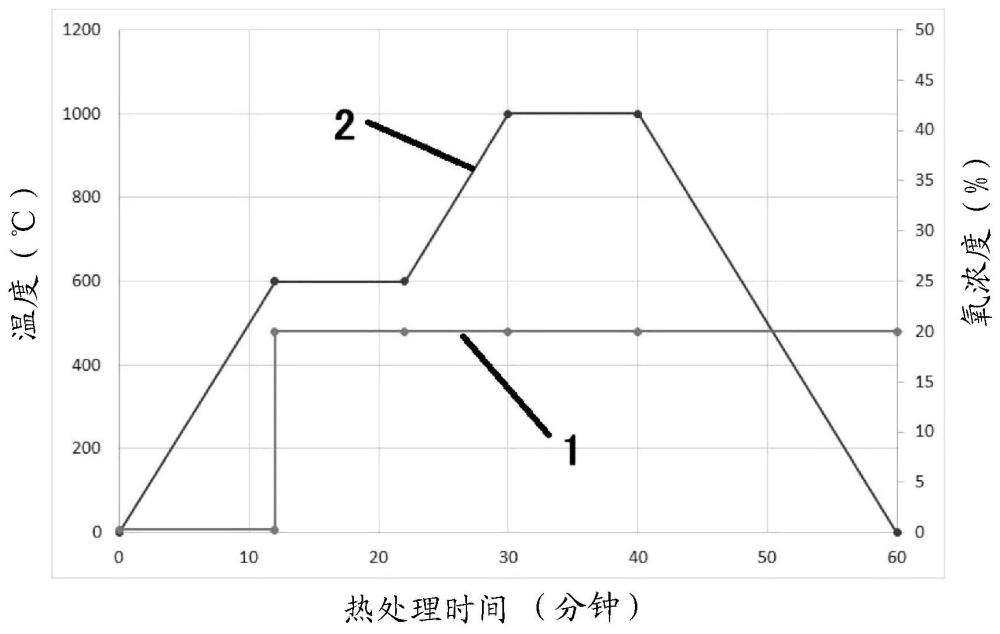
本发明涉及陶瓷预烧体的制造方法。更详细而言,涉及升温速度高且碎裂或裂纹等缺损的发生受到抑制的陶瓷预烧体的制造方法。
背景技术:
1、氧化物陶瓷在工业上得以广泛利用。其中,氧化锆烧结体近年来被用于齿科用补缀物等齿科材料的用途。这些齿科用补缀物在大多情况下如下制造:对氧化锆颗粒进行加压成型或者使用包含氧化锆颗粒的组合物来进行成型等,制成具有圆盘状、棱柱状等期望形状的氧化锆成型体,接着,对其进行预烧而制成预烧体(研磨坯料),将其切削(铣削)成齿科用补缀物的目标形状后,进一步进行烧结,由此制造。
2、作为陶瓷预烧体的制造方法,通常已知的是:烧掉陶瓷成型体中包含的有机粘结剂,使其加热至规定温度的方法。
3、使前述有机粘结剂消失的脱粘结剂工序(以下也称为“脱脂工序”)大多通过将成型体在空气中加热至上述有机粘结剂发生分解的温度以上来进行。
4、另一方面,为了抑制成型体的加热处理中发生的碎裂、缺口等缺损的发生,提出了在非活性气氛下加热至规定温度的方法(例如专利文献1)。
5、另外,通过在大气条件下、在规定温度下对成型体进行加热处理而制造的预烧体(半烧结体)的切削加工后,对经加工的预烧体进行烧结而制造烧结体时,烧结体会发生碎裂、缺口等缺损,因此,出于抑制该缺损发生的目的,提出了具有在非活性气氛或还原性气氛下进行加热保持,进而在活性气氛或还原性气氛下进行预烧的预烧工序的方法(专利文献2)。
6、现有技术文献
7、专利文献
8、专利文献1:日本特开昭49-074705号公报
9、专利文献2:日本特开2013-119485号公报。
技术实现思路
1、发明要解决的问题
2、本发明人经研究的结果,专利文献1中,关于有机粘结剂,除neoprene(注册商标)(氯丁二烯橡胶)系结合剂之外没有具体的公开内容,另外,也未公开其含量,而且,升温速度为1.5℃/分钟左右。
3、另外,专利文献1仅公开了:含有有机结合剂的陶瓷制结构体出于结构特性的原因,在烧结过程中极难抑制碎裂、缺口等缺损的发生,仅是抑制由有机结合剂引起的缺损发生就极其困难,因此,完全没有启示出使烧结工序实现短时间化这一点。
4、因此,专利文献1也未启示出兼顾设为高升温速度而使至预烧结束(从升温开始起至预烧工序的最高温度下的保持时间结束为止的时间)为止的时间实现短时间化这一点以及抑制碎裂、缺口等缺损发生这一点。
5、另外,专利文献2也未启示出短时间化。
6、现有技术中,若在对含有有机粘结剂的成型体进行脱脂前为了脱脂而急剧提高升温速度,则会发生碎裂、缺口等缺损,因此,在一并考虑到脱脂和预烧的情况下,难以兼顾由高升温速度带来的至预烧结束(从升温开始起至预烧工序的最高温度下的保持时间结束为止的时间)为止的短时间化以及碎裂、缺口等缺损发生的抑制。
7、本发明的目的在于,提供通过高升温速度而能够缩短至预烧结束为止的时间且能够抑制缺损发生的陶瓷预烧体的制造方法。
8、用于解决问题的方法
9、本发明人为了解决上述课题而反复进行了深入研究,结果发现:通过包括对陶瓷的成型体进行加热的热处理工序,前述热处理工序包括第一热处理工序和第二热处理工序,前述第一热处理工序或前述第二热处理工序中的至少一者包括在氧分压为0.11atm以下的气氛下对陶瓷的成型体进行加热的工序,前述成型体包含有机材料,从而能够兼顾高升温速度和缺损发生的抑制,并基于该见解进一步进行了研究,由此完成了本发明。
10、本发明包括以下的技术方案。
11、[1]陶瓷预烧体的制造方法,其包括对陶瓷的成型体进行加热的热处理工序,
12、前述热处理工序包括第一热处理工序,进而根据需要还包括第二热处理工序,
13、前述第一热处理工序或前述第二热处理工序中的至少一者包括在氧分压为0.11atm以下的气氛下对陶瓷的成型体进行加热的工序,
14、前述成型体包含有机材料。
15、[2]根据[1]所述的陶瓷预烧体的制造方法,其中,前述第一热处理工序是在氧分压为0.11atm以下的气氛下的热处理工序,
16、前述第一热处理工序中的升温速度为2.0℃/分钟以上。
17、[3]根据[2]所述的陶瓷预烧体的制造方法,其中,在前述第一热处理工序之后,还包括:在氧分压为0.12atm以上的气氛下,保持最高温度为800℃以上且1300℃以下的温度,对前述成型体进行加热的预烧工序。
18、[4]根据[3]所述的陶瓷预烧体的制造方法,其中,前述第二热处理工序是在前述第一热处理工序之后且前述预烧工序之前实施的工序,
19、前述第二热处理工序中,在氧分压为0.12atm以上的气氛下,对前述成型体进行加热。
20、[5]根据[4]所述的陶瓷预烧体的制造方法,其中,前述第二热处理工序中的升温速度为2.0℃/分钟以上。
21、[6]根据[4]或[5]所述的陶瓷预烧体的制造方法,其中,前述第二热处理工序中的温度范围为500℃以上且1300℃以下。
22、[7]根据[4]或[5]所述的陶瓷预烧体的制造方法,其中,前述第二热处理工序还包括:将前述成型体在处于500℃以上且1300℃以下的范围内的恒定温度下保持,对前述成型体进行加热的保持工序。
23、[8]根据[1]~[5]中任一项所述的陶瓷预烧体的制造方法,其中,前述有机材料包含丙烯酸系粘结剂。
24、[9]根据[8]所述的陶瓷预烧体的制造方法,其中,前述有机材料的含有率在陶瓷的成型体的总质量100质量%中为1~12质量%。
25、[10]根据[1]~[9]中任一项所述的陶瓷预烧体的制造方法,其中,前述成型体为具有超过2.7cm3的体积且厚度超过1cm的长方体状、或者具有超过19.0cm3的体积且厚度为1cm以上的圆盘状。
26、[11]根据[1]~[10]中任一项所述的陶瓷预烧体的制造方法,其中,前述陶瓷包含氧化锆和能够抑制氧化锆相变的稳定剂,前述氧化锆包含单斜晶系的氧化锆作为主成分。
27、[12]根据[11]所述的陶瓷预烧体的制造方法,其中,前述能够抑制氧化锆相变的稳定剂为氧化钇,前述陶瓷包含未固溶于氧化锆的氧化钇。
28、[13]根据[1]~[12]中任一项所述的陶瓷预烧体的制造方法,其中,前述陶瓷还包含tio2。
29、[14]根据[1]~[13]中任一项所述的陶瓷预烧体的制造方法,其中,前述陶瓷还包含nb2o5。
30、[15]根据[3]~[14]中任一项所述的陶瓷预烧体的制造方法,其中,前述预烧工序的时间为1分钟~1小时的范围内。
31、[16]根据[3]~[15]中任一项所述的陶瓷预烧体的制造方法,其中,从前述第一热处理工序的开始起至前述预烧工序的最高温度下的保持时间结束为止的总时间小于600分钟。
32、[17]根据[3]~[16]中任一项所述的陶瓷预烧体的制造方法,其中,前述陶瓷预烧体用于制作齿科用补缀物。
33、[18]陶瓷烧结体的制造方法,其具有:将通过[1]~[17]中任一项所述的制造方法而得到的陶瓷预烧体在最高煅烧温度超过1200℃的温度下进行烧结的烧结工序。
34、发明效果
35、根据本发明,可提供即便在成型体的尺寸大的情况下,也能够通过高升温速度而缩短至预烧结束为止的时间且能够抑制缺损发生的陶瓷预烧体的制造方法。
36、根据本发明,能够缩短从升温开始起至预烧结束为止的时间,因此,能够大幅缩短制造工序,在工业上有利。
37、另外,根据本发明,可提供即便在成型体的尺寸大的情况下,也能够通过高升温速度而缩短至预烧结束为止的时间且抑制缺损发生的陶瓷预烧体的制造方法。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com