
一种应用于汽车油泵的激光焊接衬套及其制备方法与流程
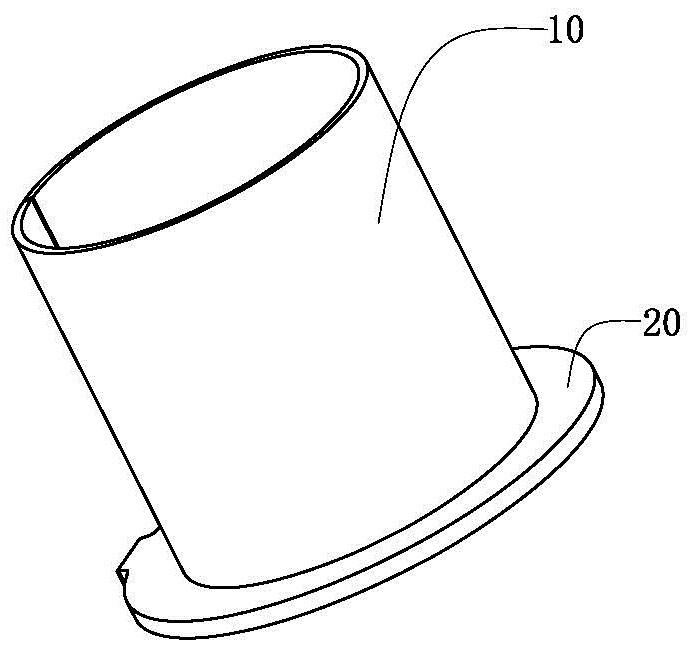
本发明自润滑材料的制造,特别是涉及一种应用于汽车油泵的激光焊接衬套及其制备方法。
背景技术:
1、燃油车油泵,尤其是高压油泵是汽车动力系统的核心部件,其内部长期承受高压、摩擦、腐蚀及振动。在所述油泵的输出轴上都设置有一个衬套。该衬套通常由套筒与垫片组成。该套筒与垫片由同一种复合材料制成,因此,制备该衬套的复合材料是非常重要的。所述复合材料通常由基材层与润滑层组成,基材层可以由铜合金制成,而润滑层由ptfe制成。由于油泵的工况的要求垫片不允许具有缝隙,因此只能从一整片复合材料上冲切下来,然后再与卷制形成的套筒焊接在一起。但对于使用于油泵的焊缝具有精密装配与间隙控制的要求,因为油泵内部柱塞与衬套的配合是决定供油效率的核心。因此在焊接时必须保证极高的装配精度。对于高压油泵,其核心部件的装配精度要求更高,甚至达到头发丝直径的七十分之一。该衬套的回转精度也需控制在0.02毫米以内,以确保产品性能稳定可靠。另外,柱塞与衬套之间的匹配间隙需严格控制在0.002mm~0.009mm范围内。若涉及密封环与柱塞的配合,过盈量需控制在0.03mm~0.15mm之间,以保证密封可靠性的同时减少运动磨损。在这些高的精度要求下,现在往往都使用激光焊接来焊接所述套筒与垫片。
2、激光焊接时所射出的激光束是由高能光子组成的,其焦点处的能量密度极高,产生的等离子体温度可达10000℃ 到 20000℃甚至更高。当然,可以想到的是,对于不同的基材层,使用的温度也是不同的。同时激光焊接时,其光束聚焦在极小的区域,区域尺寸可以达到微米级,这也是使用激光焊接的最主要的原因,因为极小的焊接区域可以保证精度,同时也是因为衬套本身的厚度较小。但是因为热量极度集中,能瞬间熔化金属,且热影响区非常小,这对于非焊接侧的润滑层的要求就非常高,因为当使用ptfe等塑料材料时,在激光焊接时,由于高温很容易导致该润滑层被破坏,如起泡,蠕变,变形,甚至穿孔,从而导致产品良率降低,提高了产品的成本。
技术实现思路
1、有鉴于此,本发明提供了一种应用于汽车油泵的激光焊接衬套及其制备方法,以解决上述问题。
2、一种应用于汽车油泵的激光焊接衬套,其由一个套筒和一个垫片制成。所述垫片通过激光焊接工艺焊接在所述套筒的轴向一端。所述套筒与垫片皆由一种复合材料制成。所述复合材料包括一层基材层和一层设置在所述基材层上的自润滑层。所述自润滑层的原料由改性后的ptfe,金属或金属氧化物,碳纤维,二氧化硅、石墨、以及玻璃纤维组成。以重量百分比含量为计,所述改性后的ptfe的含量为为40%~75%,所述碳纤维的含量为10%~20%,所述二氧化硅的含量为2%~5%,所述石墨的含量为5%~15%,所述玻璃纤维的含量为5%~25%,所述金属或金属氧化物的含量为2%~40%。所述改性后的ptfe由改性全氟改性剂对该ptfe进行改性制成,所述改性全氟改性剂由八氟环丁烷或功能化富勒烯对全氟改性剂进行改性制成。
3、进一步地,所述基材层由金属材料制成,所述金属材料可以铜合金或钢板。
4、进一步地,所述铜合金为锡青铜,铅青铜,铝青铜中的一种。
5、进一步地,所述全氯改性剂为全氟丙基乙烯基醚或全氟正丙基乙烯基醚。
6、进一步地,使用改性后的全氟改性剂对ptfe进行改性的方法包括如下步骤:
7、step101:提供全氟改性剂以及八氟环丁烷或功能化富勒烯,然后将八氟环丁烷或功能化富勒烯与所述全氟改性剂进行充分混合加热至150摄氏度以上得到改性后的全氟改性剂;
8、step102:提供聚合反应器,并在该聚合反应器中加入溶剂、乳化剂和引发剂,对反应器进行置换脱氧处理,随后升温并通入所述ptfe;
9、step103:在通入所述ptfe的同时引入第一阶段的改性的全氟改良剂;
10、step104:当聚四氟乙烯反应至占总用量的30%-45%时,将剩余的全氟改性剂与部分乳化剂补加入反应器中;
11、step105:直接投入所有的ptfe即反应终止,从而形成改性后的ptfe。
12、进一步地,:所述溶剂为去离子水,所述乳化剂为全氟辛酸铵,所述引发剂为过硫酸铵或过硫酸钾。
13、进一步地,所述金属为铅粉或青铜粉。
14、进一步地,所述金属氧化物为氧化。
15、一种应用于汽车油泵的激光焊接衬套的制备方法,其包括如下步骤:
16、step201:提供用于改性ptfe的改性全氟改性剂以及ptfe,并使用该改性全氟改性剂对所述ptfe进行改性;
17、step102:提供制备自润滑层的原料,制备所述自润滑层的原料由改性ptfe,金属或金属氧化物,碳纤维,二氧化硅、石墨、以及玻璃纤维。以重量百分比含量为计,所述改性后的ptfe的含量为为40%~75%,所述碳纤维的含量为10%~20%,所述二氧化硅的含量为2%~5%,所述石墨的含量为5%~15%,所述玻璃纤维的含量为5%~25%,所述金属或金属氧化物的含量为2%~40%;
18、step103:混合所述改性ptfe,金属或金属氧化物,碳纤维,二氧化硅、石墨、以及玻璃纤维以形成混合料;
19、step104:提供基材层,所述基材层由金属材料制成;
20、step105:将所述混合料铺设在所述基材层上,并在高温高压进行烧结轧辊成型制得复合材料;
21、step106:使用所述复合材料卷制形成套筒与垫片;
22、step107:提供激光焊接机,将所述套筒与垫片激光焊接在一起制得所述应用于汽车油泵的激光焊接衬套。
23、进一步地,所述金属为铅粉或青铜粉。
24、与现有技术相比,本发明提供的应用于汽车油泵的激光焊接衬套通过激光焊接所述套筒与垫片,从而可以在保证套筒与垫片之间的强度的同时,也可以保证该套筒与垫片之间的焊缝的精度,从而适应油泵的柱塞与衬套之间的匹配间隙精度要求。所述套筒及垫片皆由一种复合材料制成,该复合材料由基材层和自润滑层制成,为了避免激光焊接所产生的高温对所述自润滑层造成伤害,使其变形或失去润滑的能力,所述自润滑层的原料由改性ptfe,金属或金属氧化物,碳纤维,二氧化硅、石墨、以及玻璃纤维制成,从而可以通过金属及金属氧化物来进行达到快速导热的目的,避免热量集中在焊接区域,达到快速降温的目的,而所述玻璃纤维作为刚性增强相,能够在焊接过程中维持材料的结构尺寸,防止熔体在热压下过度塌陷,同时碳纤维和二氧化硅纳米颗粒的加入,大幅提升了材料的抗压强度和硬度。这使得焊接接头在冷却固化后,能够承受更高的机械载荷,有效克服了纯ptfe焊接件易变形、抗蠕变性差的缺陷。由于玻璃纤维、二氧化硅、以及金属及金属氧化物的加入降低了ptfe的润滑性能,因此通过加入了该石墨和碳纤维,而该石墨和碳纤维在摩擦过程中能够转移至对偶表面,形成致密的固体润滑转移膜,提供极低的摩擦系数,从而可以弥补ptfe的润滑性能的降低,进而使得激光焊接成型的衬套在长期无油润滑的工况下,依然能保持优异的耐磨性和抗疲劳性。同时,在激光焊接时,可以避免高温所导致该自润滑层被破坏,从而提高产品良率。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com