
基于硫酸盐还原菌的酸性矿山废水处理工艺研究的制作方法
本发明涉及废水处理,具体涉及矿山酸性废水治理与资源化利用,尤其涉及一种酸性矿山废水耦合处理系统及方法。
背景技术:
1、酸性矿山废水(acid mine drainage,简称amd)是矿山开采过程中,硫化矿物(主要为黄铁矿)在空气、水及微生物作用下氧化产生的酸性废水,其典型特征为ph值低(2.5-4.0)、硫酸盐含量高(1000-5000 mg/l)、含有高浓度重金属离子(如cu2+、zn2+、pb2+等)及氨氮污染物。我国每年amd产生量约5-10亿吨,若未经有效处理直接排放,将导致下游水体酸化、重金属污染及生态系统严重破坏。
2、目前,酸性矿山废水的主流处理工艺为石灰中和沉淀法及其衍生工艺。该类工艺通过投加石灰乳提升废水ph,使重金属离子以氢氧化物形式沉淀去除。然而,石灰中和法存在以下突出问题:
3、(1)重金属去除不彻底,尤其对两性金属在ph波动时易返溶,出水难以稳定达标;
4、(2)出水ph需精确控制,实际运行中波动大,常需二次或三次加药调节;
5、(3)无法有效去除废水中的氨氮,导致出水氨氮残留超标;
6、(4)污泥产生量大(0.8-1.2kg/m³),且含重金属的氢氧化合物污泥通常被认定为危险废物,处置成本高昂;
7、(5)处理成本高,药剂费用达12-20元/吨水,缺乏资源回收手段,废水中铜、锌等有价金属未得到有效利用。
8、近年来,硫酸盐还原菌(sulfate-reducing bacteria,简称srb)生物处理技术因兼具硫酸盐还原、重金属硫化物沉淀及ph提升功能而受到广泛关注。srb在厌氧条件下以硫酸盐为电子受体进行代谢,产生硫化氢,与重金属离子形成极低溶解度的金属硫化物沉淀,从而实现重金属的深度去除。然而,现有srb处理技术仍面临诸多工程化瓶颈:氨氮对srb具有显著毒性,抑制其硫酸盐还原酶活性;srb对ph敏感,最适范围窄(ph 6.5-7.5),实际amd水质波动易导致菌群失活;游离srb菌体易随水流流失,反应器启动周期长(通常30-60天);低温条件下srb代谢活性急剧下降,限制了工艺在高海拔、寒冷地区矿山的应用。此外,现有技术方案多采用单一srb处理或简单化学沉淀-srb串联,缺乏对各单元的系统耦合与参数协同优化,导致整体处理效率与运行稳定性不足。
9、针对上述问题,本发明提供了一种酸性矿山废水耦合处理系统及方法,旨在解决传统工艺重金属去除不彻底、出水ph波动大、氨氮残留、srb工程化瓶颈及资源浪费等综合性技术难题。
技术实现思路
1、(一)发明目的
2、本发明针对现有酸性矿山废水处理技术存在的重金属去除不彻底、出水ph波动大、氨氮难以去除、srb菌群易失活及有价金属资源浪费等问题,提供一种酸性矿山废水耦合处理系统及方法,以实现硫酸盐、重金属及氨氮的高效同步去除,降低处理成本,减少污泥产量,并同步回收废水中的有价金属资源。
3、(二)技术方案
4、为实现上述发明目的,本发明提供如下技术方案:
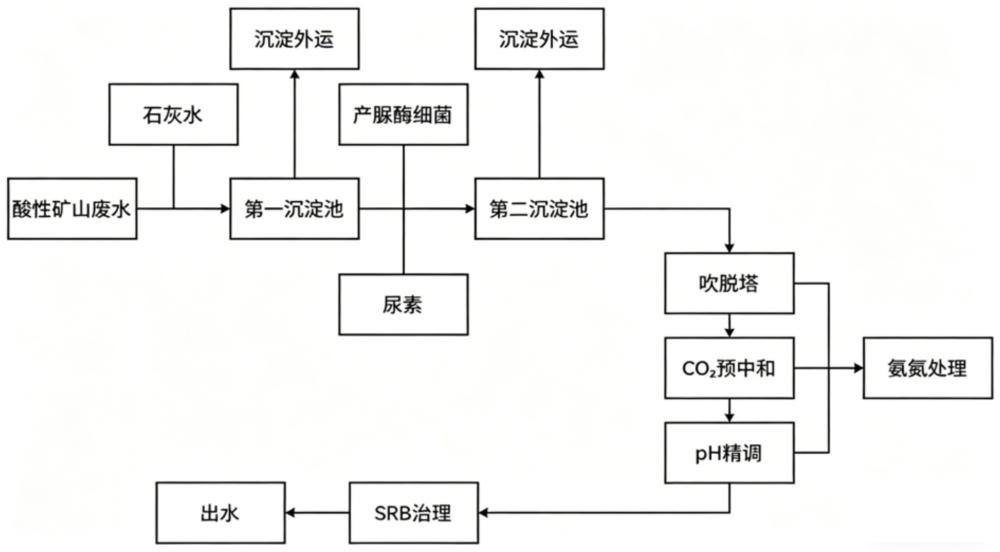
5、一种酸性矿山废水耦合处理系统,包括依次连接的石灰预沉淀单元、产脲酶细菌生物矿化单元、氨氮吹脱单元、ph调节单元和硫酸盐还原菌固定化反应单元。
6、所述石灰预沉淀单元包括石灰储罐、计量投加泵及搅拌反应池,用于向废水中投加石灰水进行初步中和与重金属共沉淀。
7、所述产脲酶细菌生物矿化单元包括产脲酶细菌培养罐、尿素储罐及矿化反应池,用于向经石灰预沉淀处理的废水中投加产脲酶细菌和尿素,诱导碳酸盐沉淀进一步去除残留重金属,并实现固液分离。
8、所述氨氮吹脱单元包括吹脱塔和风机,用于脱除废水中的氨氮。
9、所述ph调节单元包括co2储罐、气体扩散装置和精密ph控制系统,用于向经氨氮吹脱处理的废水中通入co2进行预中和并精确调节ph至6.5-7.5。
10、所述硫酸盐还原菌固定化反应单元为密闭式固定床反应器,载体表面附着有硫酸盐还原菌群;反应器顶部设有负压集气口,集气口连接碱液喷淋吸收塔,载体表面菌群附着量为2.8×10⁸ cfu/g载体;所述硫酸盐还原菌群为导入耐酸基因sulp的基因工程菌株,其在ph 3.0-7.5范围内保持代谢活性。
11、一种采用上述系统处理酸性矿山废水的方法,包括以下步骤:
12、步骤一,石灰预沉淀:向酸性矿山废水中投加石灰水,搅拌反应后使废水ph提升至6.0-7.0,大部分重金属离子以氢氧化物形式沉淀去除,经固液分离后进入下一步处理。
13、步骤二,生物矿化强化沉淀:向步骤一所得上清液中投加产脲酶细菌和尿素,产脲酶细菌投加量为废水体积的0.5%-2%,尿素投加量为0.2-0.3 kg/m³,产脲酶细菌水解尿素产生碳酸根离子,与残留重金属离子形成碳酸盐沉淀,进一步去除重金属并改善固液分离效果,经沉淀分离后进入下一步处理。
14、步骤三,氨氮吹脱:将步骤二所得上清液通入吹脱塔,控制气液比为2000-3000:1,吹脱时间为1.5-2.5小时,脱除废水中氨氮,氨氮去除率≥85%。
15、步骤四,co2预中和与ph精调:向步骤三所得出水中通入co2进行预中和,并通过精密ph控制系统将废水ph精确调节至6.5-7.5。
16、步骤五,srb深度治理:将步骤四所得出水通入硫酸盐还原菌固定化反应单元,控制水力停留时间为8-12小时,反应温度为15-35℃;反应器内硫酸盐还原菌以硫酸盐为电子受体进行厌氧代谢,产生硫化氢,硫化氢与废水中残留重金属离子形成难溶性硫化物沉淀,同时代谢过程消耗氢离子,使出水ph自然提升至7.0-8.0;反应过程中产生的硫化氢气体经负压收集后通入碱液喷淋吸收塔处理。
17、(三)有益效果
18、本发明与现有技术相比,具有以下有益效果:
19、(1)处理效率高。本发明通过石灰预沉淀、生物矿化强化、氨氮吹脱及srb深度治理四个单元的协同耦合,实现了酸性矿山废水中硫酸盐、重金属及氨氮的高效同步去除。其中cu2+去除率≥99.0%,zn2+去除率≥98.5%,pb2+去除率≥99.0%,硫酸盐去除率≥95%,氨氮去除率≥85%,出水水质稳定达到gb 20426-2006排放标准。
20、(2)运行成本低。本发明采用工业废液(如食品加工废水)作为srb代谢碳源,大幅降低了药剂成本;改性聚氨酯泡沫载体使用寿命≥3年,无需频繁更换;全流程无需添加pam等昂贵絮凝剂。经测算,本发明全处理成本仅为3.0-4.5元/吨水,为传统化学沉淀法的15%-25%。
21、(3)环境友好。本发明污泥产量仅0.15kg/m³(含水率80%),为传统石灰中和法的1/5,显著减少了固废处置压力;srb反应器采用密闭结构与负压集气系统,配合碱液喷淋吸收,有效控制了h2s气体逸散,避免了二次污染。
22、(4)资源回收。本发明产生的重金属硫化物沉淀中铜、锌、铅综合品位≥90%,每吨废水可回收有价金属约0.5-1.2kg,实现污染治理与资源循环利用的有机结合。
23、(5)适应性强。本发明采用导入耐酸基因sulp的基因工程srb菌株,在ph3.0-7.5范围内保持高效代谢活性,较野生菌株耐酸性提升50%;低温启动技术可在15℃条件下将反应器启动周期从30天缩短至15天,适用于高海拔、寒冷地区矿山应用。
24、(6)运行稳定。本发明通过前置生物矿化与氨氮吹脱,有效消除了重金属冲击负荷与氨氮毒性对srb的抑制作用;全流程配置在线监测与自动控制系统,进水ph波动±0.5或重金属浓度突增50%时系统仍能维持稳定处理效果,抗冲击负荷能力较传统悬浮生长系统提高40%。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com