
一种煤气管道焊缝防渗漏加强结构的制作方法
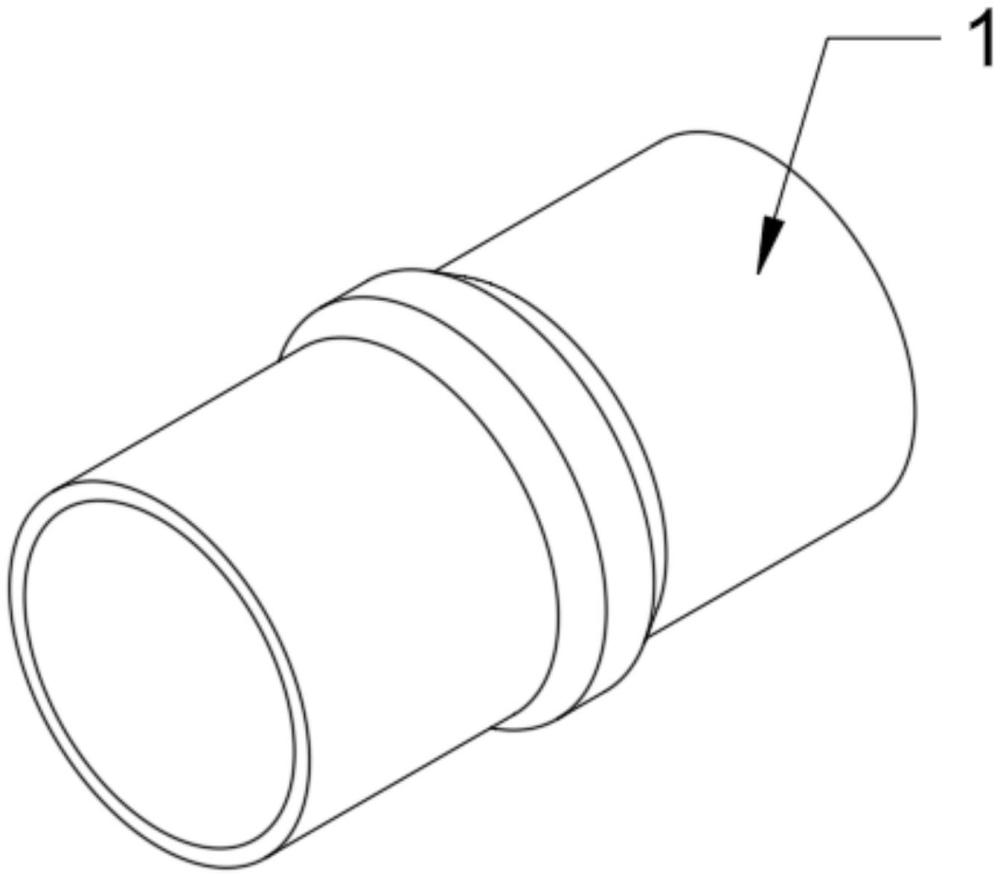
本技术涉及煤气管道焊缝防渗漏领域,具体涉及一种煤气管道焊缝防渗漏加强结构。
背景技术:
1、目前在焦炉煤气的温度下,管道焊接处如采用包裹碳纤维的方式进行处理就会存在问题,主要原因是粘结碳纤维的专用胶耐温性存在问题。
技术实现思路
1、本实用新型的目的是提供一种煤气管道焊缝防渗漏加强结构,以解决技术中的上述不足之处。
2、为了实现上述目的,本实用新型提供如下技术方案:
3、一种煤气管道焊缝防渗漏加强结构,包括两个管道本体,两个所述管道本体焊接固定,其连接处形成焊接部,所述焊接部的外壁及相近管道本体的外壁均涂有防氨水腐蚀涂层,所述防氨水腐蚀涂层的外部由内至外依次涂覆有防腐蚀涂层、加强涂层和耐老化面层。
4、优选的,所述防氨水腐蚀涂层采用材料高分子陶瓷聚合物u27,且防氨水腐蚀涂层的覆盖范围以焊接部为中心向两侧各延伸10厘米,所述防氨水腐蚀涂层的涂层厚度为200μm~300μm。
5、优选的,所述防腐蚀涂层采用材料高分子陶瓷聚合物u87,且防腐蚀涂层的覆盖范围以焊接部为中心向两侧各延伸12厘米,所述防腐蚀涂层的涂层厚度为200μm~300μm。
6、优选的,所述加强涂层采用材料高分子陶瓷聚合物ua808,且加强涂层的覆盖范围以焊接部为中心向两侧各延伸14厘米,所述加强涂层的涂层厚度≥3.0mm。
7、优选的,所述耐老化面层采用材料聚硅氧烷面漆,且耐老化面层的覆盖范围以焊接部为中心向两侧各延伸15厘米。
8、在上述技术方案中,本实用新型提供的技术效果和优点:
9、本申请只包裹焊缝区域部分,用材较少,费用低,只有全包裹的加强方案的五分之一费用,能将燃气管道的焊缝全部包裹,防止通过焊缝产生滴、漏、冒、跑等现象的出现。
1.一种煤气管道焊缝防渗漏加强结构,包括两个管道本体(1),两个所述管道本体(1)焊接固定,其连接处形成焊接部(2),其特征在于:所述焊接部(2)的外壁及相近管道本体(1)的外壁均涂有防氨水腐蚀涂层(3),所述防氨水腐蚀涂层(3)的外部由内至外依次涂覆有防腐蚀涂层(4)、加强涂层(5)和耐老化面层(6)。
2.根据权利要求1所述的一种煤气管道焊缝防渗漏加强结构,其特征在于:所述防氨水腐蚀涂层(3)采用材料高分子陶瓷聚合物u27,且防氨水腐蚀涂层(3)的覆盖范围以焊接部(2)为中心向两侧各延伸10厘米,所述防氨水腐蚀涂层(3)的涂层厚度为200μm~300μm。
3.根据权利要求1所述的一种煤气管道焊缝防渗漏加强结构,其特征在于:所述防腐蚀涂层(4)采用材料高分子陶瓷聚合物u87,且防腐蚀涂层(4)的覆盖范围以焊接部(2)为中心向两侧各延伸12厘米,所述防腐蚀涂层(4)的涂层厚度为200μm~300μm。
4.根据权利要求1所述的一种煤气管道焊缝防渗漏加强结构,其特征在于:所述加强涂层(5)采用材料高分子陶瓷聚合物ua808,且加强涂层(5)的覆盖范围以焊接部(2)为中心向两侧各延伸14厘米,所述加强涂层(5)的涂层厚度≥3.0mm。
5.根据权利要求1所述的一种煤气管道焊缝防渗漏加强结构,其特征在于:所述耐老化面层(6)采用材料聚硅氧烷面漆,且耐老化面层(6)的覆盖范围以焊接部(2)为中心向两侧各延伸15厘米。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com