
一种4J36高精度异形精密悬臂支撑件及其制造方法与流程
本发明涉及精密异型结构件,具体为一种4j36高精度异形精密悬臂支撑件及其制造方法。
背景技术:
1、光学系统是由透镜、反射镜、棱镜等光学元件按规则组合而成的系统,主要用于成像或光学信息处理,核心遵循几何光学基本定律,可分为透射式、反射式等多个类别,光学系统广泛应用于精密测控设备,实现各类物理参数的在线采集、传输与闭环控制,覆盖流量监测、成分检测、设备巡检等多个细分方向,而精密测控设备内部则具有高精度异形精密悬臂支撑件,这些高精度异形精密悬臂支撑件广泛用于光学系统、精密测控设备的关键支撑结构。
2、一般应用于光学系统、精密测控设备的异形悬臂支撑件,在进行常规加工易产生翘曲、回弹、尺寸超差、内应力累积,难以满足光学物镜反射镜支撑架等微米级装配要求;因此,不满足现有的需求,对此我们提出了一种4j36高精度异形精密悬臂支撑件及其制造方法。
技术实现思路
1、本发明的目的在于提供一种4j36高精度异形精密悬臂支撑件及其制造方法,以解决上述背景技术中提出的问题。
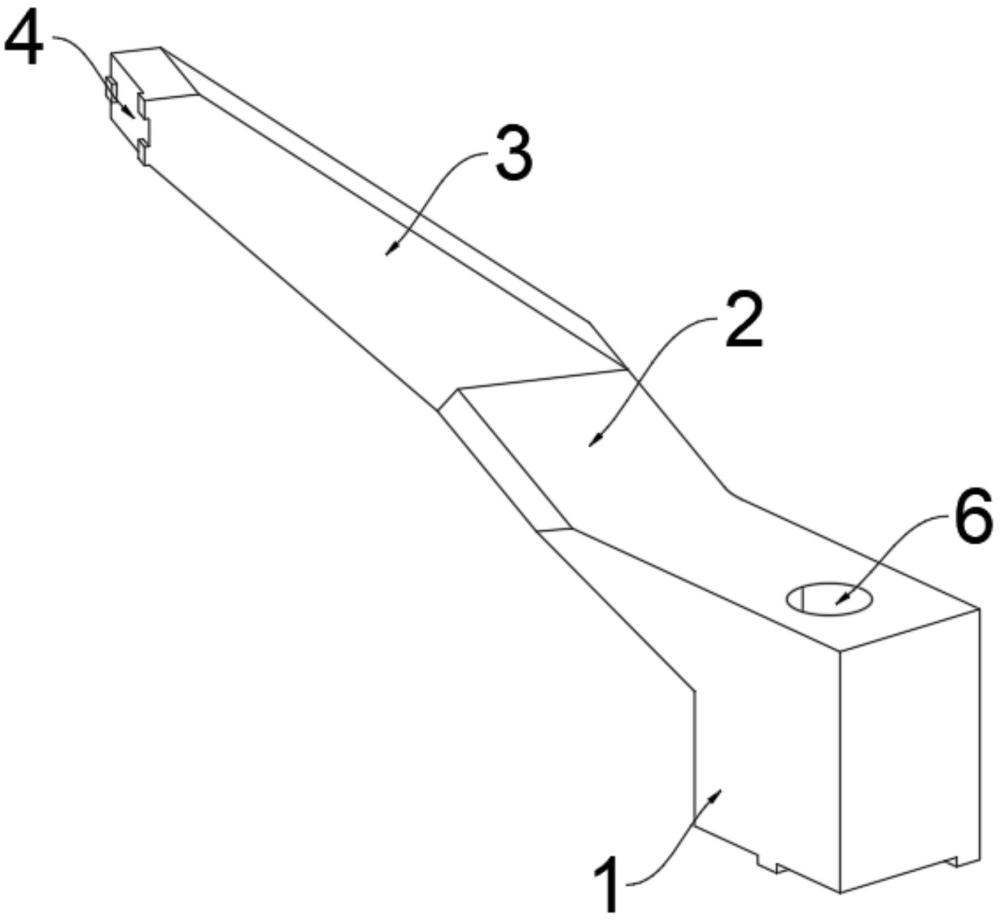
2、为实现上述目的,本发明提供如下技术方案:一种4j36高精度异形精密悬臂支撑件,包括基座、薄壁筋、悬臂梁,所述薄壁筋位于基座和悬臂梁之间,所述基座、薄壁筋、悬臂梁一体化铸造成形,基座的上表面和底面之间贯穿设有安装孔,所述悬臂梁的顶端和基座的底面设有定位基准面,所述定位基准面的表面设有三个规则分布的定位凸起。
3、优选的,所述基座、薄壁筋、悬臂梁的材料为4j36因瓦合金,所述基座、薄壁筋、悬臂梁的尺寸公差±0.005mm,平面度与直线度≤0.003mm,表面粗糙度ra≤0.4μm。
4、优选的,所述基座、薄壁筋、悬臂梁在20–100℃平均线膨胀系数≤1.5×10⁻⁶/℃。
5、一种4j36高精度异形精密悬臂支撑件的制造方法,包括以下步骤:
6、选用固溶态4j36合金坯料,进行固溶处理与校平预处理,再对坯料按照预留加工余量进行粗加工;
7、对粗加工的坯料进行去应力时效,去应力时效后,按照预留精加工余量对坯料进行半精加工;
8、对半精加工后的坯料进行稳定化时效,稳定化时效后对坯料进行最终精加工处理;
9、对精加工后的坯料进行终稳定时效,得到成品工件,并对成品工件进行精密检测与洁净封装。
10、优选的,固溶态4j36合金坯料的固溶处理温度为830–870℃,固溶后需要保温1-2h,保温结束后采用水冷冷却或者空气冷却对固溶态4j36合金坯料进行降温处理。
11、优选的,粗加工时,坯料的铣削加工预留余量为1.0mm,半精加工时,坯料的铣削加工预留余量为0.3mm。
12、优选的,精加工时,对坯料采用多点柔性夹持方式进行装夹固定,坯料的切深尺寸为0.05-0.15mm,并采用冷却水直冲方式进行低温冷却。
13、优选的,精密检测采用三坐标测量机、激光干涉仪、表面粗糙度仪完成尺寸、形位与粗糙度检测。
14、与现有技术相比,本发明的有益效果是:
15、1、本发明通过4j36合金为主体材料,加工过程中通过去应力时效、稳定化时效和终稳定时效,提高异形精密悬臂支撑件的尺寸稳定性和温度适应性,有效降低异形精密悬臂支撑件的长期形变量,同时提高异形精密悬臂支撑件的形位精度达微米级,满足光学系统高精度装配要求;
16、2、本发明在加工过程中对坯料采用多阶段时效彻底释放坯料内部应力,以此降低加工过程中坯料的变形量,从而提高坯料加工得到的成品良品率。
1.一种4j36高精度异形精密悬臂支撑件,其特征在于:包括基座(1)、薄壁筋(2)、悬臂梁(3),所述薄壁筋(2)位于基座(1)和悬臂梁(3)之间,所述基座(1)、薄壁筋(2)、悬臂梁(3)一体化铸造成形,基座(1)的上表面和底面之间贯穿设有安装孔(6),所述悬臂梁(3)的顶端和基座(1)的底面设有定位基准面(4),所述定位基准面(4)的表面设有三个规则分布的定位凸起(5)。
2.根据权利要求1所述的一种4j36高精度异形精密悬臂支撑件,其特征在于:所述基座(1)、薄壁筋(2)、悬臂梁(3)的材料为4j36因瓦合金,所述基座(1)、薄壁筋(2)、悬臂梁(3)的尺寸公差±0.005mm,平面度与直线度≤0.003mm,表面粗糙度ra≤0.4μm。
3.根据权利要求2所述的一种4j36高精度异形精密悬臂支撑件,其特征在于:所述基座(1)、薄壁筋(2)、悬臂梁(3)在20–100℃平均线膨胀系数≤1.5×10⁻⁶/℃。
4.一种如权利要求3所述的4j36高精度异形精密悬臂支撑件的制造方法,其特征在于,包括以下步骤:
5.根据权利要求4所述的一种4j36高精度异形精密悬臂支撑件的制造方法,其特征在于:固溶态4j36合金坯料的固溶处理温度为830–870℃,固溶后需要保温1-2h,保温结束后采用水冷冷却或者空气冷却对固溶态4j36合金坯料进行降温处理。
6.根据权利要求4所述的一种4j36高精度异形精密悬臂支撑件的制造方法,其特征在于:粗加工时,坯料的铣削加工预留余量为1.0mm,中半精加工时,坯料的铣削加工预留余量为0.3mm。
7.根据权利要求4所述的一种4j36高精度异形精密悬臂支撑件的制造方法,其特征在于:精加工时,对坯料采用多点柔性夹持方式进行装夹固定,坯料的切深尺寸为0.05-0.15mm,并采用冷却水直冲方式进行低温冷却。
8.根据权利要求4所述的一种4j36高精度异形精密悬臂支撑件的制造方法,其特征在于:精密检测采用三坐标测量机、激光干涉仪、表面粗糙度仪完成尺寸、形位与粗糙度检测。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com