
一种紫陶超精细图案锡粉复合熔嵌成形工艺的制作方法
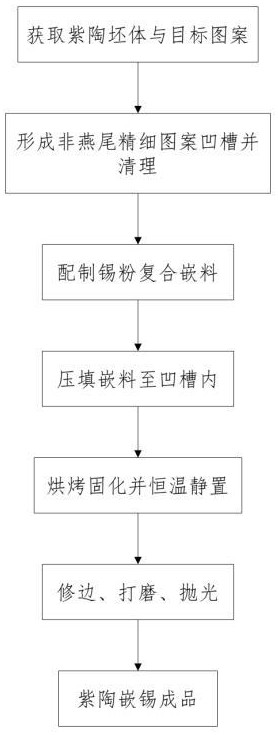
本发明属于紫陶工艺品金属镶嵌加工,特别是涉及一种紫陶超精细图案锡粉复合熔嵌成形工艺。
背景技术:
1、紫陶嵌锡属于紫陶工艺品表面金属装饰加工工艺,常用于茶壶、花瓶、笔筒、摆件等制品的文字、书画、线条和纹理装饰。现有紫陶嵌锡加工中,工匠一般先按照图案轮廓在紫陶坯体表面开设槽体,槽体完成后清理槽内粉尘和碎屑,再将锡、铜、银等金属材料填入槽体,使陶面形成带有金属光泽的装饰图案。为了保持金属嵌体在槽体内的位置,现有工艺多采用口部较窄、底部较宽的燕尾槽结构,槽体口部限制金属嵌体外移,槽体底部容纳金属材料成形。后续加工时,金属材料经加热形成熔融状态,熔融金属沿槽体轮廓进入图案区域,冷却后留存在槽体内,再经修边、打磨和抛光处理,使金属嵌体表面与紫陶坯体表面趋于平整,形成紫陶金属镶嵌装饰效果。
2、现有紫陶嵌锡工艺的核心不足在于,金属嵌体固定依赖燕尾槽结构,超精细复杂图案难以稳定成形。燕尾槽需要保留口小底大的截面关系,开槽宽度、开槽深度和槽壁角度均受限制。细笔书法、微雕纹理、交错线条和异形曲线的线条宽度较小,槽体转折多,开槽时难以形成连续稳定的燕尾截面,容易出现断槽、崩边或图案失真,导致紫陶嵌锡产品的精细装饰空间受到限制。
技术实现思路
1、针对现有技术的不足,本发明提供了一种紫陶超精细图案锡粉复合熔嵌成形工艺,该发明要解决的技术问题是:如何通过非燕尾精细图案凹槽成形、锡粉复合嵌料槽内压填和恒温烘烤原位固化的工艺流程,解决传统紫陶嵌锡依赖燕尾槽机械卡持而导致超精细复杂图案难以稳定成形的问题。
2、为实现以上目的,本发明通过以下技术方案予以实现:一种紫陶超精细图案锡粉复合熔嵌成形工艺,包括:
3、s1.获取紫陶坯体和目标嵌锡图案,根据所述目标嵌锡图案的图案线迹在所述紫陶坯体表面形成非燕尾精细图案凹槽,所述非燕尾精细图案凹槽沿所述图案线迹延伸,且不具有用于机械卡持金属嵌体的燕尾倒扣结构;
4、s2.将锡粉、天然大漆和稀释剂混合,形成膏状的锡粉复合嵌料;
5、s3.将所述锡粉复合嵌料压填至所述非燕尾精细图案凹槽内,所述锡粉复合嵌料沿所述非燕尾精细图案凹槽连续分布并贴合槽壁,形成待固化嵌锡层;
6、s4.将带有所述待固化嵌锡层的紫陶坯体置于恒温烤箱内进行烘烤固化,使所述待固化嵌锡层在所述非燕尾精细图案凹槽内原位固化,形成锡粉复合嵌体;
7、s5.对形成有所述锡粉复合嵌体的紫陶坯体表面进行修边、打磨和抛光,得到紫陶嵌锡成品。
8、本发明进一步设置为,所述非燕尾精细图案凹槽的槽口宽度不小于槽底宽度,且所述非燕尾精细图案凹槽的槽壁自槽口至槽底不形成槽底宽于槽口的倒扣面。
9、本发明进一步设置为,所述非燕尾精细图案凹槽在填充前进行槽内浮尘清理,所述槽内浮尘清理包括采用软毛刷沿所述图案线迹刷扫所述非燕尾精细图案凹槽,并采用负压吸尘端口沿所述非燕尾精细图案凹槽移动,以吸除所述非燕尾精细图案凹槽内的浮尘和碎屑;所述槽内浮尘清理不包括酸性清洗液清洗、硬脂酸熔敷或松香熔敷。
10、本发明进一步设置为,所述锡粉为锡含量不低于99.9%的锡粉,所述锡粉的粒度为300目-800目。
11、本发明进一步设置为,所述稀释剂为用于调节所述天然大漆粘度的稀释剂,所述稀释剂与所述天然大漆的质量比为1.5:1-2.5:1。
12、本发明进一步设置为,所述锡粉复合嵌料在所述图案线迹的转折位置和交错位置分段压实形成多个压填段,且相邻所述压填段的端部相互搭接。
13、本发明进一步设置为,所述烘烤固化的烘烤温度为180℃-220℃,烘烤时间为15min-30min;烘烤结束后,所述紫陶坯体不移出所述恒温烤箱,并在所述恒温烤箱内继续恒温静置30min-60min。
14、本发明进一步设置为,所述修边、打磨和抛光依次包括:待所述锡粉复合嵌体冷却后,沿所述图案线迹修除外露于所述非燕尾精细图案凹槽槽口外侧的固化余料;采用800目-1200目砂磨材料打磨所述锡粉复合嵌体外露表面;采用1500目-3000目砂磨材料同步抛光所述锡粉复合嵌体外露表面和相邻紫陶坯体表面。
15、本发明的有益效果如下:本发明通过在紫陶坯体表面形成非燕尾精细图案凹槽,并将锡粉、天然大漆和稀释剂形成的膏状锡粉复合嵌料压填至凹槽内,实现锡粉复合嵌体在超精细图案线迹中的成形。不依赖燕尾倒扣结构对金属嵌体进行机械卡持,降低了槽体截面形状对图案线宽、转折位置和交错纹理的限制,使细笔书法、微雕纹理、异形曲线等复杂图案具有稳定的嵌锡成形基础。
16、本发明采用锡粉复合嵌料槽内压填和恒温烘烤原位固化的方式,使锡粉复合嵌料在非燕尾精细图案凹槽内连续分布并贴合槽壁,减少传统熔融金属浇注在细槽中产生的断续填充、空缺和图案边缘失真问题;后续修边、打磨和抛光处理使锡粉复合嵌体外露表面与紫陶坯体表面形成连续装饰面,提高紫陶嵌锡成品的图案清晰度和表面一致性。
1.一种紫陶超精细图案锡粉复合熔嵌成形工艺,其特征在于,包括:
2.根据权利要求1所述的一种紫陶超精细图案锡粉复合熔嵌成形工艺,其特征在于:所述非燕尾精细图案凹槽的槽口宽度不小于槽底宽度,且所述非燕尾精细图案凹槽的槽壁自槽口至槽底不形成槽底宽于槽口的倒扣面。
3.根据权利要求1所述的一种紫陶超精细图案锡粉复合熔嵌成形工艺,其特征在于:所述非燕尾精细图案凹槽在填充前进行槽内浮尘清理,所述槽内浮尘清理包括采用软毛刷沿所述图案线迹刷扫所述非燕尾精细图案凹槽,并采用负压吸尘端口沿所述非燕尾精细图案凹槽移动,以吸除所述非燕尾精细图案凹槽内的浮尘和碎屑;所述槽内浮尘清理不包括酸性清洗液清洗、硬脂酸熔敷或松香熔敷。
4.根据权利要求1所述的一种紫陶超精细图案锡粉复合熔嵌成形工艺,其特征在于:所述锡粉为锡含量不低于99.9%的锡粉,所述锡粉的粒度为300目-800目。
5.根据权利要求1所述的一种紫陶超精细图案锡粉复合熔嵌成形工艺,其特征在于:所述稀释剂为用于调节所述天然大漆粘度的稀释剂,所述稀释剂与所述天然大漆的质量比为1.5:1-2.5:1。
6.根据权利要求1所述的一种紫陶超精细图案锡粉复合熔嵌成形工艺,其特征在于:所述锡粉复合嵌料在所述图案线迹的转折位置和交错位置分段压实形成多个压填段,且相邻所述压填段的端部相互搭接。
7.根据权利要求1所述的一种紫陶超精细图案锡粉复合熔嵌成形工艺,其特征在于:所述烘烤固化的烘烤温度为180℃-220℃,烘烤时间为15min-30min;烘烤结束后,所述紫陶坯体不移出所述恒温烤箱,并在所述恒温烤箱内继续恒温静置30min-60min。
8.根据权利要求1所述的一种紫陶超精细图案锡粉复合熔嵌成形工艺,其特征在于:所述修边、打磨和抛光依次包括:待所述锡粉复合嵌体冷却后,沿所述图案线迹修除外露于所述非燕尾精细图案凹槽槽口外侧的固化余料;采用800目-1200目砂磨材料打磨所述锡粉复合嵌体外露表面;采用1500目-3000目砂磨材料同步抛光所述锡粉复合嵌体外露表面和相邻紫陶坯体表面。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com