
一种低挠度复合材料电杆及其成型工艺的制作方法
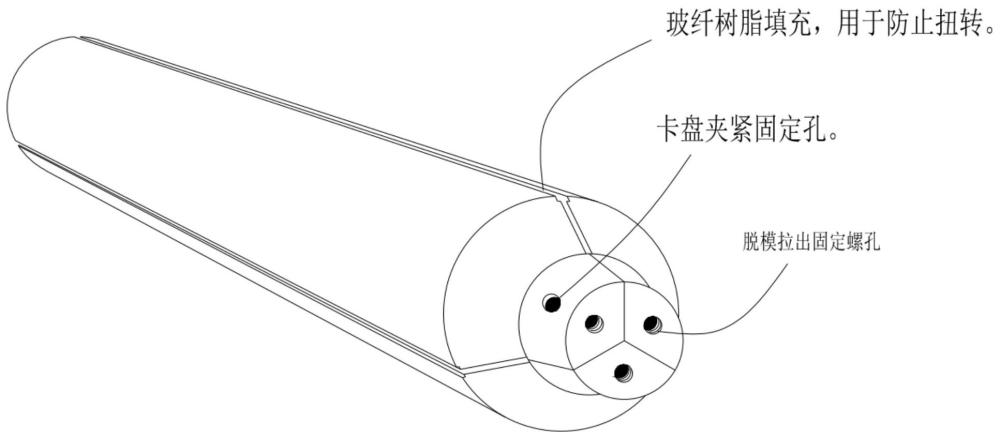
本发明涉及纤维增强树脂基复合材料成型制造,具体涉及一种应用于架空输电线路、通信基站线路的低挠度锥形复合材料电杆,以及配套的整体缠绕成型工艺与三瓣式芯模装置;尤其涉及一种无内部连接机构、无中心支撑的三瓣独立式芯模结构,及基于该芯模的一体化缠绕成型方法,可实现大锥度复合材料电杆的高精度、高效率、低缺陷规模化生产。
背景技术:
1、传统输电与通信用杆体以预应力混凝土电杆为主,其凭借成本低廉、工艺成熟的优势曾长期占据市场主导地位,但随着电网建设标准提升与复杂工况应用需求增长,混凝土电杆的固有缺陷日益凸显:其一,自重大,常规12米锥形混凝土电杆重量超1.2吨,山区、丘陵区域运输与吊装施工难度大、成本高;其二,脆性强,抗冲击与抗地震性能差,在台风、覆冰等极端载荷下易发生断裂失效;其三,耐腐蚀性能弱,在沿海盐碱地带、高湿工业区域,钢筋易锈蚀膨胀导致杆体开裂,使用寿命通常仅为15~20年。钢管电杆虽强度更高,但存在自重偏大、防腐维护成本高、低温冷脆、易被盗等问题,难以适配全场景应用需求。
2、随着复合材料技术的发展,纤维增强树脂基复合材料(frp)电杆凭借比强度高、耐腐蚀、绝缘性优异、重量轻(仅为同规格混凝土电杆的1/9~1/7)等突出优势,逐步在配网线路、通信杆路中推广应用。但现有复合材料电杆的成型技术与结构设计仍存在诸多行业瓶颈,尤其在大锥度锥形电杆领域,尚未形成成熟可靠的规模化量产方案,具体缺陷如下:
3、第一,杆体刚度不足,挠度控制难以满足高标准要求。现有复合材料电杆多采用锥形模具缠绕工艺生产,纵向强度连续性差,整体抗弯刚度低;在额定风载荷作用下,杆体顶端挠度普遍超过杆长的13/100,强台风工况下变形量进一步增大,易引发线路闪络、金具脱落等安全隐患,无法满足国家电网对强风区域电杆挠度的高标准要求。行业内虽尝试通过增加壁厚提升刚度,但会显著增加材料成本与杆体重量,违背复合材料轻量化的核心优势。
4、第二,内置加强结构成型困难,界面结合强度不足。为提升杆体纵向刚度,部分方案提出在杆体内部设置加强筋,但传统成型芯模为整体式或带内部涨紧机构的分瓣模,芯模内部空间被中心轴、支撑骨架、涨紧油缸等构件完全占据,无法预埋一体式贯穿加强筋;若采用成型后粘贴的方式加装加强筋,加强筋与杆体内壁仅靠胶粘剂结合,界面剪切强度低,长期交变载荷下易出现分层脱落,无法有效发挥加强筋的刚度提升作用。
5、第三,模具结构复杂,制造成本与维护成本高。现有锥形复合材料电杆的成型模具主要分为两类:一类是两瓣式对开模,该模具对于大锥度、大口径制品,固化后树脂收缩会使制品紧紧抱紧模具锥面,脱模阻力极大,强行脱模易刮伤制品内壁甚至导致杆体开裂,成品率低;另一类是带中心轴的三瓣式芯模,通过内部涨紧机构驱动瓣体涨缩实现脱模,但该结构需设置中心拉杆、液压涨紧单元、内部支撑骨架等大量复杂构件,模具制造成本是两瓣模的2~3倍,且内部运动机构易磨损、故障率高,日常维护难度大、成本高。同时,内部机构会在制品内壁留下明显的合模台阶与机构痕迹,内壁成型质量差,影响制品的力学均匀性与耐腐蚀性能。行业内长期形成“分瓣锥形芯模必须配置内部涨紧支撑机构才能承受缠绕张力”的技术偏见,导致模具结构始终无法实现本质简化。
6、第四,生产效率低,难以满足规模化供货需求。传统带内部机构的三瓣模脱模工序繁琐,需先拆解端部连接机构、收回内部涨紧装置,再逐瓣分离抽出模具,单根电杆脱模耗时可达2~4小时,且易出现制品损伤,综合成品率不足80%;同时模具拆装时间长、单模生产周期久,难以匹配电网工程大批量、短周期的供货需求。
7、此外,现有缠绕工艺针对锥形电杆的铺层设计缺乏精准的载荷匹配,大多采用等壁厚或简单变壁厚设计,大头端抗弯矩区域刚度冗余不足,小头端材料浪费严重,无法实现低挠度与轻量化的最优平衡。现有技术中尚未出现既能实现电杆高刚度低挠度、又能配套简易模具与高效脱模工艺的完善方案,行业内亟需开发一种兼具优异力学性能、简单模具结构、高效量产能力的复合材料电杆成型技术,以突破当前的产业发展瓶颈。
技术实现思路
1、针对现有技术的上述缺陷,本发明的核心目的在于提供一种低挠度复合材料电杆及其成型工艺,从产品结构、模具设计、成型工艺三个维度进行系统性创新,解决以下技术问题:
2、1、解决现有锥形复合材料电杆刚度不足、挠度大,强风工况下变形超标的技术问题,实现额定载荷下挠跨比≤7/100的低挠度特性;
3、2、解决内置加强筋难以一体化成型、界面结合强度低的问题,实现贯穿式加强筋与杆体的完全融合;
4、3、突破“分瓣模必须内部支撑”的行业技术偏见,解决传统分瓣模具结构复杂、内部机构占用空间、制造成本高的问题,打造无中心连接、无内部机构的极简三瓣式芯模;
5、4、解决大锥度复合材料电杆脱模困难、脱模效率低、成品率低的问题,利用固化收缩特性实现自然松脱与快速脱模;
6、5、实现产品力学性能与生产效率的同步提升,形成可规模化推广的成熟工艺方案,满足电网与通信工程的高标准应用需求。
7、为实现上述发明目的,本发明通过以下技术方案予以实现:
8、(一)低挠度复合材料电杆结构
9、本发明所述的低挠度复合材料电杆为整体式锥形回转体结构,大头端直径大于小头端,锥度范围为1:75~1:40,杆体由内至外依次包括内衬层、结构增强层与外保护层,杆体内部设有一体式三叉(y型)贯穿加强筋,所述加强筋与杆体壁通过树脂基体一体固化成型,无拼接界面与二次粘接界面。
10、为量化低挠度设计原理,基于悬臂梁弯曲力学模型,杆体顶端挠度可由下式计算:
11、
12、式中:为杆体顶端挠度,单位mm;为电杆有效长度,单位mm;为距离根端截面处的弯矩值,单位n・mm;e为复合材料结构层的纵向弹性模量,单位mpa;为距离根端截面处的等效截面惯性矩,单位mm4。
13、对于中空锥形杆体,其管壁截面惯性矩为:
14、
15、式中:为截面处的杆体外径,单位mm;为截面处的结构层壁厚,单位mm。
16、内置三叉加强筋的组合截面惯性矩基于平行移轴公式计算:
17、
18、式中:为单根筋翼对自身形心轴的惯性矩,单位mm4;为单根筋翼的截面面积,单位mm²;为筋翼形心到杆体中心轴的距离,单位mm。
19、杆体总等效截面惯性矩为。在相同弯矩载荷下,加强筋可使截面惯性矩提升40%以上,从而显著降低顶端挠度,实现挠跨比≤1/150的设计目标。
20、进一步地,所述内衬层由玻璃纤维表面毡或短切纤维毡浸渍树脂缠绕而成,厚度为0.5~2mm,树脂质量含量为60%~70%;内衬层致密度高,可阻隔外界水汽、盐碱介质的渗透,提升杆体内壁的耐腐蚀性能。
21、所述结构增强层由连续增强纤维浸渍树脂按设计角度缠绕成型,采用梯度壁厚设计,大头端壁厚为8~25mm,小头端壁厚为4~12mm,壁厚沿轴向线性过渡,与杆体弯矩分布规律精准匹配。对于承受均布风载的悬臂电杆,弯矩沿轴向分布规律为,其中为均布风载线密度;本发明采用线性梯度壁厚设计,壁厚沿轴向的变化规律为:
22、
23、式中:为小头端结构层壁厚,单位mm;为大头端结构层壁厚,单位mm。该设计使杆体各截面抗弯承载力与弯矩分布正相关,在满足刚度要求的前提下实现材料用量最优。
24、增强纤维可选用无碱玻璃纤维、碳纤维、玄武岩纤维中的一种或多种混合。铺层角度体系包括0°纵向铺层、±45°斜向铺层与90°环向铺层,其中0°纵向铺层占总铺层的40%~60%,主要承担抗弯载荷,提升杆体纵向刚度;±45°斜向铺层占比为25%~40%,主要承担剪切与扭转载荷,提升抗冲击性能;90°环向铺层占比为10%~20%,主要承担径向载荷,提升杆体抗扁压能力与箍紧效果。通过多角度铺层的组合优化,实现杆体力学性能的最优配置。
25、所述外保护层由耐候性树脂基体添加紫外线吸收剂、抗氧剂制成,厚度为0.3~1mm,可有效抵御户外紫外线老化与湿热老化,保证杆体30年使用寿命内力学性能保留率不低于80%。
26、所述一体式三叉加强筋的横截面呈y型,三个筋翼沿周向均匀分布,相邻筋翼夹角互为120°;加强筋沿电杆轴向全程贯通,筋翼端部与杆体内壁完全融合为一体。加强筋采用与杆体结构层同种树脂体系的纤维增强复合材料制备,保证界面相容性与结合强度;加强筋的截面面积沿轴向从大头端向小头端线性递减,与电杆轴向弯矩分布规律匹配,在最大化提升杆体刚度的同时实现轻量化设计。
27、经力学验证,该结构电杆在标准额定弯矩载荷下,杆体顶端挠度与杆长的比值不大于7/100,显著优于电力行业标准要求的13/100,具备优异的低挠度特性与抗台风能力。
28、(二)三瓣式成型芯模结构
29、用于成型上述复合材料电杆的三瓣式芯模,由三个沿轴向均匀分割的独立扇形瓣体拼合构成;三个瓣体相互之间无中心连接轴、无拉杆、无内部涨紧机构、无内部连接骨架,仅通过拼合面紧密贴合形成完整的锥形回转型腔体。芯模整体呈锥形,外表面为电杆成型型腔面,芯模两端仅通过外部夹持机构实现定位、夹紧与旋转驱动。
30、本发明芯模的稳定缠绕依赖“双力约束平衡机制”,其力学平衡条件如下:缠绕过程中,纤维束对芯模施加的环向箍紧合力为:
31、
32、式中:为同时缠绕的纤维束总数;为单束纤维的缠绕张力,单位n;为纤维缠绕角,单位°。
33、环向箍紧力作用于锥形瓣体表面,会产生使瓣体沿轴向滑移的分力:
34、
35、式中:为芯模锥度的半锥角,单位°。
36、端部夹持卡盘提供的夹持力通过接触面产生静摩擦力,用于平衡轴向滑移分力:
37、
38、式中:为卡盘与芯模止口的静摩擦系数。
39、稳定缠绕的力学条件为,其中k为安全系数,取值1.5~2.0。通过匹配夹持力与缠绕张力,可在无内部支撑的条件下实现三瓣体的稳定回转,这是本发明克服“分瓣模必须内部支撑”技术偏见的核心力学依据。
40、进一步地,每个所述扇形瓣体的圆心角为120°,三个瓣体拼合后形成完整的360°锥形筒体;瓣体的拼合面为沿轴向的直面或1°~3°的小角度斜面,拼合面设置阶梯状止口密封结构,拼合后无径向台阶、无倒扣结构,确保固化后瓣体可沿径向自然松脱,无卡滞阻力,同时可防止树脂向内渗漏。拼合面经精密加工,平面度≤0.05mm,拼合后缝隙≤0.03mm,避免成型后杆体内壁出现明显合模痕。
41、所述瓣体为中空薄壁加强结构,内侧为光滑加强曲面并设有轴向加强筋条,保证瓣体自身刚度,防止缠绕过程中发生变形;瓣体外侧为高精度抛光的型腔面,表面粗糙度ra≤0.8μm,保证制品内壁光洁度。型腔面上设有三条沿轴向贯通的浅筋位槽,三条筋位槽沿周向120°均匀分布,位置与三叉加强筋的三个筋翼一一对应,用于预装与定位轴向加强筋;筋位槽的深度为加强筋厚度的1/3~1/2,宽度与加强筋筋翼宽度匹配,确保加强筋安装后部分嵌入槽内定位,部分突出于型腔面,可与后续缠绕的结构层充分浸润融合。
42、三个瓣体的轴向长度一致,两端端面平齐,两端外圆设有环形定位止口与夹持法兰,法兰上设置脱模拉出固定蝶孔,用于与外部夹持卡盘配合实现周向定位与同步夹紧,同时适配脱模工装连接;定位止口的同轴度≤0.1mm,保证芯模旋转时的径向跳动满足缠绕精度要求。瓣体可采用铝合金、铸钢或玻璃钢材质制备,表面经硬质阳极氧化或镀铬处理,具备高硬度、高光洁度与优异的脱模性能。
43、本芯模的核心创新在于彻底取消内部所有连接与支撑机构,仅依靠两端外部夹持力与缠绕过程中的纤维张力维持整体形态,既大幅简化了模具结构、降低制造成本,又完全释放了芯模内部空间,为内置一体式加强筋提供了安装条件,同时从根源上消除了内部机构对制品内壁的成型影响。
44、脱模过程的“锥面收缩分力原理”可通过力学分解说明:树脂固化体积收缩率为,固化后电杆内壁对芯模产生的均匀径向抱紧压强为p,单位长度抱紧力的法向合力作用于锥面,可分解为径向分力与轴向分力:
45、
46、径向分力推动三个瓣体向中心收缩,使瓣体外表面与电杆内壁自动分离,形成1~2mm的脱模间隙,无需额外缩径机构即可实现自然松脱。
47、(三)复合材料电杆缠绕成型工艺
48、基于上述三瓣式芯模的低挠度复合材料电杆缠绕成型工艺,具体包括以下步骤:
49、步骤1:模具预处理与拼合
50、将三个扇形瓣体的型腔面与拼合面用有机溶剂清理干净,去除油污、残留树脂与杂质;待溶剂挥发后,均匀喷涂1~2遍半永久性脱模剂,每遍间隔10~20min,喷涂后常温晾干20~40min备用。将晾干后的三个瓣体在组装工装上沿周向对齐拼合,通过阶梯止口精准定位,调整各瓣体的轴向位置,保证两端端面平齐,端面错位量≤0.5mm;拼合后检查拼合面缝隙,确保全轴向缝隙均≤0.03mm,形成完整的锥形芯模。
51、步骤2:加强筋预装
52、将预制完成的一体式三叉加强筋沿轴向从芯模大头端缓慢套入,使三个筋翼分别嵌入型腔面对应的筋位槽内;套入过程中保持加强筋与芯模同轴,避免刮蹭型腔面的脱模剂;调整加强筋轴向位置,使其两端超出芯模端面30~80mm,采用耐高温胶带在两端进行临时固定,防止缠绕过程中发生轴向窜动或周向移位,并在筋翼与槽体结合处填充树脂基防扭转填充料,增强界面结合力。
53、步骤3:芯模装夹定位
54、将拼合好的芯模吊装至数控缠绕机的两主轴工位,调整芯模同轴度,使全轴径向跳动≤0.2mm;然后启动两端的专用夹持卡盘,对芯模两端的定位止口与法兰进行同步夹持固定;夹持卡盘采用三爪自定心结构或环形抱夹结构,大头端夹持力设置为5~15kn,小头端夹持力设置为3~10kn,确保三瓣体在旋转过程中无相对转动、无径向分离,保持整体紧密贴合状态。
55、步骤4:内衬层缠绕
56、启动缠绕机,设置芯模转速为5~15r/min,采用环向缠绕方式制备内衬层;纤维预先浸渍配制好的树脂胶液,胶液粘度控制在200~500mpa・s(25℃),保证树脂充分浸润纤维并紧密贴合型腔面;缠绕张力控制为3~8n/束,避免张力过大导致内衬层变薄。内衬层缠绕至设计厚度后停止缠绕,室温下凝胶30~60min,使树脂达到b阶状态,避免后续结构层缠绕时内衬层被挤压移位。
57、步骤5:结构增强层缠绕
58、内衬层凝胶后,进行结构增强层缠绕;根据电杆受力分析结果预设铺层程序,采用多轴联动缠绕机进行螺旋缠绕与环向缠绕结合,按设计顺序依次铺放0°纵向层、±45°斜向层与90°环向层。缠绕过程中,采用梯度张力控制策略,内层缠绕张力为10~15n/束,外层逐步提升至20~30n/束,补偿固化收缩应力;根据芯模直径变化动态调整纱车进给速度,保证各铺层的缠绕角度偏差≤±1°,同时实现大头端与小头端的铺层厚度按设计梯度分布。缠绕过程中,纤维张力沿周向对芯模施加均匀的箍紧力,且箍紧力随铺层数增加逐步增大,该箍紧力与两端卡盘的夹持力共同形成稳定的空间约束体系,使三个独立瓣体在高速旋转下始终保持紧密贴合的整体形态,完全无需内部支撑机构。
59、步骤6:固化成型
60、结构层缠绕完成后,可在杆体最外层缠绕一层剥离布,然后将带制品的芯模整体送入固化炉,按照预设的温度-时间曲线进行加热固化;固化工艺曲线可根据树脂体系调整,典型环氧树脂固化曲线为:以1~2℃/min的速率升温至80℃,保温2h初步定型;再以1℃/min升温至120℃,保温4h完全固化;保温结束后随炉冷却至40℃以下出炉。固化过程中,芯模可放置在旋转支架上,以0.5~2r/min的速度低速旋转,避免树脂因重力流挂导致的壁厚不均与缺胶缺陷,保证杆体壁厚均匀性。对于常温固化树脂体系,缠绕完成后可在室温环境下静置固化,无需进炉,进一步降低生产能耗;对于厚壁制品,可采用蒸汽内固化方式提升固化均匀性。
61、步骤7:脱模作业
62、固化出炉并冷却至室温后,将芯模装夹至脱模工位,同步解除两端夹持卡盘的夹紧力;由于树脂固化过程中存在体积收缩,电杆内壁对芯模产生径向抱紧力,在锥面的分力作用下,三个扇形瓣体自动沿径向向内松脱,与电杆内壁自然分离,形成1~2mm的间隙。随后采用牵引工装连接端部法兰的脱模蝶孔,将三个瓣体分别从电杆的两端轴向抽出,即完成脱模;脱模过程无需缩径操作、无需拆解任何内部机构,三个瓣体独立抽出,互不干涉。对于超长或大口径电杆,可采用机械辅助脱模小车提升作业效率与安全性。
63、步骤8:后处理与检验
64、脱模后的电杆进行两端飞边切割、表面打磨修整,保证端面平整、外观光滑;然后按照对应行业标准进行尺寸偏差、外观质量、力学性能、耐腐蚀性能等项目的检验,合格后即为成品低挠度复合材料电杆。
65、本发明通过产品结构、模具设计与成型工艺的协同创新,取得了多项显著的技术进步,具体有益效果如下:
66、1、力学性能大幅提升,低挠度特性行业领先
67、本发明采用一体式三叉贯穿加强筋与梯度优化铺层相结合的结构设计,加强筋与杆体一体固化无界面缺陷,可使杆体截面惯性矩提升40%以上,显著提升杆体纵向抗弯刚度;配合按弯矩分布设计的梯度壁厚,实现了强度与刚度的精准匹配。在同等杆体重量下,本发明电杆的整体抗弯强度比常规复合材料电杆提升30%以上,额定载荷下顶端挠度降低40%以上,挠跨比≤1/150,远优于行业标准要求,具备优异的抗台风与抗变形能力,可满足沿海强风区域、高覆冰区域的高标准使用要求。
68、2、模具结构极简,制造成本与维护难度显著降低
69、本发明的三瓣式芯模彻底取消了中心轴、拉杆、涨紧机构、内部骨架等所有复杂内部构件,仅由三个独立瓣体构成,模具零部件数量减少70%以上,制造成本降低50%以上;同时模具无易损的内部运动机构,使用寿命长,日常维护仅需清理拼合面与型腔面,维护成本下降60%以上,大幅降低了企业的设备投入与运维成本。方案突破了行业“分瓣模必须内部支撑”的技术偏见,具备突出的实质性创新。
70、3、脱模便捷高效,成品率与生产效率大幅提升
71、本发明利用树脂固化收缩特性与锥面配合原理,固化后瓣体自然松脱,可直接轴向抽出脱模,无需拆解内部机构、无需强制缩径,单根电杆脱模时间从传统的2~4小时缩短至15~30分钟,脱模效率提升5倍以上;同时脱模过程无强制外力作用,避免了制品内壁刮伤、开裂等缺陷,产品成品率可从传统的80%左右提升至98%以上,非常适合规模化量产。
72、4、内壁成型质量高,结构整体性强
73、本发明芯模无内部机构干扰,型腔面为连续光滑曲面,拼合缝隙极小且设置密封止口,成型后电杆内壁无明显合模台阶、无机构痕迹,内壁粗糙度ra≤3.2μm,力学均匀性好;同时可实现一体式三叉加强筋的内置成型,加强筋与杆体完全融合,无拼接、粘贴界面,整体结构连续性远优于传统拼接杆或后粘加强筋的方案,长期使用耐久性更强。
74、5、工艺兼容性强,产业应用价值突出
75、本工艺可适配环氧树脂、聚氨酯树脂、不饱和聚酯树脂、乙烯基酯树脂等多种树脂体系,兼容玻璃纤维、碳纤维、玄武岩纤维等多种增强纤维,可生产锥度1:75~1:40、长度6~30米的各类锥形复合材料电杆、通信杆与照明杆;同时该三瓣模成型原理也可推广应用于其他大锥度、大口径复合材料回转体制品的成型。产品轻量化可降低运输碳排放,长寿命可减少全生命周期资源消耗,符合绿色低碳发展导向,适配国家智能电网、防灾减灾等重大工程需求,具备广泛的工业应用价值与推广前景。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com