
罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管的制作方法
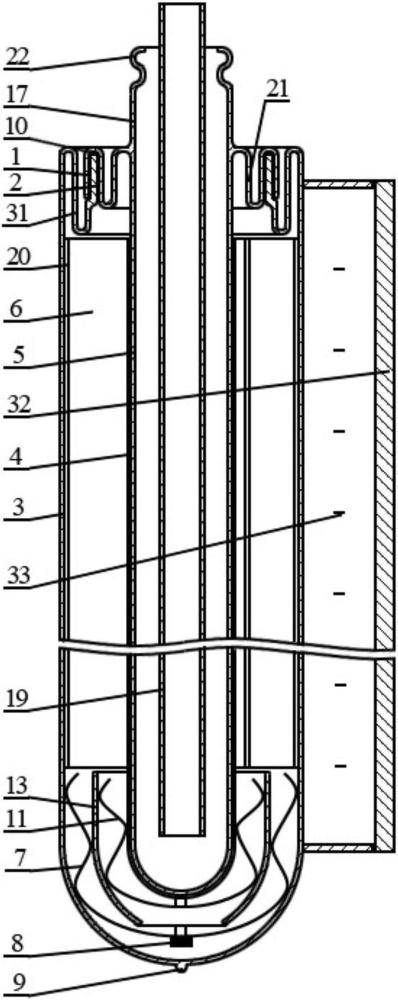
本发明属于太阳能应用,特别涉及一种罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管。
背景技术:
1、在太阳能应用技术领域,高硼硅玻璃或石英玻璃和金属封接的技术,已经广泛应用于太阳能集热管制造领域中,并成为中高温太阳能金属承压集热管的关键技术。对于中高温太阳能金属承压集热管中的高硼硅玻璃或石英玻璃,和金属管密封封接至关重要。其技术不仅要保证中高温太阳能金属承压集热管有一定的真空度,同时,还要满足昼夜温差变化大而产生的热胀冷缩的质量要求。而高硼硅玻璃或石英玻璃和金属的封接是异种材料之间的封接,由于它们的材料物理性能差异很大,使它们的连接存在很多困难,使得连接方法也非常有限。
2、中高温太阳能金属承压集热管,由带有选择性吸收涂层的金属端盖中央管,和外层高硼硅玻璃或石英玻璃套管组成,是太阳能集热系统的核心组件,其可靠性和光学性能很大程度上决定了整个集热系统的效率。为了保护选择性吸收涂层和降低中高温太阳能金属承压集热管热损,需要将中央管和高硼硅玻璃或石英玻璃套管之间抽真空,并且中高温太阳能金属承压集热管使用寿命要求长达20年之久,这就对高硼硅玻璃或石英玻璃金属封接质量提出了很高的要求。
3、中高温太阳能金属承压集热管的结构是中间一根镀有选择性吸收涂层的金属管,和套于金属管外部与金属管同心的高硼硅玻璃或石英玻璃管构成,由于金属管和高硼硅玻璃或石英玻璃管的热膨胀系数差别很大,二者之间需要专用的膨胀节来缓冲由于温度产生的形变量,波纹膨胀节的一端通过法兰环与金属管焊接,另一端通过法兰环与一端和高硼硅玻璃或石英玻璃封接在一起的金属环焊接。
4、传统高硼硅玻璃或石英玻璃与金属封接工艺采用火焰封接的方法,该方法一般要求金属与高硼硅玻璃或石英玻璃膨胀系数非常匹配(误差小于6%),封接工艺难度较大;火焰封接的另一条路线是采用膨胀系数非匹配的高硼硅玻璃或石英玻璃和金属,但金属需减薄至0.1mm以下才能释放封接应力,这种封接方法由于金属厚度太薄,会导致封接件机械强度大大降低,可靠性尚需进一步验证。
5、除了火焰封接方法,专利cn1262248a提出了一种高硼硅玻璃或石英玻璃金属热压封接工艺,即利用固态焊接的热压封方法将高硼硅玻璃或石英玻璃和金属封接在一起,达到真空气密的要求。其特征在于焊接是在加热加压的条件下进行的,焊接温度一般为焊料熔点的0.7-0.9倍。该方法于低使用的焊料主要是铅,最高使用温度低于200℃,所以铅热压封接的真空金属承压集热管只能应用于中温光热利用领域。热压封接技术后期尝试了铝作为焊料,但封接后残余应力较大,成品率比较低。
6、如实用新型名称:玻璃金属封接部件及太阳能真空集热管,申请号cn201720314163.6,授权公告号cn206648325u,授权公告日20171117
7、本实用新型公开了属于玻璃与金属技术领域的一种太阳能真空集热管玻璃金属封接结构。所述封接法采用热熔封技术,金属环一端嵌在玻璃管内并与玻璃管同心,玻璃管和金属环的膨胀系数相似,直接热熔封。为了使玻璃管和金属环能够成功封接,本实用新型采用热熔封技术,要求二者的膨胀系数相近。
8、为了使玻璃金属的膨胀系数相近,金属环采用膨胀系数范围在4.0~5.5×10⁻⁶mm/℃的科瓦合金,其主要成分为镍钴铁;玻璃管采用膨胀系数范围在3.3~5.5×10-6mm/℃的硼硅玻璃。
9、所述封接结构在可以保证封接强度和耐冷热冲击的前提下,大幅降低生产成本。然而,事实证明上述专利并不能良好解决二者因膨胀系数不一致所产生的应力问题。
10、如发明名称:真空集热管玻璃—金属封接工艺,申请号cn00103482.0,授权公告号cn1132798c,授权公告日20031231。
11、本发明涉及一种真空集热管玻璃—金属封接工艺,包括步骤:(1)将要封接的金属可伐与玻璃定位接触;(2)对金属可伐施加高频电磁波,使可伐升温,并使玻璃软化或熔化而与金属可伐熔接;(3)冷却,使玻璃凝固,完成金属可伐与玻璃的封接。和现有技术相比,本发明工艺简单,能耗小,成本低,所制成的集热管使用寿命长。所用玻璃粉为脆性玻璃,膨胀系数与高硼硅玻璃相差较大,极易裂纹漏真空。
12、如发明名称:一种线聚焦太阳能真空集热管,申请号cn200610138447.0,授权公告号cn101187504b,授权公告日20110316
13、本发明涉及一种线聚焦太阳能真空集热管,由金属内管、玻璃外管、玻璃截管、玻璃封接端、铁镍可伐合金环、内卸载装置波纹管、金属凹型端盖、管接件、耐高温热吸收涂层、排气管、玻璃封接料组成,其特征在于:所述线聚焦太阳能真空集热管的玻璃封接端设置在玻璃截管一端;玻璃封接端内封接面与铁镍可伐合金环实施低熔微晶玻璃熔封接,成为一个连接组件;玻璃截管与玻璃外管熔封接;铁镍可伐合金环和金属凹型端盖焊接;铁镍可伐合金环和内卸载装置波纹管焊接;内卸载装置波纹管通过管接件和金属内管氩弧焊接;外接口和金属内管氩弧焊接。经改进的玻璃截管组件、玻璃封接端面加工新工艺、两边设置的内卸载装置以及优化的结构设计,有助于提高线聚焦太阳能真空集热管的连接强度,提高真空集热管可靠性,有利于使用现有太阳能真空集热管生产技术和加工设备,重点解决了太阳能真空集热管玻璃金属封接以及装配结构和工艺优化。本发明广泛适用于槽式太阳能热发电、太阳能空调制冷、太阳能海水淡化等太阳能中高温集热装置。所用玻璃封接端内封接面与铁镍可伐合金环实施低熔微晶玻璃熔封接,成为一个连接组件;膨胀系数与高硼硅玻璃相差较大,极易裂纹漏真空。
14、如发明名称:一种中温太阳能真空集热管玻璃金属封接方法,申请号cn201510672728.3,授权公告号cn105254191b,授权公告日20171226
15、本发明公开了属于玻璃与金属封接技术领域的一种中温太阳能真空集热管玻璃金属封接方法。所述封接方法采用在室温至450℃温度区间膨胀系数相差不超过15%的可伐合金和玻璃管,利用膨胀系数介于二者之间的玻璃粉作为过渡材料,实现玻璃与金属的密封封接。所述封接方法具有较高的机械强度和可靠性,且操作方式简单,可实现可伐与玻璃批量化封接;成本低廉,适用于中温太阳能真空集热管领域。此专利所用玻璃粉作为过渡材料,玻璃封接端的封接面与铁镍可伐合金环实施低熔微晶玻璃熔封接,成为一个连接组件;膨胀系数与高硼硅玻璃相差较大,极易裂纹漏真空。
16、如发明名称:一种玻璃和金属真空钎焊工艺,申请号cn200910234678.5,授权公告号cn101708964b,授权公告日2011.08.17
17、本发明涉及一种玻璃和金属真空钎焊工艺,该工艺制作简单,成本低,具有良好的经济效果。本发明的技术方案是:一种玻璃和金属真空钎焊工艺,该工艺包括以下步骤:1)将玻璃和金属工件进行表面处理;2)将处理好的焊接工件安放到真空钎焊炉中,抽真空加热,进行真空钎焊;其特征是,上述步骤1)中包括:对玻璃表面进行粗化和清洁处理,对金属工件进行表面净化和光洁度处理;对玻璃表面进行化学电镀处理。步骤1.2)对玻璃表面进行化学电镀处理,将玻璃工件表面镀上一层均匀的铜。 将处理好的焊接工件进行组装,然后放在真空钎焊炉中,抽真空,加热进行真空钎焊:i.将钎料预置在玻璃和金属的焊接界面中。而将玻璃工件表面镀上一层均匀的铜难度极大,且因金属玻璃膨胀系数不同耐久性、可靠性较差。
18、另外市场上还存在一种采用多节高硼硅玻璃或石英玻璃过渡的方法来实现高硼硅玻璃或石英玻璃与金属的封接,金属材料一般为可伐金属,第一节高硼硅玻璃或石英玻璃与可伐匹配封接,剩余高硼硅玻璃或石英玻璃膨胀系数依次降低,经过三节过渡后最终与硬质高硼硅玻璃或石英玻璃封接。该封接方法工艺相对比较复杂,且过渡玻璃供货稀缺,成本较高。
19、本发明正是在上述的技术背景下,为了实现低成本、制作简单、高可靠性进行玻璃金属封接研究产生的。利用本发明可以解决高硼硅玻璃或石英玻璃和金属焊接接头的质量问题,制作简单,成本低,可以获得很好的经济效益。
20、本发明可使用的金属熔点如下:
21、(1).100%的镁的熔点是:650℃
22、(2).100%的铝的熔点是:660.452℃
23、(3).在65%铝,35%镁的可伐合金的熔点是:500℃
24、(4).在65%镁,35%铝的可伐合金的熔点是:437℃
25、(5).镁的含量从0-35%,熔点从660.452℃线性下降到500℃
26、(6).镁的含量从35%-65%熔点在:500℃-437℃之间有一定的变化.
27、(7).).镁的含量从65%-100%,熔点从437℃线性上升到650℃
28、铅:熔点327.46℃ 锌:熔点419.5℃ 铜:熔点1083℃ 铁:熔点1535℃
技术实现思路
1、本发明解决其技术问题所采用的技术方案是:
2、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,包括外罩玻璃管、金属端盖、金属钎焊剂、内金属集热管、消气剂、支撑定位金属弹卡,其特征是:内金属集热管为一端封头,另一端开口的单通金属承压管,单通金属管外表面复合有吸热膜,内金属集热管的封闭端头,包括单通金属承压集热管的焊接封闭端头,或金属管赶制封口焊接封闭的管头。或单通金属承压集热管同心环形焊接对接一端封闭、另一端开口的金属低尾耗保温管头,或为玻璃管头螺纹与内金属集热管封头端螺纹旋接的低尾耗管头。
3、内金属集热管的制造材料为耐腐蚀、耐高温、高强度金属材料,包括铜、碳钢、不锈钢。
4、内金属集热管结构依次为,内金属承压管外壁、吸热膜。或内金属承压管外壁、金属反射膜、吸热膜。内金属集热管和套于内金属集热管外部,一端开口,另一端玻璃焊接封闭的高硼硅外罩玻璃管或石英外罩玻璃管,通过设置有消气剂的支撑定位金属弹卡,定位安装于外罩玻璃管尾端封头内。外罩玻璃管口通过钎焊金属垫,与金属端盖钎焊密封连接,金属端盖开孔边沿,与内金属集热管金属焊接密封连接封闭。
5、金属端盖为设有环形凹槽的薄壁金属端盖,其上设有让内金属集热管插装的孔洞或管口。环形凹槽薄壁金属端盖的制造材料为耐腐蚀、耐高温、高强度金属材料,如不锈钢。环形凹槽薄壁金属端盖通过机床加工成型,或环形凹槽薄壁金属端盖通过机床加工辅以金属焊接成型,或环形凹槽薄壁金属端盖通过金属立体打印加工成型。
6、环形凹槽薄壁金属端盖的内孔沿,与内金属集热管环形焊接封闭。
7、玻璃金属钎焊封接的金属环形凹槽的槽壁,为一侧设有与高硼硅外罩玻璃管或石英外罩玻璃管螺纹管头对应配套的螺纹,另一侧为环形光滑槽壁,形成环形凹槽单侧螺纹金属端盖或金属环形凹槽的槽壁,为两侧设有与高硼硅外罩玻璃管或石英外罩玻璃管螺纹管头对应配套的螺纹,形成环形凹槽两侧螺纹金属端盖。或金属环形凹槽的两侧环形槽壁,为环形光滑槽壁,形成环形凹槽薄壁金属端盖。或金属环形凹槽的两侧环形槽壁之一侧为环形波纹槽壁,另一侧为环形光滑槽壁,形成环形单侧波纹凹槽金属端盖。或金属环形凹槽的两侧环形槽壁均为环形波纹槽壁,形成环形两侧波纹凹槽金属端盖。
8、环形凹槽薄壁金属端盖的凹槽底部,置有熔点低于高硼硅玻璃或石英外罩玻璃管软化温度,和环形凹槽薄壁金属端盖软化温度的钎焊金属密封垫。钎焊金属的熔点温度,高于传热介质的运行工作温度,低于高硼硅外罩玻璃管或石英外罩玻璃管,和环形凹槽薄壁金属端盖的软化温度。环形凹槽薄壁金属端盖内的钎焊金属,为加热到设定温度,能够实现液化的金属,低熔点可伐钎焊金属包括铝或铝合金、锌或锌合金,以及熔点温度在720℃以下,与环形凹槽薄壁金属端盖及高硼硅玻璃或石英外罩玻璃管头,有良好浸润特性的可伐金属及合金。高硼硅外罩玻璃管或石英外罩玻璃管开口管头上所设有的密封连接玻璃螺纹,钎焊金属密封垫与环形凹槽薄壁金属端盖,通过加热熔化后旋紧钎焊熔封,环形凹槽薄壁金属端盖通过电磁涡流加热器加热、或通电加热、或通过电热器加热钎焊。
9、当用环形凹槽薄壁金属端盖与可伐钎焊金属,通过高硼硅外罩玻璃管或石英外罩玻璃管螺纹管口的玻璃螺纹结合到一起之后加热,当温度升到可伐钎焊金属熔化再旋紧的时候,可伐钎焊金属与环形凹槽薄壁金属端盖,和高硼硅外罩玻璃管或石英外罩玻璃管管口玻璃螺纹之间,就会相互浸润渗透,互融连接成为一体。在系统正常工作温度下,环形凹槽薄壁金属端盖凹槽的螺纹或波纹,复合在薄壁金属环形凹槽上,薄壁金属环形凹槽上的螺纹或波纹,可以很好的吸收可伐钎焊金属,和高硼硅外罩玻璃管或石英外罩玻璃管螺纹管口有限的热胀冷缩,长期实现环形凹槽薄壁金属端盖,通过可伐钎焊金属和高硼硅外罩玻璃管或石英外罩玻璃管的良好封接。可伐钎焊金属如铝,在与环形凹槽薄壁金属端盖、高硼硅外罩玻璃管或石英外罩玻璃管螺纹管口钎焊的过程中,其钎焊熔封温度为720℃以下,在此温度下,环形凹槽薄壁金属端盖、铝及高硼硅外罩玻璃管或石英外罩玻璃管在相应的温度下,释放自身所溶解的气体,钎焊外边沿的铝和空气中的氧产生氧化反应,形成三氧化二铝。
10、如在电热钎焊过程中,铝导电迅速发热变为液态铝,而与金属端盖铝钎焊的高硼硅外罩玻璃管或石英外罩玻璃管软化温度(高硼硅玻璃开始软化约821℃)。而高硼硅外罩玻璃管或石英外罩玻璃管在720℃时,高硼硅外罩玻璃管或石英外罩玻璃管的主要成分si02和al产生化学反应:4a1+3si02=2a1203+3si,即此时高硼硅外罩玻璃管或石英外罩玻璃管,与铝的界面可因发生化学反应而牢固结合。同时,钎焊在720℃时,不锈钢金属端盖并未软化,(不锈钢1cr18ni9ti的最高使用温度是870℃),满足高硼硅外罩玻璃管或石英外罩玻璃管和金属钎焊的工艺要求。不锈钢金属端盖的金属氧化层表面和铝产生化学反应,即此时不锈钢金属端盖与铝的界面也因发生化学反应而牢固结合。通过金属端盖变形,吸收铝或铝合金、锌或锌合金钎焊料因热胀冷缩产生的应力,保证不锈钢金属端盖与高硼硅外罩玻璃管或石英外罩玻璃管之间的钎焊质量。由于金属端盖闭环金属凹槽截面为“u”形设计,且较深,使与其对应的闭环铝或铝合金、锌或锌合金钎焊连接密封层较长,使得铝或铝合金、锌或锌合金与高硼硅外罩玻璃管或石英外罩玻璃管和金属端盖钎焊强度高,气密密封性能好。
11、高硼硅外罩玻璃管或石英外罩玻璃管为常规外罩玻璃管,或在高硼硅外罩玻璃管或石英外罩玻璃管的管壁上设置阳光增透膜,阳光增透膜复合在高硼硅外罩玻璃管或石英外罩玻璃管的外表面上。或阳光增透膜复合在高硼硅外罩玻璃管或石英外罩玻璃管的内表面上。或阳光增透膜复合在高硼硅外罩玻璃管或石英外罩玻璃管的内、外表面上。
12、外罩高硼硅玻璃或石英玻璃管上安装有反射聚光镜面,反射聚光镜面为内置镜面,其为与外罩玻璃管壁复合为一体的金属反射聚光镜面,或为与外罩玻璃管壁贴合在一起可滑动的金属反射聚光镜面。或为高硼硅玻璃或石英玻璃反射聚光镜面。反射聚光镜面的横截面为曲线,反射聚光镜面的聚焦线为表面是吸热膜的单通金属承压集热管。外罩高硼硅玻璃或石英玻璃管的截面为圆,或为椭圆,或为曲线与圆弧线的连接闭合线外罩高硼硅玻璃或石英玻璃管的两端管头截面,均由椭圆,或为曲线与圆弧线连接闭合线渐变为圆。
13、高硼硅外罩玻璃管或石英外罩玻璃管的封头端,或设有玻璃金属钎焊密封导出电极。单通金属承压集热管尾端的电极输出端,通过单通金属承压集热管尾端钎焊密封端盖上的开孔导出,端盖通过钎焊金属垫圈与单通金属承压集热管尾端的玻璃螺纹管嘴钎焊连接密封,单通金属承压集热管通过钎焊电极端盖连接真空泵抽真空后,将电极与电极端盖之间的缝隙金属焊接封闭密封,实现单通金属承压集热管电连接端头封头,与单通金属承压集热管导出电极及金属端盖的电连接,构成金属单通金属承压集热管管口与金属单通金属承压集热管的端头封头及导出电极之间的电回路,通过连接金属单通金属承压集热管管口,和金属单通金属承压集热管尾端的导出电极,可实现单通金属承压集热管的电加热功能。
14、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管管口的内外表面上,为光滑安装连接面,或为设有用于与其它装置连接的螺纹、或卡槽、或法兰的安装连接面。内金属集热管封闭端头,通过支撑弹卡,先支撑在低尾耗外套保温管头的内壁上,低尾耗外套保温管头的外壁,再通过支撑弹卡,支撑在高硼硅外罩玻璃管或石英外罩玻璃管端头的内壁上,形成支撑内金属集热管端头的高热阻弹卡支撑器。通过玻璃排气尾管,对内、外管间的环腔抽真空后玻璃焊接封闭。或通过玻璃金属钎焊密封导出电极,对内、外管间的环腔抽真空后,对玻璃金属钎焊密封导出电极,与金属端盖金属焊接密封。蒸散消气剂,制成罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管。
15、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,包括外罩高硼硅玻璃或石英玻璃管、金属端盖、钎焊金属垫圈、消气剂、支撑弹卡,及通过支撑弹卡支撑,密封套装在外罩高硼硅玻璃或石英玻璃管内的单通金属承压集热管,其特征是:内金属集热管为一端封头,另一端开口的单通金属承压管,单通金属管外表面复合有吸热膜,内金属集热管的封闭端头,包括单通金属承压集热管的焊接封闭端头,或金属管赶制封口焊接封闭的管头。或单通金属承压集热管同心环形焊接对接一端封闭、另一端开口的金属低尾耗保温管头,或为玻璃管头螺纹与内金属集热管封头端螺纹旋接的低尾耗管头。
16、内金属集热管的制造材料为耐腐蚀、耐高温、高强度金属材料,包括铜、碳钢、不锈钢。
17、内金属集热管结构依次为,内金属承压管外壁、吸热膜。或内金属承压管外壁、金属反射膜、吸热膜。内金属集热管和套于内金属集热管外部,一端开口,另一端玻璃焊接封闭的高硼硅外罩玻璃管或石英外罩玻璃管,通过设置有消气剂的支撑定位金属弹卡,定位安装于外罩玻璃管尾端封头内。外罩玻璃管口通过钎焊金属垫,与金属端盖钎焊密封连接,金属端盖开孔边沿,与内金属集热管金属焊接密封连接封闭。
18、金属端盖为设有环形凹槽的薄壁金属端盖,其上设有让内金属集热管插装的孔洞或管口。环形凹槽薄壁金属端盖的制造材料为耐腐蚀、耐高温、高强度金属材料,如不锈钢。环形凹槽薄壁金属端盖通过机床加工成型,或环形凹槽薄壁金属端盖通过机床加工辅以金属焊接成型,或环形凹槽薄壁金属端盖通过金属立体打印加工成型。
19、外罩玻璃管的两端玻璃管头为一端封头,一端开口的单通玻璃管。外罩玻璃管开口端设有玻璃保温管套。
20、玻璃保温管套为与罩玻璃管同轴线套装、至少一层、有适当长度、玻璃管口之间依次玻璃焊接形成的同轴线波纹管套、玻璃管波纹管套开口管头上,设有保温玻璃管套用于与金属端盖钎焊密封连接的外罩玻璃管头。高硼硅玻璃或石英外罩玻璃管头包括平滑管头、波纹管头、螺纹管头。波纹管头为外壁波纹、内壁平滑管头,或波纹管头为外壁平滑、内壁波纹管头,或波纹管头为外壁波纹、内壁波纹管头。或螺纹管头为外壁螺纹、内壁平滑管头,或螺纹管头为内壁螺纹、外壁平滑管头,或管头为外壁螺纹、内壁螺纹管头。
21、将设有适当长度的玻璃管头,一端热熔压制玻璃螺纹,另一端定尺齐头,并对玻璃螺纹管头进行退火。玻璃螺纹管头与另一玻璃管头同轴线套装玻璃焊接,形成至少有一层玻璃管、玻璃管口之间依次玻璃焊接,形成同轴线保温玻璃管套。之后或在透明罩玻璃管管壁上复合增透膜,或在透明罩玻璃管管壁上复合增透膜之后,再加工玻璃罩管。金属承压集热管的开口端或变径缩口、齐头修口。之后,对金属承压集热管的外管壁进行清洁烘干。在金属承压集热管的外管壁上,紧密复合耐高温选择性吸收功能膜层。同轴线保温玻璃管套,将同轴线保温玻璃管套的密封连接玻璃螺纹,与设有钎焊金属密封垫的金属凹槽螺纹端盖金属钎焊连接。
22、玻璃金属钎焊封接的金属环形凹槽的槽壁,为一侧设有与高硼硅外罩玻璃管或石英外罩玻璃管螺纹管头对应配套的螺纹,另一侧为环形光滑槽壁,形成环形凹槽单侧螺纹金属端盖或金属环形凹槽的槽壁,为两侧设有与高硼硅外罩玻璃管或石英外罩玻璃管螺纹管头对应配套的螺纹,形成环形凹槽两侧螺纹金属端盖。或金属环形凹槽的两侧环形槽壁,为环形光滑槽壁,形成环形凹槽薄壁金属端盖。或金属环形凹槽的两侧环形槽壁之一侧为环形波纹槽壁,另一侧为环形光滑槽壁,形成环形单侧波纹凹槽金属端盖。或金属环形凹槽的两侧环形槽壁均为环形波纹槽壁,形成环形两侧波纹凹槽金属端盖。
23、环形凹槽薄壁金属端盖的凹槽底部,置有熔点低于高硼硅玻璃或石英外罩玻璃管软化温度,和环形凹槽薄壁金属端盖软化温度的钎焊金属密封垫。钎焊金属的熔点温度,高于传热介质的运行工作温度,低于高硼硅外罩玻璃管或石英外罩玻璃管,和环形凹槽薄壁金属端盖的软化温度。环形凹槽薄壁金属端盖内的钎焊金属,为加热到设定温度,能够实现液化的金属,低熔点可伐钎焊金属包括铝或铝合金、锌或锌合金,以及熔点温度在720℃以下,与环形凹槽薄壁金属端盖及高硼硅玻璃或石英外罩玻璃管头,有良好浸润特性的可伐金属及合金。高硼硅外罩玻璃管或石英外罩玻璃管开口管头上所设有的密封连接玻璃螺纹,钎焊金属密封垫与环形凹槽薄壁金属端盖,通过加热熔化后旋紧钎焊熔封,环形凹槽薄壁金属端盖通过电磁涡流加热器加热、或通电加热、或通过电热器加热钎焊。
24、当用环形凹槽薄壁金属端盖与可伐钎焊金属,通过高硼硅外罩玻璃管或石英外罩玻璃管螺纹管口的玻璃螺纹结合到一起之后加热,当温度升到可伐钎焊金属熔化再旋紧的时候,可伐钎焊金属与环形凹槽薄壁金属端盖,和高硼硅外罩玻璃管或石英外罩玻璃管管口玻璃螺纹之间,就会相互浸润渗透,互融连接成为一体。在系统正常工作温度下,环形凹槽薄壁金属端盖凹槽的螺纹或波纹,复合在薄壁金属环形凹槽上,薄壁金属环形凹槽上的螺纹或波纹,可以很好的吸收可伐钎焊金属,和高硼硅外罩玻璃管或石英外罩玻璃管螺纹管口有限的热胀冷缩,长期实现环形凹槽薄壁金属端盖,通过可伐钎焊金属和高硼硅外罩玻璃管或石英外罩玻璃管的良好封接。可伐钎焊金属如铝,在与环形凹槽薄壁金属端盖、高硼硅外罩玻璃管或石英外罩玻璃管螺纹管口钎焊的过程中,其钎焊熔封温度为720℃以下,在此温度下,环形凹槽薄壁金属端盖、铝及高硼硅外罩玻璃管或石英外罩玻璃管在相应的温度下,释放自身所溶解的气体,钎焊外边沿的铝和空气中的氧产生氧化反应,形成三氧化二铝。
25、如在电热钎焊过程中,铝导电迅速发热变为液态铝,而与金属端盖铝钎焊的高硼硅外罩玻璃管或石英外罩玻璃管软化温度(高硼硅玻璃开始软化约821℃)。而高硼硅外罩玻璃管或石英外罩玻璃管在720℃时,高硼硅外罩玻璃管或石英外罩玻璃管的主要成分si02和al产生化学反应:4a1+3si02=2a1203+3si,即此时高硼硅外罩玻璃管或石英外罩玻璃管,与铝的界面可因发生化学反应而牢固结合。同时,钎焊在720℃时,不锈钢金属端盖并未软化,(不锈钢1cr18ni9ti的最高使用温度是870℃),满足高硼硅外罩玻璃管或石英外罩玻璃管和金属钎焊的工艺要求。不锈钢金属端盖的金属氧化层表面和铝产生化学反应,即此时不锈钢金属端盖与铝的界面也因发生化学反应而牢固结合。通过金属端盖变形,吸收铝或铝合金、锌或锌合金钎焊料因热胀冷缩产生的应力,保证不锈钢金属端盖与高硼硅外罩玻璃管或石英外罩玻璃管之间的钎焊质量。由于金属端盖闭环金属凹槽截面为“u”形设计,且较深,使与其对应的闭环铝或铝合金、锌或锌合金钎焊连接密封层较长,使得铝或铝合金、锌或锌合金与高硼硅外罩玻璃管或石英外罩玻璃管和金属端盖钎焊强度高,气密密封性能好。环形凹槽薄壁金属端盖的内孔沿,与内金属集热管环形焊接封闭。
26、高硼硅外罩玻璃管或石英外罩玻璃管为常规外罩玻璃管,或在高硼硅外罩玻璃管或石英外罩玻璃管的管壁上设置阳光增透膜,阳光增透膜复合在高硼硅外罩玻璃管或石英外罩玻璃管的外表面上。或阳光增透膜复合在高硼硅外罩玻璃管或石英外罩玻璃管的内表面上。或阳光增透膜复合在高硼硅外罩玻璃管或石英外罩玻璃管的内、外表面上。
27、外罩高硼硅玻璃或石英玻璃管上安装有反射聚光镜面,反射聚光镜面为内置镜面,其为与外罩玻璃管壁复合为一体的金属反射聚光镜面,或为与外罩玻璃管壁贴合在一起可滑动的金属反射聚光镜面。或为高硼硅玻璃或石英玻璃反射聚光镜面。反射聚光镜面的横截面为曲线,反射聚光镜面的聚焦线为表面是吸热膜的单通金属承压集热管。外罩高硼硅玻璃或石英玻璃管的曲面上蒸镀有反射聚光镜面,反射聚光镜面的聚焦线为表面是吸热膜的单通金属承压集热管。外罩高硼硅玻璃或石英玻璃管的截面为圆,或为椭圆,或为曲线与圆弧线的连接闭合线外罩高硼硅玻璃或石英玻璃管的两端管头截面,均由椭圆,或为曲线与圆弧线连接闭合线渐变为圆。
28、高硼硅外罩玻璃管或石英外罩玻璃管的封头端,或设有玻璃金属钎焊密封导出电极。单通金属承压集热管尾端的电极输出端,通过单通金属承压集热管尾端钎焊密封端盖上的开孔导出,端盖通过钎焊金属垫圈,与单通金属承压集热管尾端的玻璃螺纹管嘴钎焊连接密封,单通金属承压集热管通过钎焊电极端盖连接真空泵抽真空后,将电极与电极端盖之间的缝隙金属焊接封闭密封,实现单通金属承压集热管电连接端头封头,与单通金属承压集热管导出电极及金属端盖的电连接,构成金属单通金属承压集热管管口,与金属单通金属承压集热管的端头封头及导出电极之间的电回路,通过连接金属单通金属承压集热管管口,和金属单通金属承压集热管尾端的导出电极,可实现单通金属承压集热管的电加热功能。
29、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管管口的内外表面上,为光滑安装连接面,或为设有用于与其它装置连接的螺纹、或卡槽、或法兰的安装连接面。内金属集热管封闭端头,通过支撑弹卡,先支撑在低尾耗外套保温管头的内壁上,低尾耗外套保温管头的外壁,再通过支撑弹卡,支撑在高硼硅外罩玻璃管或石英外罩玻璃管端头的内壁上,形成支撑内金属集热管端头的高热阻弹卡支撑器。通过玻璃排气尾管,对内、外管间的环腔抽真空后玻璃焊接封闭。或通过玻璃金属钎焊密封导出电极,对内、外管间的环腔抽真空后,对玻璃金属钎焊密封导出电极,与金属端盖金属焊接密封。蒸散消气剂,制成罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管。
30、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,其单通金属承压集热管包括圆管、多棱麻花螺纹管。单通金属承压集热管的外表面为光洁面,或经过腐蚀、压纹、或经过抛丸处理,使其表面粗糙化。
31、单通金属承压集热管依次为内金属承压管外壁和选择性吸收涂层吸热功能膜复合的两层结构。或单通金属承压集热管依次为,内金属承压管外壁、金属反射膜层、和选择性吸收涂层吸热功能膜复合三层结构。单通金属承压集热管的金属反射膜层为通过磁控溅射、或化学反应、或真空蒸镀,在单通金属承压集热管基材外表面上,生成的金属反射膜层。金属反射膜层为单一金属反射膜层,或为一种金属以上的复合金属反射膜层。金属反射膜层包括铜膜层,银膜层,铬膜层,铜、银复合膜层,铜、铬复合膜层。
32、选择性吸收涂层吸热功能膜包括磁控溅射三靶镀膜形成的高温膜系,磁控溅射两靶镀膜的铜钢碳高温膜系,及黑铬高温膜系。
33、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,其耐高温选择性吸收功能膜层复合在基材上,基材的外表面为光洁面,或经过腐蚀、压纹、或经过抛丸处理,使其表面粗糙化。耐高温选择性吸收功能膜层为包括金属管外壁、吸收膜层两层结构,耐高温选择性吸收功能膜层为在中高温金属承压管的外表面,浸在硫酸镍和次磷酸钠溶液中一定时间,使中高温金属承压管表面生成镍磷合金的镀层,然后将物体浸在硝酸中经短时蚀刻后,形成镀层中含磷量在5%-7%之间,蚀刻后的物体表面布满微小坑眼的耐高温选择性吸收功能膜层。或耐高温选择性吸收功能膜层为包括金属管外壁、其它金属材料高反射金属膜层、吸收膜层三层结构,耐高温选择性吸收功能膜层为在金属管外壁外表面,涂覆复合其它金属材料高反射金属膜层,高反射金属过度膜层为通过真空蒸镀、磁控溅射、或化学反应生成的金属膜层。将中高温金属承压管的外表面,浸在硫酸镍和次磷酸钠溶液中一定时间,使中高温金属承压管表面生成镍磷合金的镀层,然后将物体浸在硝酸中经短时蚀刻后,形成镀层中含磷量在5%-7%之间,蚀刻后的物体表面布满微小坑眼的耐高温选择性吸收功能膜层。作为金属管外壁底层的管材为耐腐蚀合金钢管、不锈钢管、铜管。涂覆复合到耐腐蚀合金钢管、不锈钢管上的金属反射膜为铜膜、或银膜。铜管上的金属反射膜为银膜、耐腐蚀合金不锈钢膜的金属反射膜为银膜、耐腐蚀合金不锈钢膜、或铜膜,金属反射膜的材料如能和硫酸镍和次磷酸钠溶液反应,则金属反射膜需要经过钝化处理。
34、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,其一端管头焊接熔封的内集热段金属管的外表面上,复合有选择性吸收涂层吸热功能膜,选择性吸收涂层吸热功能膜依次为金属管基材和有机粘合剂,经干燥和热分解处理后,形成分布有致密微孔碳膜层表层的复合两层结构膜。或选择性吸收涂层吸热功能膜依次为金属管基材、金属反射膜层、和有机粘合剂,经干燥和热分解处理后,形成分布有致密微孔碳膜层表层的复合三层结构膜选择性吸收涂层吸热功能膜,为复合在金属管基材上的金属反射膜层表面上的有机粘合剂,经干馏或烘烤处理后形成的膜层。
35、有机粘合剂,为单一材料制造的流体,或为一种以上复合材料制造的流体,或为固体粉末。固体粉末有机粘合剂,受热后熔化。粘接附着在单通金属承压集热管基材外表面的金属膜层上,经干燥和热分解后,生成的选择性吸收涂层吸热功能膜。选择性吸收涂层吸热功能膜的外表面,为分布有致密微孔结构的碳膜层。
36、耐高温选择性吸收功能膜层复合在基材上,基材的外表面为光洁面,或经过腐蚀、压纹、或经过抛丸处理,使其表面粗糙化。耐高温选择性吸收功能膜层为包括金属管外壁与碳材料吸收膜层复合的两层结构的功能膜层。耐高温选择性吸收功能膜层的结构依次为金属管外壁底层,和经干馏或烘烤处理后形成分布有致密微小坑眼的碳膜层表层。金属管外壁底层为管材,耐高温选择性吸收功能膜层为有机粘合剂经干馏或烘烤处理后形成。或粘合剂与光吸收材料混合形成膜层,经干馏或烘烤烧结生成的外表面分布有致密微小坑眼结构的碳膜层表层。或耐高温选择性吸收功能膜层为包括金属管外壁、其它金属材料高反射金属膜层、与碳材料吸收膜层复合的三层结构的功能膜层。耐高温选择性吸收功能膜层的结构依次为金属管外壁底层,其它金属材料高反射金属过度膜层、和经干馏或烘烤处理后形成分布有致密微小坑眼的碳膜层表层。金属管外壁底层为管材,其它金属材料高反射金属过度膜层为通过真空蒸镀、磁控溅射、或化学反应生成的金属膜层,耐高温选择性吸收功能膜层为有机粘合剂经干馏或烘烤处理后形成。或粘合剂与光吸收材料混合形成膜层,经干馏或烘烤烧结生成的外表面分布有致密微小坑眼结构的复合碳膜层表层。作为金属管外壁底层的管材为耐腐蚀合金钢管、不锈钢管、铜管。涂覆复合到金属管外壁底层钢管上、耐腐蚀合金不锈钢管上的金属反射膜为铜膜、或银膜。铜管上的金属反射膜为银膜。耐高温选择性吸收功能膜层为碳膜层与能够吸收多光谱的金属氧化物复合膜层,涂覆到金属承压管外表面上的有机粘液经干燥处理后,经在负压到真空环境中进行加热干馏或烘烤,最终获得布满微小坑眼表面的牢固碳材料膜层,或复合碳材料膜层。碳膜层为与具有吸收其它光谱的金属纤维的混合物。粘合剂为有机粘合剂、或为树脂、或有机粘液为蛋白质粘液、或为蛋白质粘液与淀粉的混合粘液,或有机粘液为蛋清、或蛋清与谷物粉末的混合剂。粘合剂为蛋清与碳粉末的混合剂,或为蛋清与金属纤维的混合剂,或为蛋清与金属氧化物粉末的混合剂。粘合剂为水玻璃与碳材料的混合剂、或为水玻璃与黑色金属纤维的混合剂,通过喷涂、刷镀、浸没、浸沾覆膜,通过干馏或烘烤成碳膜。
37、碳膜层内,或掺有包括碳纤维,或玻璃纤维,或金属纤维,用于提高碳膜的强度。
38、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,其单通金属承压集热管的开口端为等径、或为缩口变径、或为涨口变径。单通金属承压集热管的开口端,为光滑的管口,或为设有用于密封连接的螺纹、凹槽或金属端盖的管口。罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管的管口上,或设有金属定位管嘴,金属定位管嘴上,设有螺纹,或卡槽。金属定位管嘴上的螺纹,或卡槽上,连接有压力平衡承压密封组件,压力平衡承压密封组件为管或支架的根部,设有螺纹,或卡槽,压力平衡承压密封组件管或支架的顶部,设有吸盘或吸帽,压力平衡承压密封组件的管或支架上,设有进、出液体口。金属定位管嘴上的螺纹,或卡槽,与压力平衡承压密封组件管或支架上的螺纹,或卡槽旋紧栓接,或扣槽卡接。压力平衡承压密封组件上的吸盘或吸帽,于联箱的顶面吸合。或罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管的管口上,设有带螺纹的金属定位管嘴,管尾上设有齿楞。金属定位管嘴上的螺纹通过密封圈,与联箱上的螺纹对应连接,通过管尾上设有的齿楞,将金属定位管嘴上的螺纹与联箱上的螺纹旋紧密封连接。
39、金属承压集热管的开口端,设有用于密封连接的凹槽或法兰。金属承压集热管的管口外壁上,焊接有金属凹槽螺纹端盖,金属凹槽螺纹端盖的凹槽底部,焊接有与金属承压集热管外管壁焊接的法兰,或金属凹槽螺纹端盖凹槽的边沿,设有与金属承压集热管外管壁焊接的法兰。金属凹槽螺纹端盖焊接于金属承压集热管开口端,金属凹槽螺纹端盖的开口朝向尾端,或朝向管口端。玻璃管波纹管套开口,朝向金属承压集热管管口方向,或朝向金属承压集热管管尾方向。
40、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,其高热阻弹卡支撑器,安装在单通金属承压集热管与外罩高硼硅玻璃或石英玻璃管之间,由一段直通透明高硼硅玻璃或石英玻璃管和三个闭环支撑弹卡组成,三个闭环支撑弹卡,分别安装在设于直通透明高硼硅玻璃或石英玻璃管,内外管壁上位于中间和两端的三个环形凹槽内,三个闭环支撑弹卡通过管壁上的三个环形凹槽定位,套装在金属承压直通太阳能单通金属承压集热管与外罩高硼硅玻璃或石英玻璃管之间的透明管支撑上。三个闭环支撑弹卡均通过焊接使自身的内外直径缩小,加热后可使焊接点开焊,使闭环支撑弹卡的内外径分别缩小和扩大,使闭环支撑弹卡通过直通透明高硼硅玻璃或石英玻璃管内外管壁分别支撑于外罩高硼硅玻璃或石英玻璃管壁和单通金属承压集热管外壁上。
41、或高热阻弹卡支撑器安装在外罩高硼硅玻璃或石英玻璃管尾与单通金属承压集热管尾端之间,由内尾端支撑弹卡分别和单通金属承压集热管尾端与隔热高硼硅玻璃或石英玻璃管内管壁支撑,及外尾端支撑弹卡,分别和隔热高硼硅玻璃或石英玻璃管外管壁,与外罩高硼硅玻璃或石英玻璃管内管壁之间支撑,隔热高硼硅玻璃或石英玻璃管为管一端缩口的直通管,或为一端封闭的单通管,或为两层一端高硼硅玻璃或石英玻璃焊接封闭的凹槽管,或为外管口缩径的两层一端高硼硅玻璃或石英玻璃焊接封闭的缩口凹槽管。
42、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,其罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管内,设有直通管状导流器,直通管状导流器为高硼硅玻璃,或为金属管制造。直通管状导流器的顶端,安装有汇流嘴,直通管状导流器的管径,略小于单通金属承压集热管的内径。直通管状导流器为单层管结构、或为两端封闭的复合夹层管结构,直通管状导流器通过支撑于单通金属承压集热管封头端的支撑弹卡,和支撑于单通金属承压集热管管口处的汇流嘴,将直通管状导流器间隙支撑于单通金属承压集热管内。
43、直通的管状导流器的一端通过支撑弹卡,偏心悬空支撑于单通金属承压集热管内壁的尾端,另一端通过支撑弹卡支撑于单通金属承压集热管的管口内壁上,直通导流器为高硼硅玻璃管,或为金属管。
44、直通管状导流器的顶端,或安装有冷热流体介质汇分流环形凹槽薄壁金属端盖,冷热流体介质汇分流环形凹槽薄壁金属端盖为金属材料制造,冷热流体介质汇分流环形凹槽薄壁金属端盖的直径上,错位布置设有冷热流体介质导流器,冷流体介质导流器与冷流体介质母管连接,热流体介质导流器与热流体介质母管连接,冷流体介质母管在下,热流体介质母管在上分布排列。冷流体介质直通管状导流器的管径,略小于单通金属承压集热管的内径。冷流体介质直通管状导流器,通过支撑于单通金属承压集热管封头端的支撑弹卡,和卡装于单通罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管的管口处的冷热流体介质汇分流环形凹槽薄壁金属端盖,将冷热流体介质直通管状导流器间隙支撑于单通金属承压集热管内。
45、或直通管状导流器设有汇流嘴,汇流嘴上,安装有冷热流体介质汇分流环形凹槽薄壁金属端盖,冷热流体介质汇分流环形凹槽薄壁金属端盖为金属材料制造,冷热流体介质汇分流环形凹槽薄壁金属端盖的直径上,错位布置设有热流体介质导流器和冷流体介质导出器,热流体介质导流器与热流体介质母管连接,冷流体介质导出器与冷流体介质母管连接,冷流体介质导出器出口,置于汇流嘴内。冷流体介质母管在下,热流体介质母管在上分布排列。在单通金属承压集热管内,或置有细砂磨料。
46、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,其高硼硅外罩玻璃管或石英外罩玻璃管的管头,通过与其形状尺寸对应环形凹槽薄壁金属端盖,与高硼硅外罩玻璃管或石英外罩玻璃管头插接套装金属钎焊连接封闭,设有凹槽的金属端盖的开孔,与吸热膜吸热集热传热内金属集热管的开口管头,环形玻璃金属钎焊密封连接封闭。
47、或外罩玻璃管的开口端调圆,调圆的玻璃管头与设有凹槽的金属端盖玻璃金属钎焊密封连接,设有凹槽的金属端盖的开孔,与吸热膜吸热集热传热内金属集热管的开口管头,环形玻璃金属钎焊密封连接封闭。
48、或外罩玻璃管的开口端,连接有一端与外罩玻璃管开口端的形状尺寸相同,另一端调圆的玻璃预制管头,与外罩玻璃管的开口端玻璃焊对接,调圆的玻璃预制管头与设有凹槽的金属端盖玻璃金属钎焊密封连接,设有凹槽的金属端盖的开孔,与吸热膜吸热集热传热内金属集热管的开口管头,环形玻璃金属钎焊密封连接封闭。
49、罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,其在罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管的外壁上,设有与外罩玻璃管壁贴合,和单通金属承压集热管反光镜中心的沟槽对应并相互通过磁铁吸合,实现同步贴合外罩玻璃管壁滑动旋转的倒“u”形封闭支撑槽的底面为条形聚光镜,条形聚光镜为条形菲涅尔透镜,或为条形凸透镜,条形聚光镜的聚光线,通过设于单通金属承压集热管反光镜中心的沟槽,聚焦照射于单通金属承压集热管的背部表面。实现照射于单通金属承压集热管的光线,因光强度弱而效率低,同时,通过反光镜的反射,将高温单通金属承压集热管表面辐射的热量反射回单通金属承压集热管,实现光照效率的最大化,光辐射量的最小化。
50、金属承压集热管的内壁上,复合有高导热性能的径向内管,或复合有高导热性能的来复线螺旋纵向内管,内管为铜管,或为碳材料管。
51、本发明的有益效果是:罩玻璃管金属钎焊环形凹槽端盖单通承压金属集热真空管,可以提高玻璃和金属焊接的质量,解决了玻璃金属封接问题,提高了吸热膜的效率,太阳能转化成热能的效率高,使用温度可达400℃。作为太阳能锅炉、烧烤炉或作为直热式液体集热器使用,可作为槽式、菲涅尔式、塔式发电的集热器应用。内金属集热管结构可实现其承压,真空管结构保温性能好,承压能力强,具有高机械强度和可靠性。制作简单,成本低,寿命大大延长,可以获得很好的经济效益。代表了太阳能未来的发展方向。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com