
一种自适应泄压车门密封条结构及其制备工艺的制作方法
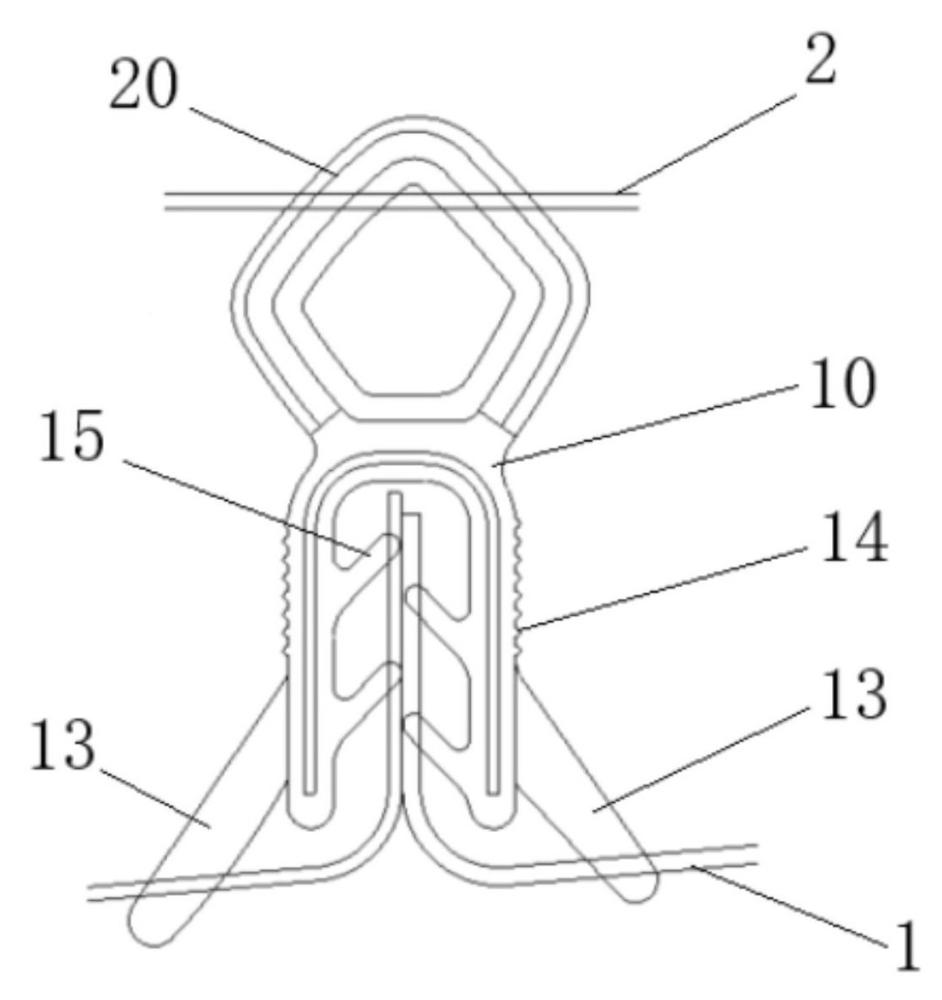
本发明属于汽车橡塑密封零部件制造交叉,具体地说,本发明涉及一种自适应泄压车门密封条结构及其制备工艺。
背景技术:
1、目前主流汽车车门密封条普遍采用单一均匀壁厚泡管结构、直通孔泄压结构以及分体金属卡扣固定结构,现有密封条泄压结构的传统直通孔泄压结构在车辆涉水、行驶飞溅泥水时,极易出现泥沙、积水反向倒灌进入泡管内部,长期堆积造成泡管霉变、发黑、老化失效;部分改良产品采用迷宫式泄压通道,但迷宫结构存在大量死角,泥沙极易淤积堵塞,且无自动启闭功能,堵塞后无法实现泄压排气,直接导致关门憋压、密封失效,同时传统泄压结构故障率高、返修率高,量产良率较低。
技术实现思路
1、本发明是为了解决上述问题而进行的,目的在于提供一种通过三层梯度嵌套复合空心结构的密封泡管总成,内层软质优先压缩泄压,外层差异化加厚侧壁刚性抗瘪,保障在140km/h高速路试过程中无吸瘪、无漏风异响的,同时兼顾低关门力与高速高密封性能的,突破传统表面涂层修复局限的,能够实现发泡层内部裂纹深层自主修复的,有效提高密封条露天使用寿命的,大幅降低整车维保更换成本的自适应泄压车门密封条结构及其制备工艺,为了实现上述目的,本发明采取的技术方案为:
2、本发明提供了一种自适应泄压车门密封条结构,具有这样的特征,包括夹持固定基座和设置在夹持固定基座上的密封泡管总成,夹持固定基座设置在侧围钣金上,密封泡管总成位于夹持固定基座上靠近车门钣金的一侧,密封泡管总成采用三层嵌套复合空心泡管,由内至外依次为发泡内层芯泡腔、中间缓冲发泡层及外层主密封泡腔。
3、在本发明提供的自适应泄压车门密封条结构中,还可以具有这样的特征,外层主密封泡腔采用epdm橡胶材质,外层主密封泡腔外侧壁内嵌有压敏橡胶带,压敏橡胶带沿密封泡管总成轴向布置单向泄压阀孔。
4、在本发明提供的自适应泄压车门密封条结构中,还可以具有这样的特征,中间缓冲发泡层采用tpv热塑性硫化橡胶材质,中间缓冲发泡层孔隙内填充温敏型自修复微胶囊。
5、在本发明提供的自适应泄压车门密封条结构中,还可以具有这样的特征,温敏型自修复微胶囊囊壁采用改性聚氨酯材质,温敏型自修复微胶囊内部封存呋喃-马来酰亚胺d-a可逆交联tpe修复液。
6、在本发明提供的自适应泄压车门密封条结构中,还可以具有这样的特征,夹持固定基座截面呈倒u型,夹持固定基座内预埋改性pp硬质骨架,改性pp硬质骨架沿密封泡管总成轴向布置有伸缩缓冲缺口。
7、在本发明提供的自适应泄压车门密封条结构中,还可以具有这样的特征,夹持固定基座两侧设有挡水副唇边,挡水副唇边向侧围钣金延伸。
8、在本发明提供的自适应泄压车门密封条结构中,还可以具有这样的特征,夹持固定基座上靠近挡水副唇边根部处设有滴水棱。
9、在本发明提供的自适应泄压车门密封条结构中,还可以具有这样的特征,夹持固定基座内壁设有防滑倒刺,防滑倒刺错列排布在夹持固定基座内壁的两侧;防滑倒刺、挡水副唇边及夹持固定基座通过挤出成型的方式一体成型。
10、本发明还提供了一种根据上述自适应泄压车门密封条结构的制备工艺,具有这样的特征,包括以下步骤:步骤s1,配方原料分别投入密闭式密炼机密炼;步骤s2,常温无尘掺料;步骤s3,四复合一体共挤,得到密封条毛坯;步骤s4,毛坯水浴低温定型硫化;步骤s5,牵引裁切及热熔封边;步骤s6,成品性能抽检。
11、在本发明提供的制备工艺中,还可以具有这样的特征,步骤s1中配方原料分别包括外层epdm密封原料75份、3000目超细石墨粉3份、受阻酚类抗老化助剂2份、ac发泡剂1.8份;中间缓冲tpv原料60份、开孔发泡母粒12份、自修复微胶囊填充料8份;内层软泡epdm原料82份、环烷油增塑剂5份;基座pp骨架原料90份、poe增韧改性料10份。
12、本发明的技术效果为:本发明所提供的自适应泄压车门密封条结构,包括夹持固定基座和设置在夹持固定基座上的密封泡管总成,夹持固定基座设置在侧围钣金上,密封泡管总成位于夹持固定基座上靠近车门钣金的一侧,通过三层梯度嵌套复合空心结构的密封泡管总成,内层软质优先压缩泄压,外层差异化加厚侧壁刚性抗瘪,保障在140km/h高速路试过程中无吸瘪、无漏风异响,同时兼顾低关门力与高速高密封性能,突破传统表面涂层修复局限,能够实现发泡层内部裂纹深层自主修复,有效提高密封条露天使用寿命,大幅降低整车维保更换成本。
1.一种自适应泄压车门密封条结构,其特征在于,包括夹持固定基座(10)和设置在所述夹持固定基座(10)上的密封泡管总成(20),所述夹持固定基座(10)设置在侧围钣金(1)上,所述密封泡管总成(20)位于所述夹持固定基座(10)上靠近车门钣金(2)的一侧,所述密封泡管总成(20)采用三层嵌套复合空心泡管,由内至外依次为发泡内层芯泡腔(21)、中间缓冲发泡层(22)及外层主密封泡腔(23)。
2.根据权利要求1所述的自适应泄压车门密封条结构,其特征在于,所述外层主密封泡腔(23)采用epdm橡胶材质,所述外层主密封泡腔(23)外侧壁内嵌有压敏橡胶带(24),所述压敏橡胶带(24)沿所述密封泡管总成(20)轴向布置单向泄压阀孔(25)。
3.根据权利要求2所述的自适应泄压车门密封条结构,其特征在于,所述中间缓冲发泡层(22)采用tpv热塑性硫化橡胶材质,所述中间缓冲发泡层(22)孔隙内填充温敏型自修复微胶囊(26)。
4.根据权利要求3所述的自适应泄压车门密封条结构,其特征在于,所述温敏型自修复微胶囊(26)囊壁采用改性聚氨酯材质,所述温敏型自修复微胶囊(26)内部封存呋喃-马来酰亚胺d-a可逆交联tpe修复液。
5.根据权利要求4所述的自适应泄压车门密封条结构,其特征在于,所述夹持固定基座(10)截面呈倒u型,所述夹持固定基座(10)内预埋改性pp硬质骨架(11),所述改性pp硬质骨架(11)沿所述密封泡管总成(20)轴向布置有伸缩缓冲缺口(12)。
6.根据权利要求5所述的自适应泄压车门密封条结构,其特征在于,所述夹持固定基座(10)两侧设有挡水副唇边(13),所述挡水副唇边(13)向侧围钣金(1)延伸。
7.根据权利要求6所述的自适应泄压车门密封条结构,其特征在于,所述夹持固定基座(10)上靠近挡水副唇边(13)根部处设有滴水棱(14)。
8.根据权利要求7所述的自适应泄压车门密封条结构,其特征在于,所述夹持固定基座(10)内壁设有防滑倒刺(15),所述防滑倒刺(15)错列排布在所述夹持固定基座(10)内壁的两侧;所述防滑倒刺(15)、所述挡水副唇边(13)及所述夹持固定基座(10)通过挤出成型的方式一体成型。
9.一种根据权利要求1至8中任意一项所述的自适应泄压车门密封条结构的制备工艺,其特征在于,包括以下步骤:步骤s1,配方原料分别投入密闭式密炼机密炼;步骤s2,常温无尘掺料;步骤s3,四复合一体共挤,得到密封条毛坯;步骤s4,毛坯水浴低温定型硫化;步骤s5,牵引裁切及热熔封边;步骤s6,成品性能抽检。
10.根据权利要求9所述的制备工艺,其特征在于,步骤s1中配方原料分别包括外层epdm密封原料75份、3000目超细石墨粉3份、受阻酚类抗老化助剂2份、ac发泡剂1.8份;中间缓冲tpv原料60份、开孔发泡母粒12份、自修复微胶囊填充料8份;内层软泡epdm原料82份、环烷油增塑剂5份;基座pp骨架原料90份、poe增韧改性料10份。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com