
一种回收碳纤维增强聚丙烯复合材料用针刺非织造混纤毡的制备方法
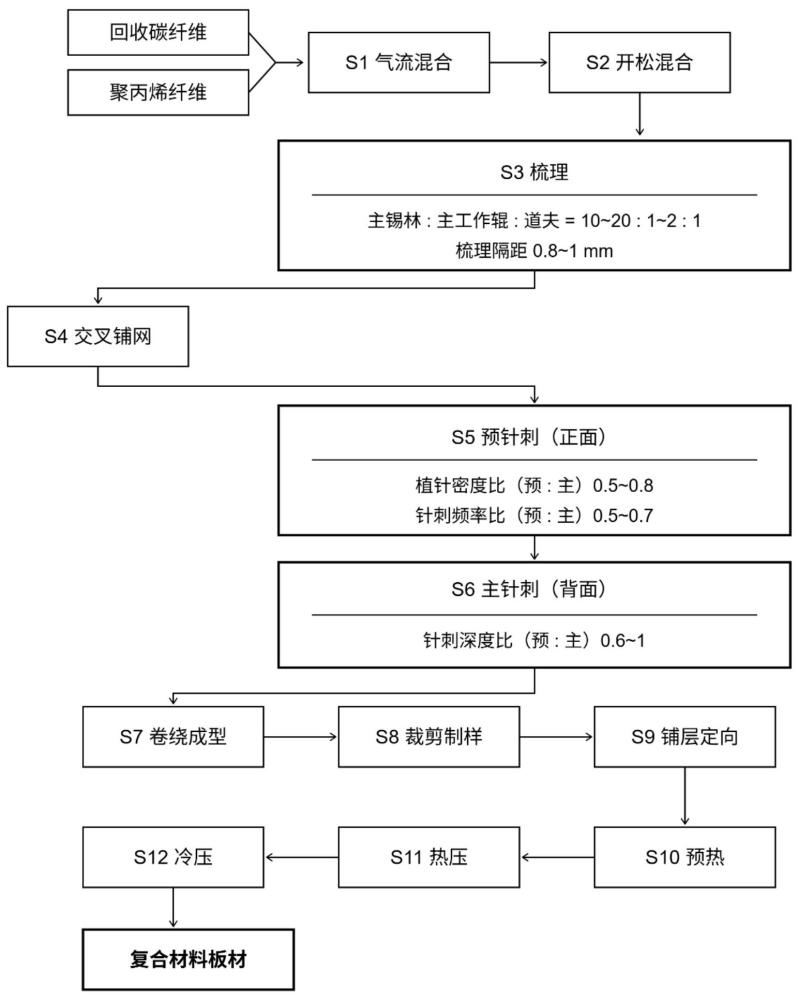
本发明属于回收型碳纤维复合材料制备工艺,具体涉及一种回收碳纤维增强聚丙烯复合材料用针刺非织造混纤毡的制备方法。
背景技术:
1、碳纤维复合材料凭借轻质、高强、高模量、耐腐蚀、抗疲劳等优异综合性能,广泛应用于航空航天、轨道交通、汽车制造、新能源、高端装备等众多领域。随着碳纤维制备技术迭代升级与产业化规模持续扩大,碳纤维及复合材料的生产成本稳步下降,使其在民用化、工业化应用场景不断拓展,市场使用规模逐年攀升。但随之而来的是废旧碳纤维复合材料的废弃量大幅增长,废旧碳材的回收处置与资源化再利用问题愈发突出,已成为制约碳纤维产业绿色可持续发展的关键瓶颈。
2、相较于金属材料成熟的回收再生体系,金属废旧材料可通过简单切割、重铸、塑形即可实现高效循环利用,且再生后力学性能与原生材料差距较小。而碳纤维复合材料为多相复合体系,纤维与基体结合紧密、结构稳定性强,无法采用传统金属回收方式处理。目前行业主流的废旧碳纤维回收工艺主要包括热裂解法、机械粉碎法、超临界/等离子化学溶剂法三类,各类回收工艺均存在固有缺陷,导致再生回收型碳纤维的纤维形态、表面结构及力学性能大幅劣于原生碳纤维,严重限制其资源化复用场景。
3、其中,热裂解法回收的碳纤维表面会形成纵向沟槽结构并伴随明显氧化痕迹,表面官能团紊乱,虽表面活性有所提升,但纤维本体结构完整性被破坏;机械粉碎法是目前应用最广泛的回收方式,该工艺会造成碳纤维大幅断裂,回收纤维长度参差不齐、整体偏短,拉伸强度仅为原生碳纤维的50%~70%,且机械剪切应力会导致纤维表面严重磨损、产生大量缺陷;超临界/等离子化学溶剂法虽可一定程度保留纤维长度,但纤维拉伸强度保持率波动极大,同时酸碱溶剂处理后纤维表面易残留树脂杂质,表面洁净度与结构均匀性较差。
4、由此可见,各类现有回收工艺制备的回收型碳纤维均存在共性缺陷:力学性能显著衰减,弹性模量、断裂强度、断裂伸长率等核心指标远低于原生碳纤维;纤维长度不均匀、离散性大,纤维表面损伤严重、结构一致性差。受限于上述性能缺陷,当前回收型碳纤维无法满足单向碳纤维材料、碳纤维树脂基预浸料等高端、高精度复合材料的制备要求,仅能应用于低端、低载荷制品场景,回收型碳纤维资源化利用率极低,行业普遍存在“回收易、复用难”的困境,严重制约了废旧碳纤维复合材料回收产业的技术升级与规模化发展。
技术实现思路
1、本发明的目的在于提供一种回收碳纤维增强聚丙烯复合材料用针刺非织造混纤毡的制备方法,本发明提供的方法实现回收型碳纤维毡向结构可用板材的转化,纤维毡重量均匀、板材力学性能达到原生碳纤维板材的70%以上,解决了回收型碳纤维因力学性能缺陷导致的制毡难题,拓展了回收型碳纤维的应用场景,兼具技术可行性和经济合理性,为废旧碳纤维复合材料的高值化循环利用提供产业化路径。
2、为了实现上述目的,本发明提供如下技术方案:
3、本发明提供了一种回收型碳纤维聚丙烯纤维复合材料针刺非织造毡的制备方法,包括以下步骤:
4、将回收型碳纤维和聚丙烯纤维分别铺层后进行气流混合,得到混合纤维;
5、将所述混合纤维进行开松混合,得到松开混合纤维;
6、将所述松开混合纤维进行梳理,得到纤维网,所述梳理的条件包括:主锡林转速与主工作辊转速的比值为10~20,主工作辊转速与道夫转速的比值为1~2,道夫转速与输网帘转速的比值为0.6~1.25,梳理的隔距为0.8~1mm;
7、将所述纤维网进行交叉铺网处理,得到纤维毡坯体,所述交叉铺网的条件包括:传送辊转速为0.3~0.4r/min,交叉铺网速度为15~20m/min,铺网层数为30~40层;
8、将所述纤维毡坯体进行针刺加固处理后卷绕成型,得到所述回收型碳纤维聚丙烯纤维复合材料针刺非织造毡,所述针刺加固包括依次进行预针刺和主针刺,所述预针刺通过单面针刺形式加固纤维毡坯体的正面,所述主针刺通过单面针刺形式加固纤维毡坯体的背面,所述针刺加固的条件包括:预针刺植针密度与主针刺植针密度的比值为0.5~0.8,预针刺深度与主针刺深度的比值为0.6~1,预针刺频率与主针刺频率的比值为0.5~0.7。
9、优选的,所述开松混合在开松机中进行,所述开松混合的条件包括:角钉帘轴转速为4~6r/min,平帘轴转速为8~10r/min,开松辊转速为50~60r/min,工作辊转速为20~25r/min,左右吸风辊转速为20~25r/min,对辊皮帘转速为2~3r/min。
10、优选的,所述梳理在梳棉机中进行;所述梳理的条件包括:开毛辊转速为50~60r/min,主锡林转速为200~300r/min,道夫转速为10~15r/min,主工作辊转速为15~20r/min,输网帘转速为12~15r/min。
11、优选的,所述预针刺在预针刺机中进行,所述主针刺在主针刺机中进行;所述针刺加固的条件包括:预针刺植针密度为45~55针/平方厘米,预针刺深度为8~10mm,预针刺频率为110~140次/分钟,主针刺植针密度为70~85针/平方厘米,主针刺深度为10~12mm,主针刺频率为200~220次/分钟。
12、优选的,所述回收型碳纤维的制备方法包括以下步骤:将碳纤维材料回收料进行机械切割,得到回收型碳纤维束;将所述回收型碳纤维束通过氢氧离子处理法得到回收型碳纤维;所述回收型碳纤维的长度为3~100mm。
13、优选的,所述回收型碳纤维和聚丙烯纤维的质量比为(1~2):(3~4)。
14、优选的,所述回收型碳纤维替换为回收型碳纤维和原生碳纤维的混纺丝,所述回收型碳纤维和原生碳纤维的混纺丝中回收型碳纤维和所述原生碳纤维的质量比为(6~7):(3~4)。
15、本发明提供了一种回收型碳纤维聚丙烯纤维复合材料板材的制备方法,包括以下步骤:
16、将上述技术方案所述的制备方法制备得到的回收型碳纤维聚丙烯纤维复合材料针刺非织造毡铺层后进行模压成型,得到所述回收型碳纤维聚丙烯纤维复合材料板材。
17、优选的,所述模压成型在平板硫化机中进行,所述模压成型包括依次进行预热、热压和冷压;所述预热的条件包括:预热温度为180~190℃,预热时间为1~2min;所述热压的条件包括:热压压力为7~8mpa,热压温度为180~190℃,热压时间为1~2min;所述冷压的条件包括;冷压压力为7~8mpa,冷压温度为15~35℃,冷压时间为1~2min。
18、优选的,所述铺层时回收型碳纤维聚丙烯纤维复合材料针刺非织造毡的数量为3~4块;所述铺层时任意相邻两块回收型碳纤维聚丙烯纤维复合材料针刺非织造毡的铺层方向相同或者不同,任意1块回收型碳纤维聚丙烯纤维复合材料针刺非织造毡的铺层方向包括0°、45°或90°。
19、本发明提供了一种回收型碳纤维聚丙烯纤维复合材料针刺非织造毡的制备方法,包括以下步骤:将回收型碳纤维和聚丙烯纤维分别铺层后进行气流混合,得到混合纤维;将所述混合纤维进行开松混合,得到松开混合纤维;将所述松开混合纤维进行梳理,得到纤维网,所述梳理的条件包括:主锡林转速与主工作辊转速的比值为10~20,主工作辊转速与道夫转速的比值为1~2,道夫转速与输网帘转速的比值为0.6~1.25,梳理的隔距为0.8~1mm;将所述纤维网进行交叉铺网处理,得到纤维毡坯体,所述交叉铺网的条件包括:传送辊转速为0.3~0.4r/min,交叉铺网速度为15~20m/min,铺网层数为30~40层;将所述纤维毡坯体进行针刺加固处理后卷绕成型,得到所述回收型碳纤维聚丙烯纤维复合材料针刺非织造毡,所述针刺加固包括依次进行预针刺和主针刺,所述预针刺通过单面针刺形式加固纤维毡坯体的正面,所述主针刺通过单面针刺形式加固纤维毡坯体的背面,所述针刺加固的条件包括:预针刺植针密度与主针刺植针密度的比值为0.5~0.8,预针刺深度与主针刺深度的比值为0.6~1,预针刺频率与主针刺频率的比值为0.5~0.7。本发明从梳理、交叉铺网、针刺加固处理三个工序阶段对回收型碳纤维聚丙烯纤维复合材料针刺非织造毡的制备方法进行优化。与现有技术相比,本发明具备以下有益效果:针对传统方法中适用于原生碳纤维梳理的主轴、主工作辊、锡林和道夫转速相对较大、梳理隔距较小,但应用于回收型碳纤维时,其相对较高的纤维剥离和梳理强度会导致回收型碳纤维在剧烈机械作用下大量破坏,影响后续纤维毡的均匀性和板材的力学性能的问题,本发明优化梳理的操作条件,本发明采用低转速大隔距梳理工艺,重新设计了主工作辊、锡林和道夫转速比例,使其在保证纤维完整性的同时尽可能梳理分散纤维块,同时扩大梳理隔距,其直接效果是显著降低了纤维转移频次和应力集中程度,使碳纤维损伤率下降,减少了纤维的粉末化现象。同时,本发明设置的转速比仍能保证纤维团有效分离为单纤维或小纤维束,维持必要的混合效果。由此,本发明在保护回收型碳纤维力学性能的前提下实现有效梳理,为后续工序提供质量稳定的纤维网。
20、其次,针对回收型碳纤维长度不一、表面聚集导致的面密度不均匀问题,本发明优选交叉铺网的操作添加,采用高铺层快速铺网工艺。现有技术传统铺网方法适用于原生碳纤维设计。当应用于回收型碳纤维时,因纤维重量波动和表面聚集,输出纤维网出现明显厚薄不匀和色泽差异。本发明采用较大的纤维网铺层数。其机理在于:增加铺层数利用并合效应控制纤维由于质量波动影响产品性能;通过高速铺网则缩短单层停留时间、减少碳纤维在输送路径上的二次聚集。这一调整的衍生优势是生产效率未因多层处理而降低,反而通过速度提升实现产能平衡。由此,本发明显著改善纤网厚度和面密度均匀性,批次稳定性提高,为针刺工序提供结构一致的输入材料。
21、第三,本发明采用渐进式两段针刺工艺。传统高针刺密度方案虽能增强缠结,但导致回收型碳纤维大量断裂;而低密度针刺又无法保证较厚纤维毡的纤维在空间内充分固结。本发明将预针刺与主针刺相结合:预针刺密度初步加固厚毡坯体,使纤维初步定位;主针刺植针密度和针刺深度可适当提高,同时加快针刺频率实现碳纤维在厚度方向缠结。本发明通过低密度预刺减少单次穿刺损伤累积,再通过高密度深刺提高z向纤维携带量和三维网络密度。针刺深度的增加直接补偿了回收型碳纤维长度短的缺陷,使短纤维仍能有效贯穿多层形成机械锁合。本发明在纤维损伤可控的前提下显著提高毡体层间剪切强度和结构稳定性,突破回收型碳纤维因长度限制导致的性能瓶颈。
22、本发明提供了一种回收型碳纤维聚丙烯纤维复合材料板材的制备方法,包括以下步骤:将上述技术方案所述的制备方法制备得到的回收型碳纤维聚丙烯纤维复合材料针刺非织造毡铺层后进行模压成型,得到所述回收型碳纤维聚丙烯纤维复合材料板材。本发明针对回收型碳纤维和聚丙烯纤维制成的非织造毡,采用模压成型的方式重新制成回收型碳纤维复合板材。本发明在模压成型过程中聚丙烯纤维受热熔融后流动性增加,能够填充到碳纤维丝束的间隙中,实现紧密结合。在压力的作用下,受热熔融的聚丙烯纤维被压实,进一步促进了碳纤维与聚丙烯纤维基体之间的浸润和结合,保证复合材料的密实度和均匀性。
23、进一步的,在本发明中,所述模压成型包括依次进行预热、热压和冷压;所述预热的条件包括:预热温度为180~190℃,预热时间为1~2min;所述热压的条件包括:热压压力为7~8mpa,热压温度为180~190℃,热压时间为1~2min;所述冷压的条件包括;冷压压力为7~8mpa,冷压温度为15~35℃,冷压时间为1~2min。本发明针对使用回收型碳纤维的碳毡的热压温度、时间和金属板表面压力等模压成型时的各项具体的工艺参数进行优化,设定模压温度180~190℃(接近pp熔点),在腔内180~190℃预热1~2min后在相同温度下进行热压1~2min,最后转移到常温腔内冷压1~2min。其原理在于:预热阶段使pp软化流动;热压阶段高压下熔体充分浸润纤维网络、孔隙闭合;冷压阶段快速定型锁定结构。本发明优化模压成型的条件,对回收型碳纤维的包容性体现在:高压以及pp熔融状态下,改善碳纤维的伸直度,三段式控制避免热历史过长导致降解。由此,本发明实现回收型碳纤维毡向结构可用板材的转化,纤维毡重量均匀、板材力学性能达到原生碳纤维板材的70%以上,拓展了回收型碳纤维的应用场景。
24、综合,本发明通过梳理-铺网-针刺-成型全流程工艺参数的优化,形成针对回收型碳纤维特性的定制化解决方案,在设备主体不变的前提下,以工艺参数优化实现回收型碳纤维性能潜力的最大释放,兼具技术可行性和经济合理性,为废旧碳纤维复合材料的高值化循环利用提供产业化路径。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com