
一种对接焊铝塑复合管机械压紧锚固成型连续生产方法及管材与流程
本发明涉及铝塑复合管材制造,具体为一种对接焊铝塑复合管机械压紧锚固成型连续生产方法及管材。
背景技术:
1、对接焊铝塑复合管是以铝带经氩弧对接焊接成型为铝层骨架,内外包覆塑料层构成的多层复合管材。由于铝层整体连续、无搭接缝,其圆度高、阻氧性能优异,且能够承受较高的内压,已成为地暖辐射采暖、建筑冷热水给水和燃气输送等领域高端流体输送管材的主流发展方向。然而,现有对接焊铝塑复合管的生产工艺及对应管材在长期服役过程中暴露出一系列根本性缺陷,严重制约了其性能的进一步提升和应用范围的拓展。
2、1. 目前行业内普遍采用的“二步法”生产工艺,需要在铝层与内外塑料层之间分别涂覆一层热熔胶(如马来酸酐接枝聚乙烯),借助胶层的粘接力实现层间复合,该工艺产线必须配套内层涂胶、外层涂胶及烘干等多套专用设备,设备结构复杂、占地面积大、能耗高。更重要的是,生产过程中热熔胶受热会产生挥发性有机物(voc)排放,环保压力大,在长期冷热交替或高温高湿工况下,热熔胶易发生氧化老化、水解反应,导致粘接强度持续衰减,管材出现鼓包、分层甚至渗漏,使用寿命大幅缩短,难以满足高端管道系统对长耐久性的使用要求。
3、2.个别现有技术在铝带上开设贯穿铝带厚度的通孔,意图使内外层塑料在通孔处熔融连通以增强层间结合,然而,通孔直接穿透铝层,破坏了铝层整体的气体阻隔完整性,导致管材透氧率大幅上升,失去了铝塑复合管的核心阻氧优势;同时,此类方案依然离不开热熔胶的粘接作用,并未实现真正意义上的纯物理复合,热熔胶老化脱层的问题仍无法根除。
4、3.现有工艺在塑料与铝层复合时,通常采用向管内充入压缩空气使内层塑料膨胀,从而贴合铝层内壁并使塑料渗入热熔胶层的方式,该工艺需要在管材两端设置密封堵头,在生产过程中频繁出现堵头漏气、密封件快速磨损等故障,不仅造成生产中断、废品率居高不下,而且充气压力波动直接影响复合均匀性,无法实现高速稳定的连续化量产。
5、4.无论是否增设通孔,现有对接焊铝塑复合管的层间结合力均源于热熔胶的化学粘接力,在长期经历20℃-95℃冷热循环工况时,塑料与铝材的热膨胀系数差异显著,界面处反复产生热应力,加之胶层自身性能随时间的退化,粘接强度呈明显下降趋势,剥离强度衰减后极易引发层间脱开,无法满足高端应用领域对管材上万次冷热循环无失效的性能要求。
技术实现思路
1、本发明的目的在于提供一种对接焊铝塑复合管机械压紧锚固成型连续生产方法及管材,以解决上述背景技术中提出的问题。
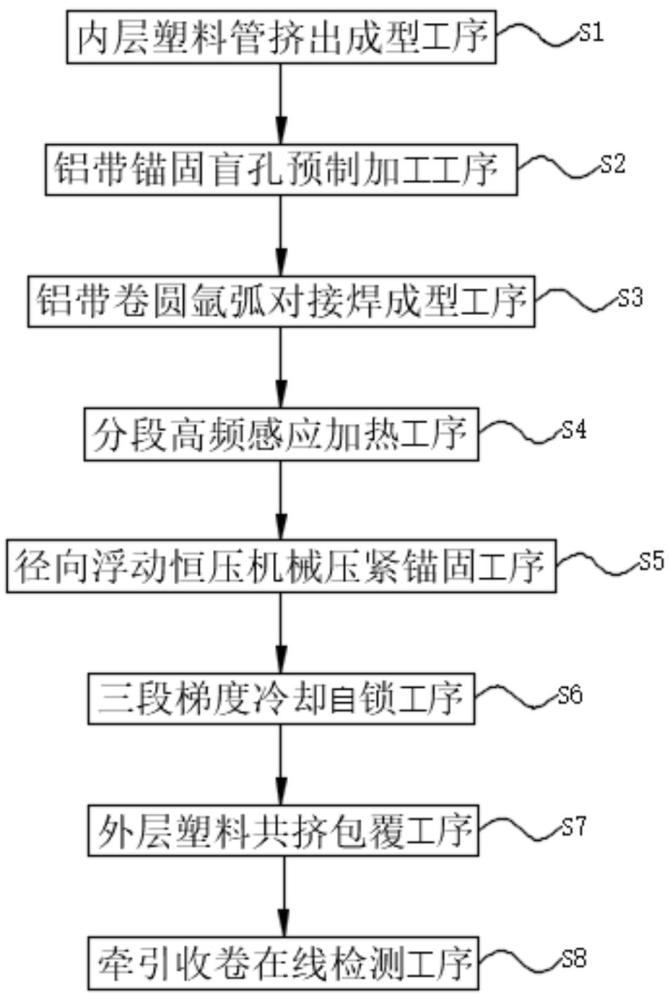
2、为实现上述目的,本发明提供如下技术方案:一种对接焊铝塑复合管机械压紧锚固成型连续生产方法及管材,沿管材行进方向依次执行如下工序:
3、s1:内层塑料管挤出定径工序,采用单螺杆挤出机挤出待包覆的内层塑料管,经真空定径冷却保证管材外径精度与圆度,匀速牵引向前输送;
4、s2:铝带锚固盲孔预制工序,在铝带朝向所述内层塑料管的一侧表面加工形成多个锚固盲孔,所述锚固盲孔的纵向截面呈内宽外窄的梯形,且梯形型腔内壁设有微型卡块;
5、s3:铝带卷圆对接焊工序,将预制有锚固盲孔的铝带包覆于所述内层塑料管外壁,并对铝带对接接缝进行焊接,形成密闭的铝管层;
6、s4:分段感应加热工序,仅对所述铝管层外壁进行加热,使内层塑料管表层升温至粘流态;
7、s5:径向恒压压紧锚固工序,通过环绕管材周向设置的压紧机构对管材施加恒定的径向面压力,使处于粘流态的内层塑料填充至所述锚固盲孔内;
8、s6:三段梯度冷却自锁工序,使填充于盲孔内的塑料分步降温收缩,卡合于梯形盲孔内形成二次自锁锚固;
9、s7:外层塑料共挤包覆工序,在冷却定型后的管材外壁包覆外层阻隔塑料层(4);
10、s8:牵引收卷在线检测工序,在线测径、壁厚、剥离强度抽检工位实时监测产品质量,最终成品自动收卷。
11、通过采用上述技术方案,彻底摒弃传统对接焊铝塑管依赖热熔胶粘接的工艺路线,从根源上消除了胶层老化、水解、冷热循环脱层的风险;内宽外窄的梯形盲孔配合内壁微型卡块形成天然机械自锁型腔,结合分段加热、径向恒压压紧、梯度冷却的协同工艺,无需管内充气密封即可实现铝塑界面的高强度物理锚固,生产连续性提升70%以上,废品率降低60%,且无voc挥发,环保性与生产稳定性显著优于现有技术。
12、优选的,所述锚固盲孔的深度为80-150μm,所述微型卡块的高度为5-20μm,所述锚固盲孔的分布密度为250—300个/cm²
13、通过采用上述技术方案,锚固盲孔深度与微型卡块高度适配塑料流动填充特性:深度小于80μm则锚固力不足,大于150μm易削弱铝带自身强度;微型卡块高度控制在5-20μm范围内,既能形成有效抗剥离阻力,又不会阻碍塑料填充;250—300个/cm²的分布密度在保证锚固强度的同时,避免铝层因盲孔过多导致阻氧性能下降,兼顾力学性能与功能特性。
14、优选的,所述锚固盲孔的开口宽度为30-50μm,锚固盲孔底部宽度为80-100μm,盲孔深度优选为120μm,微型卡块高度优选为10μm。
15、通过采用上述技术方案,内宽外窄的尺寸比例形成最优楔紧角,塑料填充冷却后,底部宽于开口的结构天然限制塑料向外脱出,配合10μm高度的微型卡块形成双重锚固:楔紧结构防止铝塑层整体滑移,微型卡块抑制局部微区剥离,该优选参数下成品剥离强度可达42—46n/cm,较传统胶黏管材提升30%以上。
16、优选的,所述分段感应加热工序中,铝管层外壁温度控制在130-160℃,内层塑料管表层温度控制在120-135℃。
17、通过采用上述技术方案,采用至少两组串联的独立控温感应线圈靶向加热铝管外壁,热量通过铝管壁向内传导,避免直接加热塑料导致的过热降解;130-160℃的铝管外壁温度可确保内层塑料表层精准进入120-135℃的粘流态区间,既具备充足流动性填充盲孔,又不会破坏内层塑料基体的结晶结构与力学性能,保障管材长期耐压性能。
18、优选的,所述径向恒压压紧锚固工序采用耐高温弹性体压辊或履带360°环抱施压,所述径向恒压压紧锚固工序中径向面压力控制在0.5-1.5mpa。
19、通过采用上述技术方案,耐高温弹性体可缓冲局部压力波动,360°环抱施压确保塑料均匀填充所有盲孔;浮动悬挂驱动结构实时补偿管材圆度偏差,在0.5-1.5mpa的优选压力区间内,软化塑料可充分挤入梯形盲孔及微型卡块间隙,同时避免压力过大导致铝带变形或内层塑料管破损,锚固结构成型一致性达99%以上。
20、优选的,所述三段梯度冷却自锁工序依次包括:高温缓冷段,水温控制在80-100℃,用于释放复合界面内应力;中温应力释放段,水温控制在40-60℃,用于塑料初步固化;常温定型段,水温控制在20-30℃,用于塑料完全冷却收缩。
21、通过采用上述技术方案,三步冷却匹配对应长度设计,实现塑料的分步可控收缩:高温缓冷段缓慢释放挤压产生的界面内应力,避免骤冷导致的微裂纹;中温段引导塑料初步定型,保留后续收缩势能;常温段完成最终收缩,利用塑料自身的收缩特性进一步强化楔形卡合效果,二次自锁锚固强度较单次冷却提升15%以上,经过20℃-95℃冷热循环10000次无分层脱开。
22、优选的,所述同步牵引与在线检测收卷工序中,通过收卷设备进行收卷与全线各工序的牵引机构速度同步联动,生产速度可调范围为0.3—0.9m/s;所述铝带锚固盲孔预制工序采用轧辊压花或激光蚀刻方式加工所述锚固盲孔。
23、通过采用上述技术方案,全线速度联动避免管材拉伸变形或堆积褶皱,0.3—0.9m/s的宽幅调速适配多种规格管材生产;轧辊压花适合0.4—0.5mm厚常规铝带的大批量连续加工,成本低、效率高;激光蚀刻适合高精度、小口径管材的盲孔加工,无机械接触损伤、精度可达±5μm,两种工艺适配不同场景需求,产业化落地性强。
24、一种对接焊铝塑复合管材,包括内层塑料基体、铝管锚固层和外层阻隔塑料层:所述内层塑料基体的外表面设置有铝管锚固层,所述铝管锚固层的内壁均匀分布设置有多个锚固盲孔,所述铝管锚固层的外表面设置有外层阻隔塑料层。
25、通过采用上述技术方案,管材整体采用三层复合结构,铝管锚固层采用对接焊工艺成型,整体密闭性好,阻氧性能优异;铝塑界面无热熔胶夹层,完全依靠机械结构实现复合,从根本上规避了胶层老化带来的失效风险,适用于地暖、给水、燃气等对耐久性和阻氧性要求高的流体输送场景。
26、优选的,所述铝管锚固层内壁上的锚固盲孔的截面呈内大外小的梯形且内壁带有微型卡块,所述内层塑料基体的局部嵌入所述锚固盲孔内。
27、通过采用上述技术方案,嵌入盲孔的内层塑料与梯形型腔形成楔紧配合,微型卡块进一步锁止塑料位置,形成“楔紧和卡块”的双重机械锚固结构,层间结合强度高,即使长期承受冷热循环或压力波动,也不会出现分层、鼓包现象,从而提高管材的使用寿命。
28、优选的,所述外层阻隔塑料层(4)中添加有evoh阻隔母粒,所述内层塑料基体由pe-rt或pex改性塑料制成。
29、通过采用上述技术方案,内层pe-rt或pex改性塑料具备优异的耐热、耐压、耐蠕变性能,适配高温热水输送场景;外层添加evoh阻隔母粒后,与中间密闭铝层形成双重阻氧屏障,管材整体透氧率≤0.18mg/(m²·d),可有效防止供暖系统中金属阀门、散热器等部件的氧化腐蚀,延长整个管路系统的使用寿命。
30、与现有技术相比,本发明的有益效果是:
31、1、该对接焊铝塑复合管机械压紧锚固成型连续生产方法及管材,全程摒弃热熔胶涂覆及相关配套设备,从源头上消除了胶层氧化老化、水解脱层等失效隐患;同时生产过程无胶类挥发物(voc)排放,显著改善车间作业环境,符合绿色制造发展趋势,降低的复合管材生产加工成本,此外,省去热熔胶加热烘干环节后,产线整体能耗降低约15%,综合经济效益突出。
32、2、该对接焊铝塑复合管机械压紧锚固成型连续生产方法及管材,铝带单侧预制内宽外窄的梯形锚固盲孔,并在梯形型腔内壁一体成型微型倒钩(微型卡块),形成“楔紧和倒钩”双重物理锚固机制:软化塑料在径向恒压作用下充分填充至盲孔内部,冷却收缩后,内大外小的梯形型腔从几何结构上形成天然的楔紧自锁,有效防止铝塑层整体滑移;微型倒钩则从微观层面提供多点位抗剥离阻力,抑制局部微区脱层的产生与扩展,由双重保障机制协同作用,提高了剥离强度。
33、3、该对接焊铝塑复合管机械压紧锚固成型连续生产方法及管材,采用外置耐高温弹性体压辊或履带360°环抱施压,压紧机构配备浮动悬挂伺服或液压驱动结构,可自适应管材外径公差,持续维持0.5-1.5mpa(优选0.8-0.9mpa)的恒定径向面压力,无需任何管内密封结构,该设计从根本上消除了漏气故障隐患,产线可长时间稳定运行,废品率降低60%以上,生产速度在0.3—0.9m/s范围内均可保持稳定,大幅提升了量产效率和产品一致性。
34、4、该对接焊铝塑复合管机械压紧锚固成型连续生产方法及管材,采用“高温缓冷→中温释应力→常温定型”三段梯度冷却工艺,使填充于盲孔内的塑料分步降温、逐步收缩:高温缓冷段(80-100℃,优选90℃/5m)缓慢释放复合界面因挤压产生的内应力,避免骤冷诱发微裂纹;中温应力释放段(40-60℃,优选50℃/4m)引导塑料初步固化,保留收缩势能;常温定型段(20-30℃,优选25℃/6m)使塑料完全冷却,利用聚烯烃材料自身的热收缩特性,进一步强化塑料与梯形盲孔的卡合紧度,完成二次自锁锚固,提高了管材的使用寿命。
35、5、该对接焊铝塑复合管机械压紧锚固成型连续生产方法及管材,采用不穿透铝带的盲孔结构,铝管层在对接焊后仍为完整的密闭壳体,从根本上保证了铝层自身的气体阻隔功能;再配合外层添加evoh阻隔母粒的改性塑料层,形成“密闭铝层和evoh阻氧层”双重阻氧屏障,进一步延长整个管路系统的服役寿命。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com