
一种复合自修复微胶囊、自修复滚珠丝杠及其制备方法与流程
本发明涉及滚动功能部件金属材料自修复,具体而言,涉及一种复合自修复微胶囊、自修复滚珠丝杠及其制备方法。
背景技术:
1、滚珠丝杠作为直线运动精密传动核心部件,长期承受滚珠循环交变接触应力,滚道表层及亚表面极易产生微米级疲劳微裂纹、点蚀、浅层剥落,裂纹持续扩展会造成丝杠精度丧失、异响、卡滞甚至断裂失效。当前延长丝杠寿命的常规手段集中于材料改性与表面强化:球化退火细化基体组织、感应淬火提升表面硬度、渗氮/类金刚石涂层强化耐磨性能,但上述手段仅能延缓裂纹萌生,无法对已产生的内部微损伤进行修复,丝杠一旦出现亚表面裂纹只能整体更换,使用成本高、停机损耗大。
2、目前现有材料自修复技术主要分为微胶囊、金属涂层等,均存在无法适配碳钢滚珠丝杠的固有缺陷:
3、有机高分子微胶囊:囊壁与修复芯材均为环氧树脂、硅树脂等有机物,耐受温度不超过400℃,高温下有机胶囊分解失效;且商用微胶囊大颗粒嵌入钢基体后会割裂连续马氏体组织,降低滚道接触疲劳强度与硬度,仅能用于零件表面涂层,无法嵌入金属基体内部;修复后依靠有机粘接,摩擦工况80~180℃下树脂软化,修复界面易脱落。
4、金属涂层:仅覆盖零件外表面,丝杠失效高发区为滚道下方0~2mm亚表面,内部裂纹无法接触修复介质,修复范围存在盲区。
5、现有滚珠丝杠相关专利主要集中于热处理工艺优化、表面涂层及回球结构改进,尚未见在碳钢基体内部弥散分布自修复微胶囊,在服役过程中自触发实现亚表面裂纹原位修复的相关技术方案。为此,本发明提供一种复合自修复微胶囊、自修复滚珠丝杠及其制备方法,以解决上述现有技术中存在的至少一个技术问题。
技术实现思路
1、本发明的目的在于提供一种复合自修复微胶囊、自修复滚珠丝杠及其制备方法。将该复合自修复微胶囊弥散分布于滚珠丝杠滚道亚表面区域内,在服役过程中滚道亚表面产生疲劳微裂纹时,能够自动触发复合自修复微胶囊释放修复介质,修复介质发生冶金反应实现裂纹的原位填充修复,且修复区域与母材呈冶金结合,能够提升丝杠的接触疲劳寿命,降低设备维修更换频次。
2、为了实现本发明的上述目的,特采用以下技术方案:
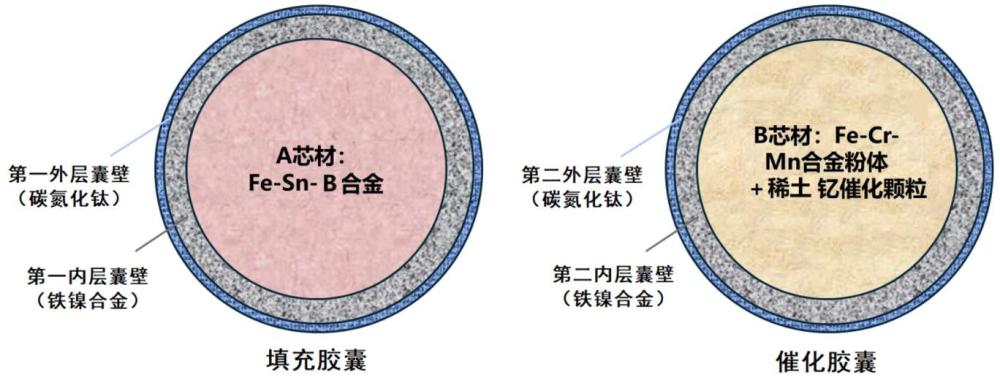
3、一种复合自修复微胶囊,包括填充胶囊和催化胶囊,所述填充胶囊包括芯材a以及由内至外依次包覆在所述芯材a表面的第一内层囊壁和第一外层囊壁;所述催化胶囊包括芯材b以及由内至外依次包覆在所述芯材b表面的第二内层囊壁和第二外层囊壁;
4、所述芯材a为fe-sn-b合金,所述芯材b包括fe-cr-mn合金和稀土钇催化颗粒;所述第一内层囊壁和所述第二内层囊壁分别独立地包括铁镍合金层,所述第一外层囊壁和所述第二外层囊壁分别独立地包括碳氮化钛层。
5、优选地,按质量百分比计,所述fe-sn-b合金包括:fe 40%~45%、sn 38%~42%、b 13%~22%。
6、优选地,按质量百分比计,所述fe-cr-mn合金包括fe 40%~46%、cr 40%~44%、mn10%~20%。
7、优选地,所述芯材b中,所述稀土钇催化颗粒的质量分数为0.8%~1.2%。
8、优选地,按质量百分比计,所述第一内层囊壁和所述第二内层囊壁分别独立地包括fe 62%~68%、ni 32%~38%。
9、优选地,所述第一内层囊壁和所述第二内层囊壁的厚度分别独立地为1~3µm。
10、优选地,所述第一外层囊壁和所述第二外层囊壁的厚度分别独立地为500~600nm。
11、优选地,所述填充胶囊和所述催化胶囊的粒径分别独立地为8~15µm。
12、优选地,所述填充胶囊和所述催化胶囊的质量比为1:1~1.5:1。
13、一种自修复滚珠丝杠,所述滚珠丝杠的滚道表面下方不超过2mm的基体区域内弥散分布有前述实施方式中任一项所述的复合自修复微胶囊。
14、优选地,所述滚珠丝杠的基体材料为中碳钢或高碳钢。
15、前述实施方式中任一项所述的自修复滚珠丝杠的制备方法,包括以下步骤:
16、s1. 取钢基体光棒原材料,在其表面涂覆复合自修复微胶囊与碳钢粘结剂的混合料,经多道次温轧复合,使所述复合自修复微胶囊嵌入所述光棒原材料表层基体中,得到复合坯料;
17、s2. 对所述复合坯料进行预先热处理,得到预处理坯料;
18、s3. 对所述预处理坯料进行感应淬火和回火;
19、s4. 对所述回火后的坯料进行成型加工,加工出螺旋滚道;再进行精加工,得到所述自修复滚珠丝杠;所述自修复滚珠丝杠滚道表面下方不超过2mm的基体区域内仍弥散分布有所述复合自修复微胶囊。
20、优选地,步骤s1中,每道次温拔涂覆所述混合料的厚度为650~700µm。
21、优选地,步骤s1中,所述复合自修复微胶囊与所述碳钢粘结剂的质量比为4:1~3:1。
22、优选地,步骤s1中,所述温轧的温度为720~850℃,所述温轧的道次为3~4道次,单道次的压下率≤12%。
23、优选地,步骤s2中,所述预先热处理的工艺根据钢基体坯料的材质进行选择:当所述钢基体为高碳钢时,进行球化退火处理;当所述钢基体为中碳钢时,进行调质处理。
24、优选地,步骤s3中,所述感应淬火的温度为880~910℃,所述回火的温度为160~200℃,所述回火的时间为2~4h。
25、与现有技术相比,本发明的有益效果为:
26、本发明提供了一种包含填充胶囊和催化胶囊的复合自修复微胶囊,将该复合自修复微胶囊弥散分布于滚珠丝杠滚道亚表面区域内,在服役过程中滚道亚表面产生疲劳微裂纹时,能够自动触发复合自修复微胶囊释放修复介质,修复介质发生冶金反应实现裂纹的原位填充修复,且修复区域与母材呈冶金结合。本发明能够修复现有有机微胶囊及金属涂层无法覆盖的内部亚表面疲劳裂纹,能够使丝杠的接触疲劳寿命提升40%~65%,有效降低设备维修更换频次。同时,本发明制备工艺与现有丝杠加工产线适配,无需新增大型设备;成品滚道硬度稳定在hrc58~62范围内,硬度波动不超过±1hrc。
1.一种复合自修复微胶囊,其特征在于,包括填充胶囊和催化胶囊,所述填充胶囊包括芯材a以及由内至外依次包覆在所述芯材a表面的第一内层囊壁和第一外层囊壁;所述催化胶囊包括芯材b以及由内至外依次包覆在所述芯材b表面的第二内层囊壁和第二外层囊壁;
2. 根据权利要求1所述的复合自修复微胶囊,其特征在于,按质量百分比计,所述fe-sn-b合金包括:fe 40%~45%、sn 38%~42%、b 13%~22%。
3. 根据权利要求1所述的复合自修复微胶囊,其特征在于,按质量百分比计,所述fe-cr-mn合金包括fe 40%~46%、cr 40%~44%、mn 10%~20%。
4.根据权利要求1所述的复合自修复微胶囊,其特征在于,所述芯材b中,所述稀土钇催化颗粒的质量分数为0.8%~1.2%。
5. 根据权利要求1所述的复合自修复微胶囊,其特征在于,按质量百分比计,所述第一内层囊壁和所述第二内层囊壁分别独立地包括fe 62%~68%、ni 32%~38%。
6.根据权利要求1所述的复合自修复微胶囊,其特征在于,满足以下特征中的至少一种:
7.一种自修复滚珠丝杠,其特征在于,所述滚珠丝杠的滚道表面下方不超过2mm的基体区域内弥散分布有权利要求1~6任一项所述的复合自修复微胶囊。
8.根据权利要求7所述的自修复滚珠丝杠,其特征在于,所述滚珠丝杠的基体材料为中碳钢或高碳钢。
9.权利要求7或8所述的自修复滚珠丝杠的制备方法,其特征在于,包括以下步骤:
10.根据权利要求9所述的自修复滚珠丝杠的制备方法,其特征在于,满足以下特征中的至少一种:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com