
用于乙烷氧化脱氢制乙烯或联产乙酸的复合催化剂
本发明涉及一种基于硼(b)、碳(c)、氮(n)、硅(si)、铝(al)等组成的复合催化剂,该复合催化剂尤其适合在氧气中将乙烷氧化转化为高值化学品,如乙烷氧化脱氢制乙烯、以及联产乙酸等。
背景技术:
1、乙烯作为世界上最大的化学品和消费品之一,是全球产量最高的有机化工原料,全球~75%石油化工产品和~40%有机化学品是以乙烯为原料合成制得,因此,乙烯生产规模和技术水平是衡量一个国家石油化工水平的重要标志。自1923年美国联合碳化物公司开发完成第一套裂解制乙烯装置以来,近百年间全球的乙烯生产主要依赖蒸汽裂解技术,当今全球90%以上的乙烯均是通过蒸汽裂解的方式生产(国内市场占比高达约80%),自2010年前后北美页岩气的迅速推进以来,乙烷等低碳烷烃的供应大幅增加,价格不断下降,以乙烷为原料蒸汽裂解制乙烯已成为更具竞争力的工艺路线。随着社会经济的发展,目前全球乙烯的供应与需求的缺口仍在日渐加剧,而目前已有和新建的乙烷裂解装置仍不能消化页岩气(乙烷)的开采量,因此研发可替代的乙烷定向生产乙烯新技术显得尤为重要。同时,乙烯也是全球生产能耗最高(生产能耗超过2.0×10¹⁵kj)、伴生温室气体最多的有机化工产品,所以其工艺技术的革新也将对全球的能源与环境格局产生深远影响。目前,乙烯生产主要技术有,(1)甲醇(煤)制乙烯;(2)石脑油蒸汽裂解制乙烯;(3)轻烃(乙烷)蒸汽裂解制乙烯等。甲醇(煤)制烯烃技术尽管其投资大及能耗(co2排放)高,但我国煤炭资源丰富,近年来得到了长足发展,产能~850万吨/年(占比17%);石脑油蒸汽裂解制乙烯技术由于其具有产业链布局多元化优势,目前仍是最主要的乙烯生产路线,产能~3550万吨/年(占比71%);轻烃(乙烷)蒸汽裂解制乙烯技术由于其投资少及生产成本低,近期发展迅速,产能~400万吨/年(占比8%)。综合来看,综合成本最低的乙烯生产工艺为乙烷蒸汽裂解制乙烯,但其受热力学平衡限制,需要在高温(800℃以上)下操作,耗能仍然较高。所以,开发一种低温操作、更低能耗的乙烯生产新工艺,具有极为重要的战略意义。乙烷催化氧化脱氢制乙烯则是一个不受热力学平衡限制、理论上室温也可进行的自发过程,因此受到了人们的强烈关注。
2、乙酸(醋酸)是一种重要的化工原料中间体,主要用于生产精对苯二甲酸(pta)、醋酸乙烯、醋酸酯、醋酸酐以及氯乙酸等化合物,可用作农药、医药和染料等工业溶剂和原料,在织物印染、照相药品制造和橡胶工业中都有广泛用途。目前,醋酸最大的下游需求为pta,约占总消费量的30%,是聚酯行业的重要化纤原料。
3、随着醋酸产业的发展和规模的迅速扩张,醋酸生产工艺也不断经历迭代更新。按照原料的不同,醋酸的生产工艺路线可划分为乙炔、乙醇、乙烯、丁烷或轻油路线,以及甲醇路线。乙炔、乙醇和乙烯原料路线,具体是将乙炔、乙醇和乙烯等原料经氧化制得乙醛,再由乙醛进一步氧化生成醋酸。甲醇路线凭借其成熟的技术优势和成本优势,成为当前主要的醋酸生产工艺,利用该法生产的醋酸产量占醋酸总产能的90%以上,但是该工艺繁琐、投资成本高,并且所使用的催化剂中含有的腆化物具有毒性,因此,需要寻找新的工艺技术。1978年thorsteinson等人报道了mo-v催化剂、在加压条件下将乙烷直接氧化生成乙酸,由此开启了乙烷选择氧化制备乙酸的研究。
4、但至今为止,以乙烷为原料采用催化工艺生产乙烯或生产乙酸的过程仍没有实现工业应用,关键原因是现有催化剂的性能还需要进一步提升,以提高乙烷催化氧化脱氢制乙烯或联产乙酸的技术优势。
技术实现思路
1、本发明的目的是提供一种用于乙烷氧化脱氢制乙烯或联产乙酸的复合催化剂,这种复合催化剂具有特有的xrd特征谱图,在乙烷氧化脱氢制乙烯中具有十分优异的催化性能,效果极其显著,具有工业应用价值。
2、本发明提供的用于乙烷氧化脱氢制乙烯或联产乙酸的复合催化剂,所述复合催化剂的元素组成为haibjcmo1.0kdoe,其中,字母“h”表示硼元素、碳元素、和氮元素的一种或几种,字母“i”表示铝元素和硅元素的一种或两种,字母“j”表示钒元素、铌元素和钽元素的一种或几种,字母“mo”表示钼元素,字母“k”表示碲元素或锑元素的一种或两种,“o”表示氧元素,其中a为0.5~50,b为0.5~50,c为0.3~1.5,d为0.1~0.7,e与h、i、j、mo和k的价态及含量有关。
3、基于以上技术方案,同样关键的是,haibjcmo1.0kdoe复合催化剂的晶体结构具有如下突出特点,即与以前所有材料的x射线衍射谱图均不相同,所述复合催化剂的x射线衍射(缩写为“xrd”)谱图,主要具有如下7个特征衍射峰,即2θ=7.9°±0.5°、20.9±0.5°、22.1±0.5°、26.6°±0.5°、27.1°±0.5°、28.2°±0.5°、和50.2±0.5°。上述特征衍射峰一般均需同时出现。
4、基于以上技术方案,所述硼源如氮化硼,碳源如石墨,氮元素如氮化硼,铝源如阿尔法al2o3粉,硅源如硅粉,钒源如硫酸氧钒,铌源如草酸铌,钽源如钽粉,钼源如钼酸铵,碲源如碲酸,锑源如sb2o3。
5、基于以上技术方案,所述复合催化剂的制备方式包括本领域任何常用的负载技术,包括但不限于水热合成法、浸渍法、沉淀法、共沉淀法、浸渍-共沉淀法和溶胶凝胶法。
6、基于以上技术方案,所述复合催化剂可以采用任何常规的成型技术直接压片成型或挤出成型为球形、圆柱形、三叶草形、四叶草形、齿轮形等实心或空心催化剂。
7、基于以上技术方案,所述复合催化剂的应用领域,作为催化剂可以用于如下乙烷氧化脱氢制乙烯或联产乙酸中。
8、基于以上技术方案,优选的,所述复合催化剂用于乙烷氧化脱氢制乙烯的反应条件,原料气为体积百分比组成为乙烷35~90%,氧气10~25%,水蒸气0~50%,上述原料气体的体积百分比组成总量为100%,反应温度为300~450℃,反应压力为0.10~1.0mpa,反应总的体积空速为500~5000h-1。
9、基于以上技术方案,优选的,所述乙烷氧化脱氢制乙烯的反应条件,优选为:原料气体积百分比组成为乙烷30~85%,氧气10~20%,水0~30%,上述原料气体的体积百分比组成总量为100%,优选的反应温度为350~400℃,优选的反应压力为0.20~0.5mpa,优选的反应总的体积空速为1000~3000h-1。
10、基于以上技术方案,优选的,乙烷既可以为纯乙烷,也可以为包含有摩尔含量不超过20%的甲烷等少量杂质的低品位乙烷原料。
11、基于以上技术方案,在反应原料含水的情形下可以联产乙酸。
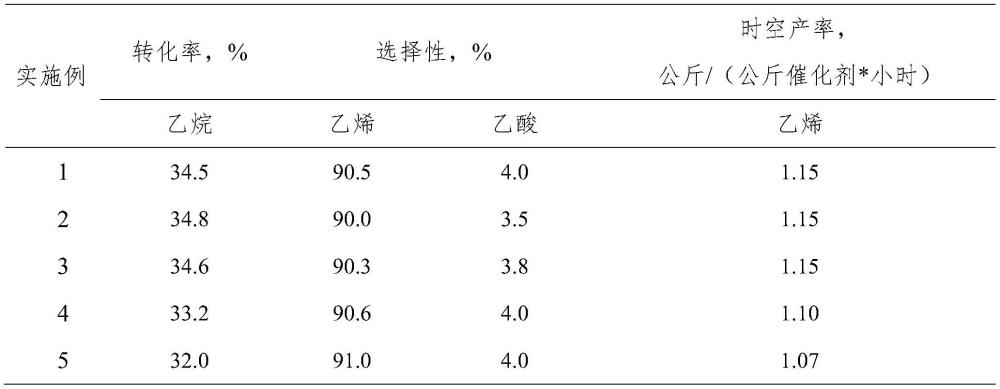
12、haibjcmo1.0kdoe复合催化剂用于乙烷氧化脱氢制乙烯反应中,在安全的操作条件下,氧气接近完全转化,其转化率为>95%,乙烯选择性最高超过94%,效果极其显著,催化剂时空产率在优选的催化剂组成和优选的安全操作条件下可达1公斤乙烯/(公斤催化剂*小时),且催化剂性能非常稳定,完全达到了工业应用标准。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com