
一种火电厂粉煤灰与烟气CO2一体化处理系统及方法与流程
本发明属于煤电联营、火电固废处置与烟气碳减排、煤矿井下安全治理的交叉,具体涉及一种火电厂粉煤灰与烟气co2一体化处理系统及方法,适用于坑口电厂、煤电联营企业实现粉煤灰、脱硫石膏固废资源化、烟气co2矿化封存与煤矿采空区充填防灭火的一体化协同处理。
背景技术:
1、在煤电联营、坑口电厂一体化产业模式下,火电固废处置、烟气碳减排、煤矿井下安全治理存在高度耦合的产业痛点,传统技术体系相互割裂、资源利用率极低。主要存在以下问题:
2、第一,传统固碳技术改造成本高、产物无法消纳。现有粉煤灰co2湿法矿化技术需要单独新建生产车间、独立反应设备,基建投资与设备投入高昂;矿化反应后改性灰渣无固定消纳场景,二次堆存造成固废治理闭环断裂,无法实现规模化工程落地。
3、第二,原状粉煤灰井下充填环保性差、改造成本高。高碱原状粉煤灰直接井下充填会造成地下水碱污染,现有技术需额外添加酸碱中和药剂调节酸碱度,药剂消耗量大、运行成本高,缺乏自主降碱技术体系。
4、第三,煤矿井下治理技术割裂、综合成本高。现有采空区充填、防灭火治理相互独立,需单独购置专用注浆材料、搭建独立施工系统,设备重复投入、工序繁琐,井下综合治理成本居高不下。
5、第四,传统矿化工艺能耗、水耗偏高。常规湿法矿化反应依赖外部热源加热,无法利用电厂余热资源,能耗浪费严重;缺乏浆液循环、烟气二次捕集的闭环设计,水资源消耗大、co2捕集矿化利用率低。
6、针对以上行业技术短板与产业痛点,亟需一种火电厂粉煤灰与烟气co2一体化处理系统及方法,以将“电厂固废复配活化-电厂废水制浆-低温烟气超声涡流强化矿化-同步降碱固碳-浆液管道直输井下-充填防灭火一体化”实现全闭环协同处理。
技术实现思路
1、本发明旨在至少解决现有技术中存在的技术问题之一,提供一种火电厂粉煤灰与烟气co2一体化处理系统及方法的新技术方案。
2、根据本发明的一个方面,提供了一种火电厂粉煤灰与烟气co2一体化处理系统,依托坑口电厂、煤电联营企业现有设施,构建固废处置、碳永久封存、井下充填、采空区防灭火多功能一体化、余热自给利用、一料多功能复用的全闭环协同处理体系。
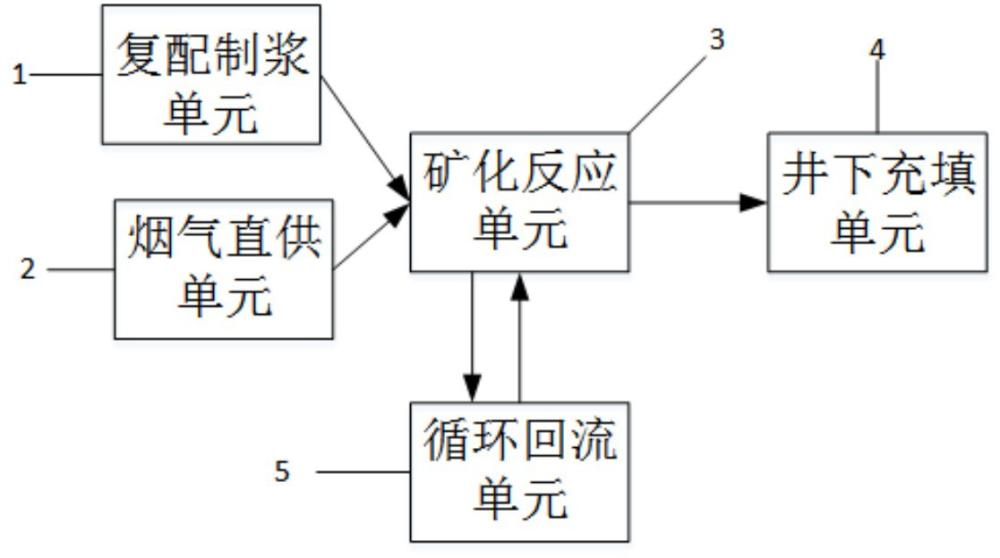
3、所述处理系统包括复配制浆单元、烟气直供单元、矿化反应单元、井下充填单元和循环回流单元。所述复配制浆单元以火电厂粉煤灰与脱硫石膏为固废原料、以电厂循环废水为制浆介质制备矿化浆液;所述烟气直供单元将火电厂脱硫脱硝后的低温烟气作为碳源与热源直接供给所述矿化反应单元;所述矿化反应单元包括超声涡流耦合多级矿化反应器,用于使所述矿化浆液与所述低温烟气中的co2在超声与涡流耦合作用下发生碳酸化反应,生成含碳酸盐的灰浆并降低其碱度;所述井下充填单元经密闭管道连接所述矿化反应单元的浆液出口,将含碳酸盐的灰浆输送至煤矿采空区;所述循环回流单元包括浆液循环回用子单元和烟气二次回流子单元,分别用于将未完全矿化的浆液回流至所述矿化反应单元再次反应、将未反应的co2回流再次捕集。
4、通过上述技术方案,本发明将火电厂固废处置、烟气碳减排与煤矿井下安全治理深度耦合,第一方面,实现“以废治废”的原料与介质闭环。复配制浆单元以粉煤灰、脱硫石膏等火电固废替代传统外购矿化原料,并以电厂循环废水作为制浆介质,无需新增工业用水,实现了电厂固废与废水的资源化回用,显著降低原料与水耗成本。第二方面,实现烟气余热自供能、免去外热与烟气提纯。烟气直供单元直接引入电厂脱硫脱硝后的40~60℃低温烟气,既作为碳酸化反应的碳源,又由其携带的余热维持反应所需温度,系统无需烟气深度提纯、无需外部加热设备,实现系统余热自供能、完全省去外部加热能耗,解决了传统湿法矿化依赖外部热源、能耗高的问题。第三方面,实现低温常压下高效矿化与同步自主降碱。矿化反应单元采用超声涡流耦合多级矿化反应器,通过涡流扰流强化气液固三相物料接触面积、结合超声空化效应打破碳酸化反应界面壁垒,从而在低温常压下获得高矿化反应效率;同时利用碳酸化反应自主中和粉煤灰浆液中的强碱性物质、降低灰浆碱度,无需额外投加酸碱中和药剂,所得灰浆满足井下充填环保要求。第四方面,实现一料多用与碳永久封存。井下充填单元将含碳酸盐灰浆经密闭管道直输采空区,实现一料三用:依托碳酸盐固化产物密实充填井下空洞、封堵煤层裂隙以隔绝空气氧气抑制煤层自燃采空区惰化防灭火、并通过矿物固化方式实现co2的永久封存,使固废处置、碳封存与井下安全治理三重效益合一。第五方面,实现浆液与烟气双循环回用,资源利用率大幅提升。循环回流单元将未完全矿化的浆液回流再次反应、将未反应的co2回流再次捕集,整体系统水耗降低40%以上,co2矿化利用率与资源利用率显著提升。
5、可选地,在所述复配制浆单元中,所述粉煤灰与所述脱硫石膏的质量配比为8:2。
6、通过将粉煤灰与脱硫石膏按8:2复配,可使粉煤灰中钙、镁活性离子溶出率显著提升、co2矿化率较纯粉煤灰提升约22%,所得浆液ph稳定降至8.6左右、符合井下充填环保标准,且浆液流动性优异、无沉降堵塞问题;石膏占比过高则会使浆液粘度大幅上升、管道输送阻力增大、易淤积堵塞,故8:2为兼顾活性、降碱与可输送性的最优配比。
7、可选地,所述超声涡流耦合多级矿化反应器包括反应器本体、设置于所述反应器本体内的涡流扰流件以及与所述反应器本体连接的超声空化装置;所述涡流扰流件用于通过涡流扰流强化气液固三相物料的接触面积,所述超声空化装置用于结合超声空化效应打破碳酸化反应界面壁垒,以强化低温常压下的矿化反应效率。
8、通过涡流扰流与超声空化的耦合,可大幅增大气液固三相接触面积并打破反应界面壁垒,使低温常压下的矿化效率较无超声强化组提升约35%;在约300w的超声涡流功率下,反应界面壁垒被充分打破、物料混合均匀性最优、能耗匹配度最佳,功率过低则强化不足、过高则气泡紊乱且能耗增加。
9、可选地,所述烟气直供单元直接引入的低温烟气的温度为50℃~55℃。
10、在50℃~55℃区间内,烟气余热可完全支撑反应所需能耗,矿化反应速率最快、固碳率最高、能耗性价比最优;温度过低则分子反应活性不足、固碳不充分,温度过高则浆液水分快速蒸发、水耗上升且反应不均、经济性下降。
11、可选地,所述粉煤灰内部的cao、mgo活性矿物组分与所述co2发生碳酸化反应生成碳酸钙、碳酸镁稳定碳酸盐,并利用所述碳酸化反应自主中和所述矿化浆液中的强碱性物质。
12、利用粉煤灰内部cao、mgo活性矿物组分与co2生成碳酸钙、碳酸镁等稳定碳酸盐,一方面实现co2的永久矿化封存,另一方面利用碳酸化反应的酸碱中和特性自主中和粉煤灰强碱性物质,无需额外投加酸碱中和药剂即可将浆液ph稳定降至9以下,彻底解决高碱灰浆污染地下水的问题。
13、可选地,所述循环回流单元还包括设置于浆液循环回流管路上的循环泵与流量调节阀,用于控制回流浆液与新鲜浆液的混合比例。
14、通过循环泵与流量调节阀控制回流浆液与新鲜浆液的混合比例,可使未完全矿化的浆液稳定回流、再次参与反应,在保证矿化充分的同时维持连续化作业的稳定性,进一步降低水耗并提升资源利用率。
15、可选地,所述井下充填单元将含碳酸盐的灰浆输送至煤矿采空区后,一部分所述灰浆根据碳酸盐固化产物对井下空洞进行密实充填,一部分所述灰浆封堵煤层裂隙、隔绝空气氧气,另一部分所述灰浆通过矿物固化方式实现co2的永久封存。
16、含碳酸盐灰浆进入采空区后实现一料三用:密实充填井下空洞以治理围岩空洞,封堵煤层裂隙、隔绝空气氧气以抑制煤层氧化自燃、实现采空区惰化防灭火,并通过碳酸盐矿物固化实现co2永久封存,从而将火电固废处置、碳封存与煤矿井下安全治理三重效益统一于同一物料。
17、可选地,所述低温烟气作为所述碳酸化反应的碳源,且由其携带的余热维持所述碳酸化反应所需的温度。
18、低温烟气兼作碳源与热源,使处理系统无需外部加热热源即可维持矿化反应所需温度,实现余热自供能、完全省去外部加热能耗,显著降低运行成本与碳排放。
19、根据本发明的另一方面,提供了一种火电厂粉煤灰与烟气co2一体化处理方法。
20、所述处理方法包括如下步骤:
21、步骤s1,以火电厂粉煤灰与脱硫石膏为固废原料进行复配活化,并以电厂循环废水为制浆介质制备矿化浆液;
22、步骤s2,将火电厂脱硫脱硝后的低温烟气直接引入超声涡流耦合多级矿化反应器,使所述矿化浆液与所述低温烟气中的co2在超声与涡流耦合作用下发生碳酸化反应,生成含碳酸盐的灰浆,并利用碳酸化反应中和所述灰浆中的碱性物质以降低灰浆碱度;
23、步骤s3,将反应后的含碳酸盐灰浆经密闭管道输送至煤矿采空区,用于井下充填、采空区防灭火及co2封存;将未完全矿化的浆液回流至所述超声涡流耦合多级矿化反应器再次反应,并将未反应的co2回流再次捕集。
24、可选地,所述粉煤灰与所述脱硫石膏的质量配比为8:2;所述低温烟气的温度为50℃~55℃;所述超声涡流耦合多级矿化反应器的超声涡流功率为300w;经反应后含碳酸盐灰浆的ph值不大于9。
25、本发明的一个技术效果在于:
26、在本发明实施例中,本发明以“电厂固废复配活化-电厂废水制浆-低温烟气超声涡流强化矿化-同步降碱固碳-浆液管道直输井下-充填防灭火一体化”的全闭环协同处理体系,实现固废处置、碳永久封存、井下充填、采空区防灭火多功能一体化,兼具余热自供能、低水耗、低药剂耗、高资源利用率,填补了煤电一体化场景下多污染物协同治理、固碳安全增效的技术空白。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com