
一种用于平流层浮空器Wale夹层的复合膜及其制备方法和应用与流程
本发明涉及轻质气体容器系统囊体材料领域。更具体地,涉及一种用于平流层浮空器wale夹层的复合膜及其制备方法和应用。
背景技术:
1、平流层浮空器,包括平流层飞艇、浮空风力发电系统等,作为临近空间平台,在通信中继、环境监测、高空风电等领域具有广阔应用前景。氦气泄漏是制约浮空器驻空寿命的核心技术瓶颈之一。
2、现有蒙皮材料的阻隔方案主要依赖在高分子镀层基底上真空蒸镀或溅镀氧化铝(al2o3)、氧化硅(sio2)等无机氧化物层形成wale夹层,wale夹层作为外壁部核心功能层,承担气体循环通道与结构支撑双重角色。然而,无机氧化物薄膜质硬而脆,在浮空器折叠运输、高空风振及昼夜温差引起的反复弯折中极易产生裂纹和针孔,导致阻隔性能急剧下降。同时,氧化物镀层与有机镀层基底在化学极性上存在差异,界面结合强度有限,进一步加剧了弯折后的性能衰减。
3、现有氧化物镀膜(alox/siox)的新鲜样品标称氦气透过率虽可达较低水平,但其致命弱点是弯折后透过率恶化倍数上升明显,即耐揉搓保持率才是制约长航时服役的真实瓶颈。镀层越厚、越连续,起始阻隔越好,但弯折开裂越严重,二者存在内在矛盾。
4、此外,对于兼具微波通信窗口与微波加工需求的浮空器囊体,连续金属化镀层会屏蔽微波,而常规的胶粘层合方案在长航时服役中易出现界面老化、剥离强度衰减等问题。因此,亟需一种在不显著增加重量、保持微波透明的前提下,大幅提升弯折后阻隔保持率的技术方案。
技术实现思路
1、为解决现有氧化物镀膜复合膜在保持微波透明、轻量化与量产可行性的前提下,存在的耐揉搓后的阻隔保持率不足,裂纹一旦在镀层萌生易快速贯穿扩展,导致整体阻隔失效等问题。本发明的第一个目的在于提供一种用于平流层浮空器wale夹层的复合膜。本发明通过图案化的镀层设计、双层镀层错位互补设计、镀层基底掺杂高纵横比片状纳米填料形成的迷宫效应以及选择性微波焊接,实现了在“微波透明、耐揉搓、可量产”三重约束下阻隔性能的最优平衡,而非片面追求新鲜样品的极致阻隔数值。
2、本发明的第二个目的在于提供一种制备如上所述的复合膜的制备方法。
3、本发明的第三个目的在于提供一种利用如上所述的复合膜在制备平流层浮空器中的应用。
4、为实现上述第一个目的,本发明所采用的技术方案包括:
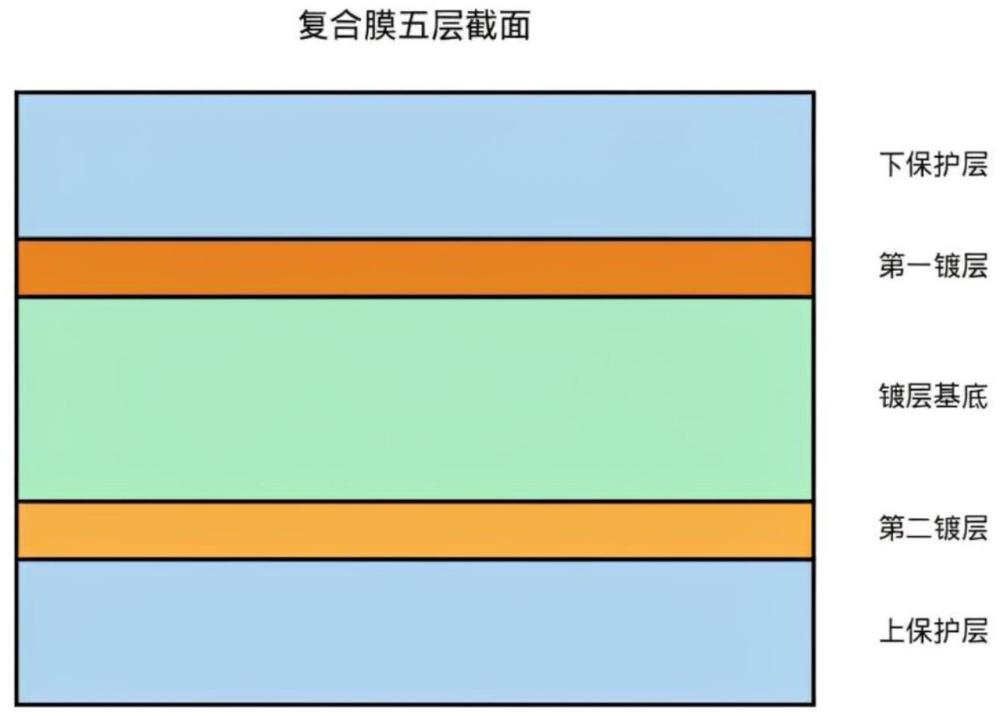
5、本发明公开一种用于平流层浮空器wale夹层的复合膜,所述复合膜为五层结构,包括依次层叠设置的第一保护层、第一镀层、镀层基底、第二镀层和第二保护层;
6、其中,所述第一镀层和第二镀层为图案化无机氧化物镀层,所述图案化无机氧化物镀层为具有间隔设置的方形实体阵列,所述方形实体阵列包括呈周期性排列的方形实体单元和用于连接任意两个方形实体单元的铰链;这样的图案化结构是通过掩膜技术制备得到的,方形实体阵列组成了图案化结构的实体区域,任意两个方形实体单元之间的间隔区域成为了图案化结构的镂空区域;
7、第二镀层与第一镀层的图案化结构在平面投影上形成错位;
8、所述镀层基底中掺杂高纵横比的片状纳米填料。
9、进一步,方形实体单元和铰链的总面积占所在的第一镀层或第二镀层面积的85~90%,其余为作为间隔相邻方形实体单元的镂空区域,这样的设计可使实体区域在所在镀层的覆盖率有所下降,从而降低了图案化精度要求与镀层内应力,耐揉搓性不受根本影响。
10、进一步,每条铰链的宽度为方形实体单元边长的5~10%,在厚度上,每条铰链与方形实体单元的厚度相同。为了保证受力均匀,一般将铰链设置在方形实体单元四条边的中心,这样可以确保铰链真正成为应变集中区域,当复合膜受到弯折或揉搓时,方形实体单元作为刚性岛几乎不发生形变,应变能集中在极细铰链处。由于铰链宽度仅为方形实体单元边长的5~10%,其弯曲刚度远低于方形实体单元,应变集中因子足够高,铰链通过面内旋转与弯曲吸收变形能,有效降低镀层开裂风险。
11、进一步,单个方形实体单元的边长为200~500μm,优选为300μm,所述每条铰链的宽度为15~30μm,优选为20μm。
12、进一步,所述第一镀层的图案化结构相对于所述第二镀层的图案化结构平移半个循环周期,平移方向可以按照水平方向的任意方向平移半个循环周期。这样可以使第一镀层的实体区域覆盖第二镀层的镂空区域,第二镀层的实体区域覆盖第一镀层的镂空区域,两层镀层实体区域在复合膜平面上的投影并集覆盖率可接近100%。但接近于100%的覆盖率并不代表气体零渗透,只是第一镀层和第二镀层的错位互补消除了因方形实体单元未完全占满所在镀层而暴露的垂直贯穿性直线路径,气体分子仍可通过镀层边缘横向扩散穿过基底,即气体分子扩散路径由垂直扩散路径改为横向扩散路径,为此申请人进一步在镀层基底掺杂高纵横比片状纳米填料以形成的迷宫效应。
13、进一步,所述镀层基底中掺杂有质量分数1~3%的平均纵横比≥100的片状纳米填料,优选为平均纵横比≥200的片状纳米填料,更优选为平均纵横比=200~1000的片状纳米填料。所谓平均纵横比=片状纳米填料平均最大平面尺寸(片径d或长宽l)/平均厚度。
14、进一步,所述片状纳米填料选自改性蒙脱土、蛭石、云母纳米片、氧化石墨烯、氮化硼纳米片中的一种或多种,其平均片厚1~10nm,平均平面尺寸为0.1~5μm。
15、进一步,所述片状纳米填料在镀层基底中呈平面取向排列。
16、片状纳米填料在共挤或流延过程中受剪切力取向,平面方向基本平行于膜面。气体分子在基底中的横向扩散路径被片状填料强制绕行,等效增加扩散路径长度,起到迷宫阻隔增强作用。
17、进一步,所述第一镀层和第二镀层为不同材质的无机氧化物镀层,无机氧化物选自氧化铝或氧化硅,例如第一镀层为氧化铝镀层,第二镀层为氧化硅镀层,或者第一镀层为氧化硅镀层,第二镀层为氧化铝镀层。
18、进一步,所述第一镀层和第二镀层的镀层厚度为10~20nm。
19、为保证焊接时分子链充分互穿融合,形成本体焊接而非界面粘合。所述第一保护层和第二保护层采用与镀层基底同族热塑性树脂。在一个具体实施方式中,针对evoh与聚烯烃相容性差的问题,所述热塑性树脂选自马来酸酐接枝聚乙烯(mah-g-pe)作为相容剂的改性evoh共混体系或乙烯-乙烯醇共聚物与改性聚烯烃的多层共挤结构,从而避免相分离导致的力学与阻隔性能劣化。
20、进一步,所述第一保护层和第二保护层还掺杂具有选择性微波吸收特性的微波敏感颗粒。
21、进一步,这些微波敏感颗粒选型原则为在2.45ghz频段具有介电损耗,且为绝缘体,同时与基体树脂具有良好分散相容性。选用在2.45ghz频段具有介电损耗是为了在制备复合膜时可吸收该频段微波能量使第一保护层和第二保护层软化,绝缘是避免电晕放电。在一个具体实施方式中,所述微波敏感颗粒选自改性钛酸钡、绝缘级碳化硅晶须、复合铁氧体纳米颗粒中的一种。
22、进一步,所述第一保护层和第二保护层掺杂有质量分数0.5~2%的微波敏感颗粒。
23、进一步,所述第一保护层和第二保护层在相邻的镂空区域通过微波辅助焊接与镀层基底融合,镂空区域形成规则分布的焊接点阵,形成华夫饼状焊接网格。
24、进一步,每个焊接点因高压压合和局部材料流动,在复合膜表面自然形成微凸起结构,微凸起高度为5~20μm。这些微凸起可以降低层间在真空负压下的范德华力吸附,避免囊体多层结构黏连,也可以在充气时囊皮内外层可顺畅分离,保证wale夹层内气体管道正常开通,又可以使焊接网格增加了层间结合面积与机械互锁,提高剥离强度。
25、为实现上述第二个目的,本发明所采用的技术方案包括:
26、本发明公开一种制备如上所述的复合膜的制备方法,包括以下步骤:
27、步骤一、在镀层基底的第一表面和第二表面分别通过图案化掩膜溅镀无机氧化物镀层,得到第一镀层和第二镀层;
28、步骤二、在第一镀层和第二镀层两侧分别再覆合第一保护层和第二保护层,得到初代复合膜;
29、步骤三、将初代复合膜通过温度低于10℃的冷辊,使镀层基底一侧接触冷辊;
30、步骤四、在初代复合膜的外侧施加微波,第一保护层和第二保护层中的微波敏感颗粒吸收微波能量,使第一保护层和第二保护层快速升温至软化温度以上实现软化,而镀层基底因紧贴冷辊而保持低温,所以软化的第一保护层和第二保护层与紧贴冷辊的镀层基底形成显著的温度梯度;
31、步骤五、在压辊筒和超声波振动的作用下使软化后的第一保护层和第二保护层通过镀层镂空区域与镀层基底实现本体焊接融合。
32、在步骤四和步骤五中,第一保护层和第二保护层是被微波直接加热的对象,可升温至充分软化甚至局部熔融状态;镀层基底紧贴冷辊,是冷却对象,可保持在较低温度。两者之间的温度差是工艺设计的核心特征,而非缺陷——保护层的高温保证其流动性,基底的低温保证镀层不受热损伤。高压与超声振动的引入,解决了“热保护层接触冷基底后界面快速冷却导致融合不足”的问题:超声振动在界面处产生局部摩擦热和分子链活化,高压确保充分接触和材料流动。
33、进一步,步骤五中压辊筒的压力为0.5~2mpa,超声波振动频率为20~40khz,振幅为5~15μm。超声波振动可作为辅助,促进界面分子链运动和局部摩擦生热,打破冷界面阻碍,可使保护层熔体与镀层基底表面在接触瞬间形成充分分子互穿,提高焊接融合质量。
34、进一步,步骤四中施加微波的功率密度和作用时间以使第一保护层和第二保护层的温度达到120~180℃,镀层基底温度不超过40℃为准。在一个具体实施方式中,微波的功率密度为2~4w/cm2,作用时间为3~6s。
35、进一步,步骤五中所述超声波振动施加于压辊筒上,通过压辊筒的辊面将超声能量传递至焊接界面。
36、为实现上述第三个目的,本发明所采用的技术方案包括:
37、本发明公开一种利用如上所述的复合膜在制备平流层浮空器中的应用。
38、本发明的有益效果如下:
39、1、阻隔性能(揉搓后保持率)显著提升:通过双层氧化物错位互补覆盖、基底迷宫效应与焊接网格密封的共同作用,以“揉搓后透过率保持率”为口径,较现有氧化物镀膜产品提升明显(现有产品揉搓104次后透过率恶化倍数3~10倍,甚至50倍以上,本发明目标揉搓104次后透过率恶化倍数<2倍)。虽未达到铝箔复合膜的绝对阻隔水平,但在保持微波透明的前提下实现了氧化物镀膜体系的最优阻隔表现。
40、2、耐揉搓性能根本改善:80~85%实体区域在弯折中几乎不受力,应变集中在宽度仅为方形实体单元边长5~10%的极细铰链处,铰链通过旋转和弯曲吸收应变能,有效抑制氧化物镀层弯折开裂,耐揉搓寿命预计提升一个数量级以上。
41、3、完全兼容微波应用:镀层为无机氧化物(al2o3、sio2在2.45ghz下tanδ≤0.01,属微波透明材料),不屏蔽微波;保护层掺杂的微波敏感颗粒为绝缘体,不产生电晕放电;基底片状填料含量低且纳米级分散,对微波透明度影响可忽略。
42、4、焊接强度高、密封性好。保护层与基底为同族材料本体焊接,配合高压与超声辅助,焊接区域剥离强度接近基体材料本体强度,长期服役可靠性优于胶粘层合方案。
43、5、工艺可行性高、成本可控:采用卷对卷磁控溅射、激光蚀刻掩膜版和共挤膜工艺,结合工业微波与超声焊接设备,无需原子层沉积或特种镀层基底,单位面积成本可控制在现有高端镀膜产品的1/3~1/2。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com