
一种PCB/FPC堆叠产品的复合离型膜的制备方法与流程
本发明涉及复合离型膜制备,具体为一种pcb/fpc堆叠产品的复合离型膜的制备方法。
背景技术:
1、在pcb/fpc行业生产hdi、ivh、n+n等高密度互连堆叠产品时,必须经过多次高温压合工序;现有量产场景中使用的常规n+n压合保护膜仅采用单层硅胶离型结构;但pcb压合工况温度可达210~240℃、压力250~750psi,高温高压下硅胶层易发生硅迁移,撕膜后铜板面残留硅污染物,引发线路开路、针孔、板面异物等批量不良;而且无法耐受棕化线硫酸-双氧水酸性药水长期浸泡,涂层易腐蚀失效,丧失对铜面的隔离防护能力;并且表面能偏高,pp粉尘、车间浮尘极易吸附于板面,压合后形成大量凹陷缺陷,严重制约产品良率。
技术实现思路
1、针对现有技术的不足,本发明提供了一种pcb/fpc堆叠产品的复合离型膜的制备方法,解决了上述背景技术中提出的问题。
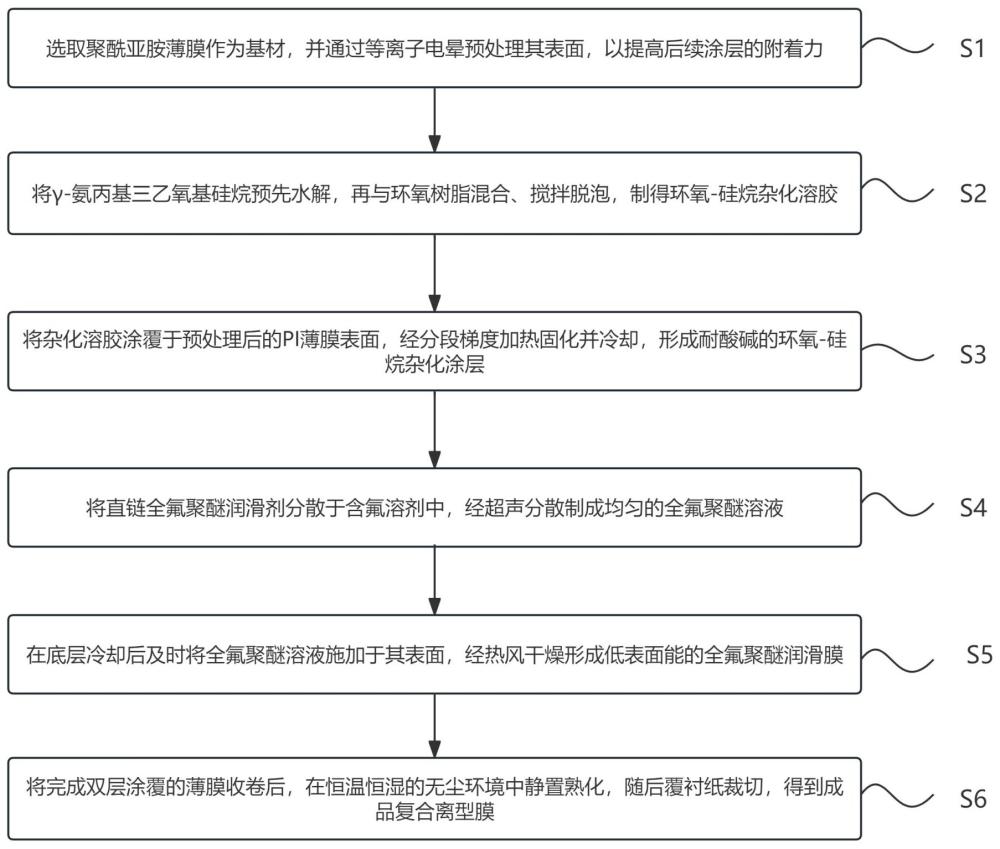
2、为实现以上目的,本发明通过以下技术方案予以实现:一种pcb/fpc堆叠产品的复合离型膜的制备方法,包括下述步骤:
3、步骤s1,基材准备:选取聚酰亚胺薄膜作为基材层,并对聚酰亚胺薄膜表面进行等离子电晕预处理;
4、步骤s2,底层涂覆液的配制:预先对γ-氨丙基三乙氧基硅烷进行水解,再将环氧树脂与水解后的γ-氨丙基三乙氧基硅烷混合,加入溶剂搅拌、脱泡均匀,得到环氧-硅烷杂化溶胶;
5、步骤s3,底层涂覆与固化:采用涂布工艺将所述环氧-硅烷杂化溶胶涂覆于预处理后的聚酰亚胺薄膜表面,形成底层涂层,并分段加热固化,固化后冷却,得到环氧-硅烷杂化涂层;
6、步骤s4,表层涂覆液的配制:将全氟聚醚润滑剂分散于含氟溶剂中,超声分散配置成全氟聚醚溶液;
7、步骤s5,表层涂覆与干燥:将所述全氟聚醚溶液施加于冷却后的环氧-硅烷杂化涂层表面,形成表层涂层,并热风干燥,得到全氟聚醚润滑膜;
8、步骤s6,收卷与熟化:将完成双层涂覆的薄膜收卷后,在温度20~25℃、相对湿度40%~60%的万级无尘环境静置熟化,然后裁切收卷,得到所述复合离型膜。
9、进一步的,步骤s2中,所述环氧树脂与γ-氨丙基三乙氧基硅烷的质量比为100:5~15;所述硅烷的水解条件为:以异丙醇和去离子水的混合液为溶剂,以冰醋酸调节体系ph值至4~5,在常温条件下水解30~60min;所述环氧树脂在环氧-硅烷杂化溶胶中的质量浓度为10%~20%;搅拌转速为300~500rpm,搅拌时间为30min,随后在-0.08mpa真空度下脱泡10min。
10、进一步的,步骤s3中,所述涂布方式为微凹版涂布或狭缝式涂布,涂布车速为2~6m/min;所述分段加热固化的工艺条件为:烘箱升温速率为2~5℃/min,先在80~120℃预烘5~10min,再升温至150~180℃固化30~60min;固化后采用风冷方式冷却至50℃以下,冷却时间为10~20min;所述环氧-硅烷杂化涂层的厚度为2~5微米。
11、进一步的,步骤s4中,所述全氟聚醚为分子量2000~4000的直链全氟聚醚;所述含氟溶剂为氢氟醚或全氟烷烃;所述超声分散的时间为15~30min;所述全氟聚醚溶液的质量浓度为1%~5%;步骤s5中,所述热风干燥的温度为60~80℃,干燥时间为10~20min;所述全氟聚醚润滑膜的厚度为0.5~1微米。
12、进一步的,步骤s1中,所述聚酰亚胺薄膜的厚度为25±5微米,宽度为100-1040毫米;所述等离子电晕预处理的放电功率为800~1200w,走膜速度为3~5m/min;预处理后的聚酰亚胺薄膜在万级无尘车间暂存。
13、进一步的,所述环氧树脂为双酚a型环氧树脂,其环氧值为0.40~0.54eq/100g;步骤s2中,所述溶剂为乙醇、异丙醇或二者的混合溶剂。
14、进一步的,步骤s5中,所述表层涂覆在底层冷却后30min内完成;当采用喷涂工艺时,喷涂气压为0.2~0.4mpa,喷嘴与膜面距离为150~250mm;当采用浸涂工艺时,提拉速度为1.5~3m/min。
15、进一步的,步骤s6中,所述收卷的张力为5~15n;所述静置熟化的环境温度为20~25℃,相对湿度为40%~60%,熟化时间为24~48h;熟化完成后覆pe隔离衬纸并裁切。
16、进一步的,还包括pcb/fpc堆叠产品的压合步骤:
17、步骤a,提供步骤s1-s6所制得的复合离型膜;复合离型膜由三层结构复合而成:内层为聚酰亚胺基材层,中间层为环氧-硅烷杂化涂层,表层为全氟聚醚润滑膜;
18、步骤b,将所述复合离型膜通过全自动贴膜机贴附于待压合的pcb/fpc板面;
19、步骤c,将贴膜后的板体送入棕化线进行处理,棕化液为h2so4浓度5.5~6.5%、h2o2浓度3.5~4.5%的酸性药水,槽液温度30~55℃;
20、步骤d,对棕化后的板体进行铆合操作;
21、步骤e,将铆合后的板体送入压合机进行高温高压压合,压合温度210~240℃,压合压力250~750psi,压合时间不低于150min;
22、步骤f,压合完成后,待板体冷却至60℃以下,手工撕除所述复合离型膜,板面无残胶。
23、本发明提供了一种pcb/fpc堆叠产品的复合离型膜的制备方法,具备以下有益效果:
24、1.该pcb/fpc堆叠产品的复合离型膜的制备方法,通过采用聚酰亚胺基材层、环氧-硅烷杂化底层与全氟聚醚润滑表层构成的三层复合结构,实现了耐高温高压无硅迁移、耐酸碱药水长期浸泡无腐蚀、低表面能防尘防吸附的综合防护性能,从根本上解决了传统硅胶膜在n+n堆叠压合工况下的材料失效问题。
1.一种pcb/fpc堆叠产品的复合离型膜的制备方法,其特征在于:包括下述步骤:
2.根据权利要求1所述的一种pcb/fpc堆叠产品的复合离型膜的制备方法,其特征在于:步骤s2中,所述环氧树脂与γ-氨丙基三乙氧基硅烷的质量比为100:5~15;所述硅烷的水解条件为:以异丙醇和去离子水的混合液为溶剂,以冰醋酸调节体系ph值至4~5,在常温条件下水解30~60min;所述环氧树脂在环氧-硅烷杂化溶胶中的质量浓度为10%~20%;搅拌转速为300~500rpm,搅拌时间为30min,随后在-0.08mpa真空度下脱泡10min。
3.根据权利要求1所述的一种pcb/fpc堆叠产品的复合离型膜的制备方法,其特征在于:步骤s3中,所述涂布方式为微凹版涂布或狭缝式涂布,涂布车速为2~6m/min;所述分段加热固化的工艺条件为:烘箱升温速率为2~5℃/min,先在80~120℃预烘5~10min,再升温至150~180℃固化30~60min;固化后采用风冷方式冷却至50℃以下,冷却时间为10~20min;所述环氧-硅烷杂化涂层的厚度为2~5微米。
4.根据权利要求1所述的一种pcb/fpc堆叠产品的复合离型膜的制备方法,其特征在于:步骤s4中,所述全氟聚醚为分子量2000~4000的直链全氟聚醚;所述含氟溶剂为氢氟醚或全氟烷烃;所述超声分散的时间为15~30min;所述全氟聚醚溶液的质量浓度为1%~5%;步骤s5中,所述热风干燥的温度为60~80℃,干燥时间为10~20min;所述全氟聚醚润滑膜的厚度为0.5~1微米。
5.根据权利要求1所述的一种pcb/fpc堆叠产品的复合离型膜的制备方法,其特征在于:步骤s1中,所述聚酰亚胺薄膜的厚度为25±5微米,宽度为100-1040毫米;所述等离子电晕预处理的放电功率为800~1200w,走膜速度为3~5m/min;预处理后的聚酰亚胺薄膜在万级无尘车间暂存。
6.根据权利要求2所述的一种pcb/fpc堆叠产品的复合离型膜的制备方法,其特征在于:所述环氧树脂为双酚a型环氧树脂,其环氧值为0.40~0.54eq/100g;步骤s2中,所述溶剂为乙醇、异丙醇或二者的混合溶剂。
7.根据权利要求1所述的一种pcb/fpc堆叠产品的复合离型膜的制备方法,其特征在于:步骤s5中,所述表层涂覆在底层冷却后30min内完成;当采用喷涂工艺时,喷涂气压为0.2~0.4mpa,喷嘴与膜面距离为150~250mm;当采用浸涂工艺时,提拉速度为1.5~3m/min。
8.根据权利要求1所述的一种pcb/fpc堆叠产品的复合离型膜的制备方法,其特征在于:步骤s6中,所述收卷的张力为5~15n;所述静置熟化的环境温度为20~25℃,相对湿度为40%~60%,熟化时间为24~48h;熟化完成后覆pe隔离衬纸并裁切。
9.根据权利要求1所述的一种pcb/fpc堆叠产品的复合离型膜的制备方法,其特征在于:还包括pcb/fpc堆叠产品的压合步骤:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com