
一种摩擦材料组合物、摩擦片及其制备方法与应用与流程
本发明涉及机械制动,尤其涉及一种摩擦材料组合物、摩擦片及其制备方法与应用。
背景技术:
1、本发明背景技术中公开的信息仅仅旨在增加对本发明的总体背景的理解,而不必然被视为承认或以任何形式暗示该信息构成已经成为本领域一般技术人员所公知的现有技术。
2、目前,各类机械制动用摩擦材料通常由增强纤维(如钢纤维、玻璃纤维)、粘结剂(酚醛树脂等)及摩擦性能调节填料(石墨、陶瓷颗粒等)组成。现有技术中,摩擦片主要通过优化材料配比或表面开槽设计提升制动性能,主要有半金属摩擦片、陶瓷复合摩擦片以及有机摩擦片等,然而,现有技术中的摩擦片存在以下问题:摩擦片在连续制动(>350 ℃)时因树脂碳化或填料失效,摩擦系数急剧下降;材料硬度不均或界面粘接不良导致制动异响;传统开槽设计易造成局部应力集中,加速磨损;含有铜、石棉等有害物质。
技术实现思路
1、有鉴于此,本发明提供了一种摩擦材料组合物、摩擦片及其制备方法与应用。本发明提供的摩擦材料组合物以及摩擦片能够提升高温工况下的摩擦系数稳定性、降低制动噪音与振动、延长摩擦片与制动盘的使用寿命;并且采用环保材料,满足无铜化、无石棉化要求。
2、为了实现上述目的,本发明是通过如下的技术方案来实现:
3、第一方面,本发明提供了一种摩擦材料组合物,所述摩擦材料组合物原料包括:摩擦性能改进剂、底料以及粘结剂;
4、所述摩擦性能改进剂包括高硬度陶瓷纤维、石墨烯改性树脂、摩擦调节剂以及填料;
5、所述底料包括芳纶纤维-环氧树脂复合层、六钛酸钾、偶联剂以及粘结助剂;
6、所述粘结剂包括丁腈橡胶、改性酚醛树脂、六钛酸钾、偶联剂、滑石粉以及固化促进剂。
7、进一步地,所述摩擦材料组合物中,摩擦性能改进剂占总质量的40%-50%,底料占总质量的30%-40%;粘结剂占总质量的10%-20%。
8、进一步地,所述高硬度陶瓷纤维为碳化硅陶瓷纤维。
9、进一步地,所述石墨烯改性树脂为石墨烯改性的腰果壳油改性酚醛树脂。
10、进一步地,所述摩擦调节剂为石墨和硫化锑混合物;石墨和硫化锑的质量比1:0.8-1.2。
11、进一步地,所述填料为滑石粉与碳酸钙的混合物;质量比为1-3:1;优选为2:1。
12、进一步地,碳化硅陶瓷纤维与石墨烯改性树脂的质量比为1:1.2~1.5。
13、进一步地,所述摩擦性能改进剂中,碳化硅陶瓷纤维占总质量的35%-40%,石墨烯改性树脂占总质量的48%-52%,摩擦调节剂10%-13%,其余为填料。
14、进一步地,芳纶纤维-环氧树脂复合层与六钛酸钾的质量比为1.5~2:1。
15、进一步地,芳纶纤维-环氧树脂复合层的制备方法为:
16、芳纶纤维采用等离子体表面处理后,浸入e-51环氧树脂与固化剂的混合液中,浸渍,然后预固化,形成芳纶纤维-环氧树脂复合层。
17、进一步地,粘结助剂为腰果壳油改性酚醛树脂。
18、进一步地,浸渍时间为10-30min;浸渍温度为20-30 ℃。
19、进一步地,预固化温度为75-85 ℃;时间为10-20min。
20、进一步地,芳纶纤维与环氧树脂质量比为1:0.8~1。
21、进一步地,固化剂为胺类固化剂,优选为二乙烯三胺。
22、进一步地,所述底料中,芳纶纤维-环氧树脂复合层占总质量的55%-60%;六钛酸钾占总质量的30%-35%;剩余为偶联剂、滑石粉填料。
23、进一步地,丁腈橡胶、改性酚醛树脂、六钛酸钾的质量比为1:1.2~1.5:0.5~0.7。
24、进一步地,固化促进剂为咪唑类固化促进剂,具体为2-乙基-4-甲基咪唑;偶联剂为硅烷类偶联剂kh550。
25、进一步地,所述改性酚醛树脂为腰果壳油改性酚醛树脂,所述改性酚醛树脂的制备方法为:
26、将苯酚、甲醛升温后,加入盐酸反应,再加入腰果壳油,升温继续反应;反应完成后,调节ph至7-8,减压蒸馏,冷却,即得。
27、进一步地,苯酚、甲醛和腰果壳油的摩尔比1:1.0-1.4:0.2-0.5。
28、进一步地,至75-85 ℃后,加入盐酸反应60-100 min。
29、进一步地,加入腰果壳油后,升温至90-95 ℃,反应40-80 min。
30、进一步地,所述石墨烯改性树脂的制备方法为:
31、将石墨烯粉体加入无水乙醇中,搅拌,再加入偶联剂,静置,得到石墨烯分散液;
32、将腰果壳油改性酚醛树脂升温至50-60 ℃,加入石墨烯分散液,恒温搅拌;搅拌完成后真空脱泡,即得。
33、进一步地,石墨烯粉体粒径 ≤ 5 μm。
34、进一步地,偶联剂为硅烷类偶联剂,优选为kh550。
35、进一步地,搅拌时间20-40 min;转速为1400-1600 r/min。
36、进一步地,静置时间为8-15 min。
37、进一步地,恒温搅拌时间为40-80 min;转速控制在1000-1400 r/min。
38、进一步地,真空脱泡时间为20-40 min。
39、第二方面,本发明提供了一种摩擦片,所述摩擦片包括背板、底层、中间层以及表层四部分;
40、所述底层、中间层以及表层由第一方面所述的粘结剂、底料以及摩擦性能改进剂制备得到。
41、进一步地,所述摩擦片表面设置非对称螺旋沟槽。
42、进一步地,所述非对称螺旋沟槽为海螺壳螺旋纹理,宽度0.5-1.2mm,深度0.3-0.8mm,沟槽覆盖面积占比15%-25%。
43、进一步地,背板为低碳钢板,低碳钢板选自q235、spcc。
44、第三方面,本发明提供了第二方面所述的摩擦片的制备方法,包括以下步骤:
45、(1)将偶联剂加入溶剂中搅拌,静置,得到偶联剂溶液;将滑石粉加入溶剂,搅拌制成填料浆;
46、改性酚醛树脂升温至50-60 ℃,加入丁腈橡胶,恒温搅拌,得到树脂-橡胶共混体系;依次加入偶联剂溶液、固化促进剂、填料浆、六钛酸钾,搅拌,静置,消泡后,涂覆在背板上,烘干;
47、(2)将高硬度陶瓷纤维、摩擦调节剂以及填料混合,搅拌;加入石墨烯改性树脂,继续搅拌至形成粒径2-5 mm的颗粒,得到表层摩擦性能改进剂;
48、(3)将芳纶纤维-环氧树脂复合层与六钛酸钾、偶联剂混合,搅拌;加入粘结助剂,继续搅拌,形成中间层底料混合料;
49、(4)依次进行挤胶、压制、热处理、磨片、仿生沟槽成型工序,即得。
50、进一步地,所述背板还包括预处理操作,所述预处理包括:背板原材料选型与裁切、精密冲压成型、表面处理。
51、进一步地,所述背板原材料选型与裁切具体操作为:选用背板,厚度根据摩擦片规格设定为1.5-3 mm;通过剪板机将卷材裁切成适配模具的矩形毛坯,公差控制在 ± 0.2mm内。
52、进一步地,所述精密冲压成型具体操作为:采用级进模或复合模进行冲压,一次完成落料、冲孔、折弯工序,成型后背板的平面度公差 ≤ 0.1 mm,孔径公差 ± 0.05 mm;冲压后去除毛刺,采用砂轮机或倒角机处理边缘。
53、进一步地,所述表面处理具体操作为:将背板放入碱性脱脂剂中,50-60 ℃浸泡10-15 min,去除表面油污;再用清水漂洗,烘干水分。
54、喷砂粗化:采用石英砂或氧化铝砂,以0.4-0.6 mpa压力对钢背贴合面喷砂,使表面粗糙度达到ra 3.2-6.3 μm。
55、进一步地,所述碱性脱脂剂为氢氧化钠和碳酸钠混合液,氢氧化钠和碳酸钠混合液中氢氧化钠和碳酸钠的质量比1:1~1.2。
56、进一步地,步骤(1)中,偶联剂为硅烷类偶联剂kh550。
57、进一步地,步骤(1)中,溶剂为无水乙醇。
58、进一步地,步骤(1)中,固化促进剂为咪唑类固化促进剂,具体为2-乙基-4-甲基咪唑。
59、进一步地,步骤(1)中,偶联剂加入溶剂中搅拌20-40 min;搅拌转速为1400-1600r/min;静置8-15 min。
60、进一步地,步骤(1)中,恒温搅拌50-70 min。
61、进一步地,步骤(1)中,加入偶联剂溶液、固化促进剂、填料浆、六钛酸钾后搅拌40-80 min;静置20-25 h。
62、进一步地,步骤(2)中,搅拌时间为20-30 min。
63、进一步地,步骤(2)中,加入石墨烯改性树脂后,若物料松散,可加入5%-8%的乙醇作为润湿剂。
64、进一步地,步骤(3)中,搅拌时间10-20 min;转速1000-1200 r/min。
65、进一步地,步骤(3)中,粘结助剂为腰果壳油改性酚醛树脂。
66、进一步地,步骤(3)中,继续搅拌时间为10-30 min。
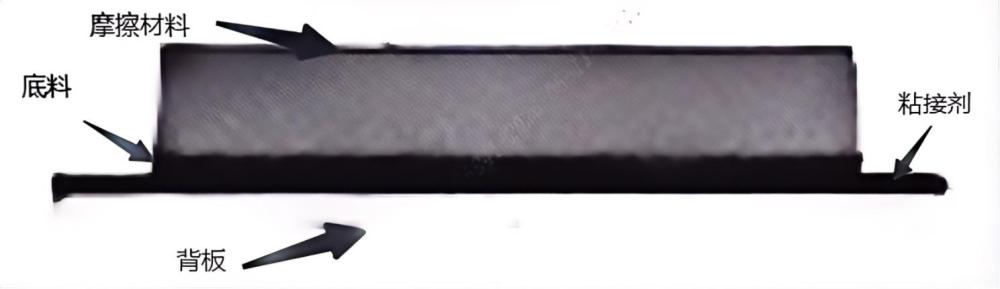
67、进一步地,步骤(4)中,挤胶为将中间层底料与摩擦性能改进剂依次覆盖挤出在粘结剂上,自上而下形成摩擦性能改进剂、底料、粘结剂、背板的四层结构。
68、进一步地,步骤(4)中,挤胶温度在80-95 ℃,挤出速度在40-50米/min。
69、进一步地,步骤(4)中,压制压力20 mpa,温度180 ± 5 ℃,保压时间6-10分钟;中间放气次数1-3次放气时间10-30 s。
70、进一步地,步骤(4)中,热处理操作为:先用3-5 h时间升到160-180 ℃,恒温3-5h,再用1-3 h时间升到180-190 ℃,恒温3-5 h,再用1-2 h时间升到200-210 ℃,恒温2-4h,再用1-2 h时间升到220-240 ℃,恒温1-3 h。
71、进一步地,步骤(4)中,仿生沟槽成型宽度0.5-1.2 mm,深度0.3-0.8 mm,覆盖率15-25%。
72、第四方面,本发明提供了第二方面所述的摩擦片在车辆盘式或者鼓式制动器中的应用。
73、与现有技术相比,本发明取得了以下有益效果:
74、本发明提供的摩擦片中添加钛酸钾晶须可以降低无石棉有机摩擦材料的热压缩变形量;钛酸钾晶须对摩擦材料高温下具有稳定摩擦系数和提升材料抗热衰退性的作用适量添加钛酸钾晶须可以减少摩擦材料的高温磨损率。添加8%~12%六钛酸钾摩擦材料的物理性能、内剪切强度、力学性能、磨损性能、传动噪声等综合性能最优。
75、本发明提供的摩擦片通过表层摩擦材料、中间层底料、底层粘结剂和背板的协同配合,摩擦片高温工况下的摩擦系数稳定性强、降低了制动噪音与振动;延长摩擦片与制动盘的使用寿命;采用环保材料,满足无铜化、无石棉化要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com