
一种环己酮氨肟化反应制备环己酮肟的方法
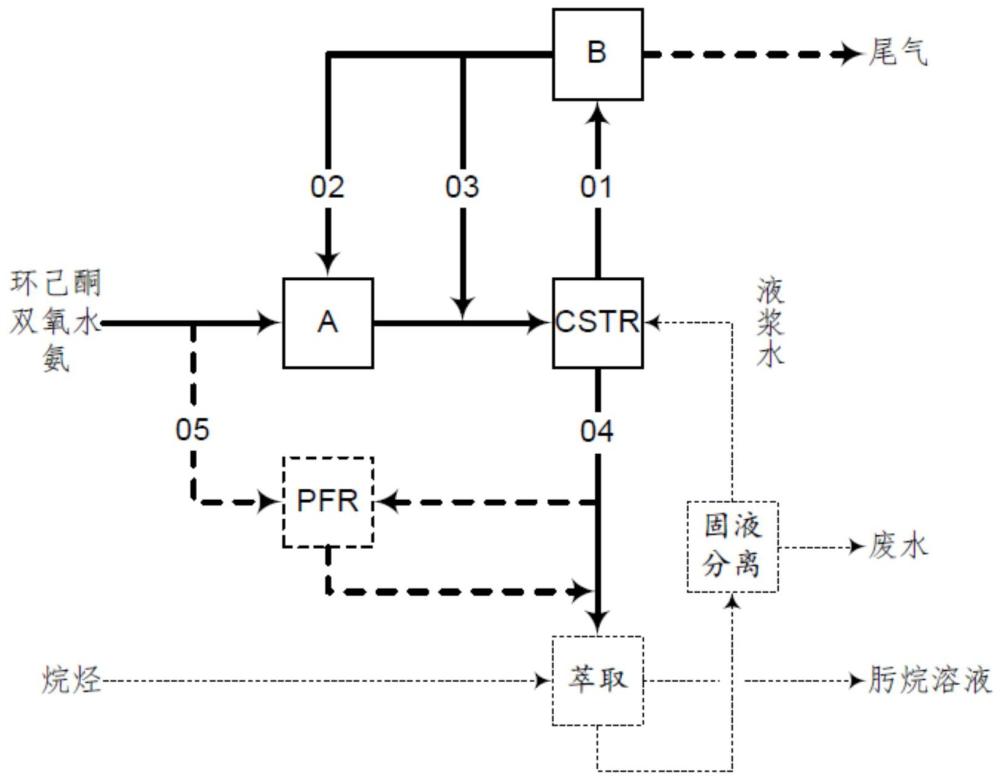
本发明涉及环己酮肟制备方法,尤其涉及一种环己酮氨肟化反应制备环己酮肟的方法。
背景技术:
1、环己酮肟,分子式c6h11no,是一种重要的化学品中间体,主要用于生产
ε-己内酰胺。
ε-己内酰胺用途非常广泛,主要用于生产尼龙-6切片,近期发展作为生产尼-66的关键原料1,6-己二胺的中间体。
2、最早生产环己酮肟的方法是hso法,也称拉西法,即由环己酮与硫酸羟胺进行肟化反应制取环己酮肟。由于该法在制取环己酮肟过程中的副产硫酸铵太多,上世纪80年代荷兰dsm公司提出了hpo法,即将磷酸羟胺替代硫酸羟胺与环己酮肟进行反应,从而能够避免在羟胺制备和环己酮肟化过程中产生大量的硫酸铵副产物。不过,hpo法仍然存在环己酮肟羟胺肟化的固有缺点:工序长、设备多、流程复杂、原子利用率低、环境影响大等。1988年意大利enichem公司首次开发出环己酮氨肟化方法:采用ts-1分子筛催化剂,以环己酮、氨和过氧化氢为原料和以叔丁醇为溶剂直接合成环己酮肟,在相当大的程度上克服了羟胺肟化法的缺点。因此,目前国内外的己内酰胺生产线几乎全都是采用了环己酮氨肟化技术。
3、环己酮在催化剂作用下的氨肟化反应式为
4、(1)
5、在环己酮氨肟化过程中的主要副反应为过氧化氢的分解:
6、(2)
7、本世纪初,中国石化开发了以空心钛硅分子筛为催化剂的单釜连续淤浆床合成环己酮肟的环己酮氨肟化技术(石油炼制与化工,2001,32:22-24;2003,34:39-43),并采用外置膜分离固体催化剂,于2003年建成7万吨/年工业试验装置,基本方法如图1所示:反应原料环己酮、气氨、双氧水和溶剂叔丁醇在反应器入口快速混合后进入氨肟化反应器进行肟化反应,反应混合液(含催化剂的浊液)从该反应器底部泵送到膜分离器,在一定的压差推动下,实现催化剂与反应产物的分离,其中产物以清液的方式从膜管中渗出后送入精馏塔回收叔丁醇进行循环;含催化剂的浊液经过冷却降温后再与反应原料环己酮、气氨、双氧水和溶剂叔丁醇一起混合后循环回反应釜进行反应。
8、公开号为cn104262196b的中国专利在此工艺的基础之上进行改进,将催化剂的外置膜分离改为内置膜分离,反应产物随从内置膜中流出的清液被送去后续工序进行分离,反应釜中含催化剂的浊液经冷却后被泵送去与反应原料环己酮、气氨、双氧水和溶剂叔丁醇一起混合后循环回反应釜进行氨肟化反应。
9、公开号为cn100506787c的中国专利、公开号为cn105837468b的中国专和公开号为cn105837467a的中国专利申请进一步改进了该方法,取消了与水混溶的有机溶剂叔丁醇,采用无溶剂或与水不混溶的有机溶剂的液-液-固三相氨肟化技术,如图2所示:反应原料环己酮、气氨和双氧水与含催化剂的循环液快速混合后进入氨肟化反应器进行肟化反应,反应混合液(浊液)从该反应器底部流出,大部分经冷却后循环与反应原料混合后再进入该反应器进行反应,少部分计量的浊液送到去后续的分离装置,采用与水不混溶的有机溶剂将其中的环己酮肟萃取出来,再通过膜分离器将催化剂和少量水分离出来循环回氨肟化反应器。
10、公开号为cn114835604b的中国专利公开了一种环己酮氨肟化生产系统及方法,包括肟化反应器,肟化反应器与叔丁醇回收精制塔连接,叔丁醇回收精制塔与萃取系统连接,萃取系统与水洗系统连接,水洗系统与废水气提塔和甲苯、环己酮肟精制系统连接,叔丁醇回收精制塔的塔顶冷凝器通过回流槽与肟化反应器连接,废水气提塔的废水排出管连接废水蒸发塔的再沸器的管程进口,叔丁醇回收精制塔的塔顶气相管连接至废水蒸发塔的再沸器的壳程进口,再沸器的壳程出口连接至叔丁醇回收精制塔塔顶冷凝器的进口。在公开号为cn114835604b的中国专利的系统及方法中,虽然通过将叔丁醇回收精制塔的塔顶气相余热用于废水蒸发塔,在一定程度上减少了循环水消耗和废水排放,但其反应器仍沿用传统的液相大循环移热方式,即依靠大量反应混合液循环带走反应热。该方式所需的循环液量巨大,导致循环泵电耗高、设备投资大、催化剂磨损严重,同时反应热仅以低品位热能形式通过循环水冷却散失,未能得到有效利用。此外,该工艺仍需消耗大量脱盐水和冷却水,废水产生量依然较大。针对上述不足,本发明提出了一种全新的环己酮氨肟化反应制备环己酮肟的方法,其核心特征在于利用反应放热使反应器内部分物料汽化,通过汽化潜热移走反应热,从而彻底替代传统液相大循环。采用本发明的方法,循环物料量可降低至传统工艺的1.36%,循环泵电耗大幅下降,反应热转化为高品质蒸汽得以回收利用,同时工艺流程显著简化、设备投资降低,并可适用于多种溶剂体系,实现了环己酮氨肟化反应的高效、节能与清洁生产。
技术实现思路
1、本发明旨在提供一种环己酮氨肟化反应制备环己酮肟的方法,进一步降低能耗和物耗、简化流程和设备、减少投资,提高反应热利用率和反应产物质量。
2、为了实现上述目的,本发明所采用的技术方案是:
3、一种环己酮氨肟化反应制备环己酮肟的方法,包括以下步骤:
4、将环己酮、溶剂、全部或大部分的双氧水、氨通入装填有固体催化剂的全混流型反应器中进行催化氨肟化反应,所述全混流型反应器中绝对压力为0.04~1.0 mpa,温度为60~160℃,将该反应器中的部分物料汽化,汽化所产生的蒸汽流出所述全混流型反应器后进行冷凝,得到冷凝液全部或部分循环回所述全混流型反应器。
5、上述被反应放热汽化所产生的蒸汽从所述全混流型反应器的顶部流出,经冷凝器或精馏器冷凝后的冷凝液可根据工艺需要全部或部分循环回全混流反应器:在反应物料中不含有机溶剂或只含与水混溶的有机溶剂(如叔丁醇)的条件下,其冷凝液可全部直接循环回该反应器或与反应原料(环己酮、双氧水和氨)混合后再循环回该反应器;在反应物料中含有与水不混溶的有机溶剂(如环己烷、正己烷、苯和甲苯等)的条件下,其冷凝液中的全部油相和部分水相直接循环回该反应器或与反应原料混合后再循环回该反应器,其余部分的水相由于只含微量的有机物,可将其进行适当处理后外排,以达到氨肟化反应系统的水平衡。从而实现进一步降低能耗和物耗,提高反应热利用率和反应产物质量的效果。
6、根据本发明的实施例,还可以对本发明作进一步的优化,以下为优化后形成的技术方案:
7、在其中一个优选的实施例中,为了进一步降低能耗和物耗,提高反应热利用率,所述全混流型反应器中绝对压力为0.05~0.90 mpa,温度为70~150℃;优选地,所述全混流型反应器中绝对压力为0.06~0.80 mpa,温度为80~140℃。
8、在其中一个优选的实施例中,所述溶剂包括水、有机溶剂中的一种或两种。
9、在其中一个优选的实施例中,所述有机溶剂为c原子数 ≤12的有机化合物或有机化合物的混合物;优选地,所述有机溶剂为c原子数 ≤10有机化合物或有机化合物的混合物;进一步优选地,所述有机溶剂为c原子数≤8的有机化合物或有机化合物的混合物。
10、在其中一个优选的实施例中,流出所述全混流型反应器的液相被直接送去进行后续分离,或通过一个平推流型反应器进一步进行氨肟化后再被送去进行后续分离。
11、蒸汽从全混流型反应器的顶部排出冷凝后回流回全混流反应器,流出所述全混流型反应器的液相再进行后续处理。
12、在其中一个优选的实施例中,所述冷凝液全部直接送入所述全混流型反应器或与原料环己酮、双氧水和氨混合后再送入所述全混流型反应器;或者,将冷凝液中的全部油相或全部油相、部分水相与原料环己酮、双氧水、氨混合后再送入所述全混流型反应器。
13、全部或部分水相送去作为水平衡的后续处理。
14、在其中一个优选的实施例中,所述全混流型反应器为绝热方式的搅拌釜式反应器、内循环反应器、外循环反应器中的一种或多种。
15、在其中一个优选的实施例中,所述反应原料环己酮、双氧水和氨直接加入所述全混流型反应器或混合后再加入所述全混流型反应器,或与所述循环的冷凝液一起混合后再加入所述全混流型反应器。
16、在其中一个优选的实施例中,所述的平推流型反应器为绝热或换热操作的单管式反应器、列管式反应器、排管式反应器中的一种或多种。
17、在其中一个优选的实施例中,在所述平推流型反应器的进口补充过氧化氢和氨,过氧化氢的总加入量与环己酮的摩尔比值为<1.15,优选<1.10,更优选<1.05;氨的总加入量与环己酮的摩尔比值为<1.20,优选<1.1,更优选<1.05。保证反应充分发生的基础上节约反应物用量。
18、环己酮的摩尔流量为150~200 kmol/h,双氧水和氨的总摩尔流量为150~200kmol/h。
19、第一次的加入的双氧水和后续平推流型反应器中加入的双氧水的摩尔比值范围为0.7:0.3~1:0。后续平推流加入剩余的双氧水。
20、第一次的加入的氨和后续平推流型反应器中加入的氨的摩尔比值范围为0.7:0.3~1:0。后续平推流加入剩余的氨。
21、所述的后续分离为采用常规的分离方法或装置,如精馏、萃取、固液分离(旋流、离心、过滤和膜分离等)等,将产物环己酮肟与固体催化剂分离开来,其中固体催化剂循环回所述全混流型反应器进行催化作用。
22、所述利用反应物料汽化吸收反应热以实现反应过程热量平衡的氨肟化方法,可适用于其它醛或酮的氨肟化制备醛肟或酮肟的过程。
23、本发明的基本技术特征是:利用反应器中部分物料的汽化移走反应热以控制反应温度,而不是目前的采用大量反应混合液循环的方式移走反应热。
24、以上述年产15万吨的己内酰胺生产装置为例,在不使用有机溶剂时,氨肟化反应放热所汽化的主要是水,而水在90℃下的汽化热约为2283 kj/kg,所以采用汽化移热时,将产生5.372*107 /2283 ≈ 23530 kg/h的蒸汽,相应产生23.53 t/h的冷凝液进行循环,此循环量约为目前氨肟化反应技术的1.36%。由此可见,采用汽化移热方式所需的循环量可以大大减少,也就是循环泵的电耗可显著降低,而且汽化所产生的蒸汽的能量更容易利用。此外,由于循环量的显著减少,反应器进口的反应物环己酮、过氧化氢和氨的浓度将显著提高,于是反应速度显著增加,这样不仅所需反应时间或反应器体积显著减少,而且环己酮的残余量和过氧化氢的分解量也都会减少。
25、分析现有技术可知,由于环己酮的氨肟化反应(1)是一个强放热反应(在25℃和常压下的反应放热约为316 kj/mol),所以迄今为止所有的环己酮氨肟化工业反应技术全都是采用绝热反应+液相循环移热的方法,即氨肟化反应器基本上绝热操作方式(无换热装置),但采用大量反应混合液循环移走其反应热的方式以控制适宜的反应温度。
26、以年产15万吨的己内酰胺生产装置为例,其环己酮氨肟化反应器的环己酮转化量约为170 kmol/h,其反应放热量约为170*1000*316 = 5.372*107kj/h。在90℃下反应器出口的反应混合液的比热约为1.55 kj/(kg℃),假设温升为20℃,则需要反应混合液循环量约为1.733*106kg/h或1733 t/h。
27、由此可见,由于氨肟化反应的热效应大,采用反应混合液循环移热方式需要的循环量非常大,其缺点非常明显:(1)反应混合液循环泵的投资大、电耗高;(2)所需催化剂膜分离装置大;(3)循环量大导致反应器进口的反应物浓度低,从而所需反应器体积大,相应环己酮的残余量也较大;(4)不利于反应热的利用;(5)大量浊液循环对泵的损害也较大。
28、以下补充本发明中全混流型反应器、平推流反应器和冷凝相互作用的过程、分析,以及带来的优势:
29、(1)全混流反应器、平推流反应器与化学能利用的协同作用显著优化了公用工程消耗。具体而言,cstr内利用反应热汽化物料,产生的蒸汽经冷凝器冷凝后,其冷凝液直接返回cstr,形成汽化-冷凝-回流闭路循环,无需外部冷却介质(如循环水)进行大规模移热,与传统工艺中依赖循环水冷却反应混合液相比,循环水消耗量降低90%以上。同时,汽化产生的蒸汽所携带的潜热可通过冷凝器回收,用于预热进料或产生低压蒸汽,进一步降低装置蒸汽消耗。cstr出口的液相随后进入pfr进行深度反应,由于cstr已通过汽化移热将反应温度控制在最优范围,pfr无需额外设置换热夹套或外部加热/冷却介质,可实行绝热操作,从而节省了pfr公用工程配置。此外,pfr入口可选择性补加少量双氧水和氨,利用cstr出料余热即可完成反应,无需蒸汽加热。综上,本发明通过反应器间的协同与汽化移热的结合,大幅降低了循环水、冷冻水及蒸汽的消耗,实现了公用工程的集约化利用。
30、(2) cstr中汽化移热使反应温度均匀且可控,避免局部过热,从而抑制双氧水的非催化分解副反应。同时,汽化蒸汽经冷凝器冷凝后回流至cstr,可将未反应的氨和夹带的环己酮重新送回反应区,减少其随尾气损失。cstr出口液相进入pfr进行深度反应,由于cstr已通过汽化移热将反应控制在较高转化率,pfr入口残余的双氧水浓度较低,进一步减少了在pfr内的分解副反应。三者的协同作用显著提高了双氧水有效利用率和环己酮转化率。
31、(3) 传统工艺中,含催化剂的浊液经大循环泵强制循环,催化剂颗粒受到剧烈剪切和碰撞易失活。本发明中,循环物料仅为不含催化剂的冷凝液,催化剂仅随cstr底部出料进入pfr及后续分离系统,循环路径短、线速度低,催化剂磨损大幅减少。
32、(4) 传统工艺中大量含双氧水的反应液在高温下高速循环,一旦循环泵密封失效或管道破裂,泄漏物料中高浓度双氧水易引发火灾爆炸。本发明循环管路中绝大多数危险物料被封闭在cstr和pfr的有限体积内,且cstr气相空间压力可控,汽化移热本身具有缓冲反应温升的作用,显著提升了装置的安全水平。
33、与现有技术相比,本发明的有益效果是:
34、(1)利用反应热汽化部分物料的移热方式,可以显著减少循环量(冷凝液),从而显著降低循环所需的电能。
35、(2)汽化产生的蒸汽更容易被利用。
36、(3)由于冷凝液中不含固体颗粒,因此对循环泵的损耗也可以减少。
37、(4)循环物料(冷凝液)的显著减少,可显著提高反应器进口的反应物(环己酮、过氧化氢和氨)浓度,使得反应速度显著增加,从而使得所需反应时间或反应器体积显著减少,并使得环己酮的残余量和过氧化氢的分解量明显减少,这样不仅提高了双氧水利用率,还可以提高生产的安全性,具体分析如下所示:
38、(1) 环己酮氨肟化反应方程式为:
39、
40、该反应为等分子反应,但生成 2分子水。水的积累会从热力学上抑制反应正向进行,尤其当反应在含水溶剂中进行时,水的活度升高会降低平衡常数对应的转化率。采用汽化移热时,反应器内部分物料(主要是水及可能共沸的组分)持续被汽化并移出系统。这一过程主动降低了液相中的水浓度,相当于不断地从反应体系中移除产物水,从而根据勒夏特列原理,推动反应平衡向右移动,提高环己酮的平衡转化率。
41、在含与水不混溶的有机溶剂体系下,由于水被移除,有机溶剂的相对浓度上升,有利于维持催化剂活性微环境,进一步促进反应速率。因此,反应速率提升不仅是反应物浓度提高的动力学效应,还包括产物水浓度降低的热力学/平衡效应,两者协同作用,使得本发明的反应条件更为优越。
42、(2) 根据连续搅拌釜式反应器(cstr)的物料衡算与反应动力学,在进料流量
f、反应器体积
v与出口转化率
x的关系由设计方程描述,其中
r(
x)为反应速率。当采用大量液相循环移热时,反应器进口的环己酮浓度被稀释至初始浓度的(
r为循环比),导致反应速率
r显著降低。为达到目标转化率,必须增大反应器体积
v或延长停留时间。相反,本发明采用汽化移热,循环物料仅为冷凝液,循环比
r可降至目前氨肟化反应技术的1.36%,反应器进口反应物浓度接近新鲜原料浓度。根据幂级数动力学模型,反应速率与反应物浓度呈正相关,进口浓度提高
k倍,反应速率可提高
kn倍(
n>0)。因此,在相同处理量下,所需反应器体积可同比缩减,停留时间缩短。同时,环己酮残余量随停留时间缩短而指数下降,过氧化氢分解副反应因停留时间减少而受到抑制,其分解率可降低30%~50%(理论估算)。
43、综上,本发明确实在提高反应效率、减少副反应方面具有明确工程理论优势。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com