
一种热轧线侧导板用高温耐磨涂层材料及其制备方法与流程
本发明涉及激光熔覆,特别涉及一种热轧线侧导板用高温耐磨涂层材料及其制备方法。
背景技术:
1、热轧产线的侧导板是引导高温带钢运行方向的关键导向部件,服役过程中长期承受800℃以上高温带钢的持续摩擦与冲击,工况条件极为恶劣,对材料的抗高温磨损性能要求极高。
2、传统侧导板多由普通碳素结构钢(如q235)或低合金钢(如16mn)制成。这类材料在高温环境下发生明显软化,硬度急剧下降,高温耐磨性能严重不足。实际生产中,连续运行十几个小时后,侧导板工作表面即被冲刷出深度达5~10mm的沟壑状磨损带。同时,磨损脱落的金属碎屑在高温高压条件下易黏附于导板表面,形成硬质积瘤。这些积瘤如同锉刀作用于带钢边缘,引发“滑丝”或“结疤”等表面缺陷,严重影响带钢产品表面质量与成材率。由此导致的导板频繁更换,大幅增加了产线非计划停机时间,制约了生产效率。
3、为解决上述问题,部分企业采用在侧导板表面制备镍基碳化钨(wc含量约60%)复合涂层的方式提升高温耐磨性能。该方案虽能在一定程度上满足高温耐磨要求,但仍存在以下突出缺陷:其一,碳化钨颗粒(熔点约2870℃)与镍基体(熔点约1450℃)之间的热物性参数差异巨大,激光熔覆后冷却收缩率不一致,涂层内应力集中,极易产生微裂纹甚至宏观开裂;其二,涂层一旦出现划伤或局部失效,因碳化钨硬度极高(hv≈2200),下线修复极为困难,需经复杂预热(250~350℃)与焊后缓冷处理,修复周期长达数天,且修复区易再次开裂。这导致镍基碳化钨涂层侧导板的综合使用寿命和维修经济性并不理想。
4、此外,现有激光熔覆工艺中,镍基碳化钨粉末密度大、上粉率低,制备同等厚度涂层所需粉末用量大,材料成本居高不下。且其较高的预热温度容易导致薄壁导板发生热变形,需借助专用装夹工装固定,进一步增加了工序复杂度和工装成本。
5、综上,现有侧导板材料与涂层体系难以兼顾高温耐磨性、抗开裂性与可修复性三重要求,亦无法满足低成本、高效率的工业化生产需要,已成为制约热轧产线效能提升和产品质量改善的技术瓶颈。
技术实现思路
1、本发明针对热轧产线侧导板现有技术中存在的以下问题:传统碳素钢或低合金钢基体高温耐磨性差、更换频繁;镍基碳化钨复合涂层易开裂、下线修复周期长且成本高。本发明提供一种热轧线侧导板用高温耐磨涂层材料及其制备方法,旨在通过优化合金粉末配方,结合激光熔覆工艺,获得兼具有优异高温耐磨性、高抗开裂性和良好可修复性的复合涂层,同时降低材料与加工成本,延长导板服役寿命,提升热轧产线作业效率与带钢表面质量。
2、为了实现上述发明目的,本发明提供了以下技术方案:
3、第一方面,本发明提供了一种热轧线侧导板用高温耐磨涂层材料,所述涂层材料为适用于激光熔覆工艺的合金粉末,按质量百分比计,由以下化学成分组成:
4、fe:0.5~2.8%;
5、cu:48~58%;
6、si:0.1~0.8%;
7、w:1.0~4.5%;
8、c:3.0~9.0%;
9、ti:20~38%;
10、其余为fe、cu、si、w、c、ti以外的其他元素,且所述其他元素的总含量<5%。
11、进一步的,所述合金粉末的粒度为45~150μm,所述合金粉末中含有预先制备的tic颗粒,在激光熔覆过程中所述tic颗粒弥散分布于涂层中形成硬质增强相。
12、进一步的,所述涂层材料中ti与c的质量比为(3~5):1。
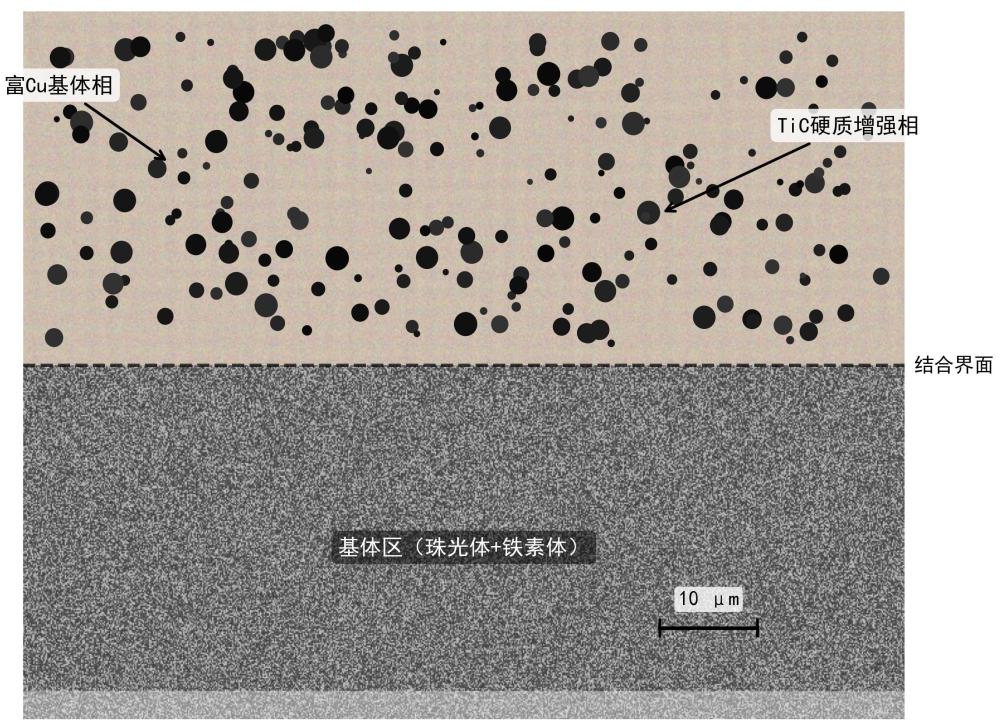
13、第二方面,本发明提供了一种采用上述涂层材料制备的热轧线侧导板用高温耐磨涂层,所述涂层通过激光熔覆与侧导板基体呈冶金结合,所述涂层由富cu基体相以及弥散分布于所述富cu基体相中的tic硬质增强相组成。
14、第三方面,本发明提供了一种热轧线侧导板用高温耐磨涂层的制备方法,采用如上述的涂层材料,包括以下步骤:
15、s1:对侧导板基体的待加工表面进行打磨和清洗处理,去除表面氧化皮、疲劳层及油污;
16、s2:将清理后的侧导板基体进行预热,预热温度为150~200℃;
17、s3:采用六轴工业机器人夹持激光熔覆头,将所述合金粉末以惰性气体为载体输送至激光作用区域,在惰性气体保护氛围下进行激光熔覆;
18、s4:控制激光熔覆工艺参数按预设轨迹进行扫描熔覆;
19、s5:熔覆完成后,将带有涂层的侧导板自然冷却至室温。
20、进一步的,所述步骤s2中,预热升温速率为1~15℃/min,保温时间为20~40min。
21、进一步的,所述步骤s4中的激光熔覆工艺参数为:激光功率3000~5000w,扫描速度800~1000mm/min,送粉转速4~6.5r/min,保护气流量12~18l/min,送粉气流量4.5~6.6l/min,单次进给量为2mm。
22、进一步的,单道单层熔覆厚度为2.5~3mm;当制备总厚度超过3mm的涂层时,在前一层熔覆层表面温度降至150~200℃后,对该熔覆层表面进行清理,随后重复执行步骤s3和步骤s4进行多层搭接熔覆,形成总厚度为5~15mm的多层复合涂层。
23、进一步的,所述步骤s3中的惰性气体为纯度≥99.99%的氩气,所述保护气与送粉气均为所述高纯氩气,且所述送粉气流量与保护气流量之比为(0.25~0.55):1。
24、进一步的,所述步骤s1中的侧导板基体材质为普通碳素结构钢或低合金钢;所述制备方法还包括涂层失效后的现场修复工艺,所述修复工艺为:对磨损区域进行探伤检测,打磨去除疲劳裂纹影响区后开设v型或u型坡口,随后对坡口及周边区域进行局部预热至150~200℃,再重复执行步骤s3至s5进行激光熔覆修复。
25、本发明与现有技术相比,具有如下的优点和有益效果:
26、(一)高温耐磨性能优异
27、本发明涂层内弥散分布大量tic硬质增强相,该增强相在高温环境下保持稳定的晶体结构与高硬度,有效抵御高温氧化、黏着磨损与磨粒切削作用。工业应用表明,涂层侧导板平均连续服役寿命达480小时以上,较传统q235钢制导板(15~20小时)提升约20~30倍,较镍基碳化钨涂层导板(约200小时)提升约1.4倍,且带钢边缘质量合格率由92%提升至99.5%以上。
28、(二)抗开裂性能突出
29、本发明以富cu相为基体,具备优良的高温韧性与应力缓冲能力,有效抑制涂层在熔覆冷却及服役过程中的裂纹萌生与扩展。实施例5和实施例8均证实,激光熔覆及多层熔覆过程中涂层均无开裂,彻底克服了镍基碳化钨涂层因热物性失配而易开裂的固有缺陷。
30、(三)修复工艺简便高效
31、涂层失效后仅需局部预热至150~200℃即可进行激光熔覆修复,无需复杂预热和装夹工装。实施例10证实修复后涂层无开裂,修复区与原始涂层硬度差≤1.5hrc,单块导板修复时间仅约2.5小时,而镍基碳化钨涂层修复需数天周期。
32、(四)生产成本大幅降低
33、本发明粉末配方不含价格昂贵的碳化钨,材料成本较镍基碳化钨粉末降低50~70%;粉末密度仅为镍基碳化钨的一半,单位面积用粉量仅为其三分之一;预热温度从250~350℃降至150~200℃,加工效率提升0.5倍以上,单层熔覆厚度可达2.5~3mm。综合计算,单条产线年节约成本约500万元,经济效益极为显著。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com