
一种混杂航空铝合金屑的固态再生方法及其再生铝合金
本发明涉及一种混杂航空铝合金屑的固态再生方法及其再生铝合金,属于金属材料再生制备与航空制造。
背景技术:
1、沉淀析出型铝合金,如7xxx和2xxx系,因其轻质、高强特性,广泛应用于航空航天等领域。其中,以波音、空客商业大飞机为例,其机体结构大量使用以7075(al-zn-mg-cu系)和2024(al-cu-mg系)等为代表的高强韧铝合金。然而,当飞机退役后,这些不同牌号的高强韧铝合金将被拆解、破碎,形成难以有效分离的混杂废料。此外,在机加工该类合金过程中,例如铣削、车削、钻孔和磨削等,约40%的铝合金材料会以混杂航空铝合金屑的形式被浪费掉。如果不能绿色、高效地回收这些伴随加工工艺产生的大量混杂航空铝合金屑,必然导致严重的材料损失。
2、过去,回收此类混杂航空铝合金屑主要采用传统重熔精炼法。该方法需将废铝加热至700℃以上,致其熔化,能耗极高,每吨铝仍需消耗约16~19gj的能量,并排放0.6吨的二氧化碳,且烧损严重(总回收率通常低于54%),其存在的工序繁琐、高能耗、高烧损、高排放等本征问题给升级或保级回收再生高“买飞比”的混杂航空铝合金屑带来严峻挑战。更关键的是,7xxx系中的zn、mg与2xxx系中的cu在重熔过程中会形成粗大、有害的脆性相,导致再生合金性能远低于其原生合金,从而只能被“降级回收”和用于低端产品。现在,基于屑压坯固结,即屑压坯挤压固态回收技术,可在不发生铝屑熔化的情况下,实现铝屑的绿色可持续循环再生,其中排放量约为重熔路径的30%,材料收得率高(>95%左右),且能耗方面也仅为重熔路径的26~31%,每吨只需要5~6gj的能量。然而,现有固态回收技术多聚焦于固态回收单一牌号铝合金屑,而实际的铝屑来源则以混杂航空铝合金屑为主。由于7xxx系和2xxx系航空铝合金的最佳热挤压温度窗口存在显著差异,所以,简单、粗暴地套用单一合金的回收工艺极易导致7xxx系合金区域出现过烧或2xxx系合金区域发生变形抗力过大、界面结合不良等问题。此外,异种合金在固态再生过程中的界面结合、多相析出协同调控及强塑化机理尚不明确,导致回收合金产品性能不可控等问题日益凸显,严重阻碍了混杂航空铝合金屑的可持续绿色再生及其高质化利用。因此,研发适配7xxx/2xxx系混杂航空铝合金屑的固态再生技术及配套工艺方法,对发展我国铝循环经济及再生冶金领域具有重要的理论与工程价值。
技术实现思路
1、针对现有固态回收技术中7xxx系和2xxx系混杂航空铝合金屑难以高值化回收、熔炼法能耗高以及所得再生铝合金强塑性匹配不佳的技术问题,本发明提供了一种混杂航空铝合金屑的固态再生方法及其再生铝合金。本发明利用工序简单、低能耗、近零烧损、低排放的屑压坯固结技术回收再生混杂航空铝合金屑,旨在提供一种在不熔化合金屑的情况下,直接、高效地将7xxx系和2xxx系混杂航空铝合金屑固态再生成高性能铝合金的方法,进而实现混杂航空铝合金屑的高质化利用。
2、一种混杂航空铝合金屑的固态再生方法,包括下述步骤:
3、(1)将7xxx系和2xxx系混杂航空铝合金屑装入模具,冷压预成型,脱模,得到圆柱形挤压坯料;
4、(2)将步骤(1)所得的圆柱形挤压坯料加热至400~420℃,同时将模具进行预热,模具预热温度比加热温度低5~15℃,然后将坯料放入模具中进行热挤压,挤压比为8~25:1,挤压速度为3~10mm/s,挤压压力为20~30mpa,得到再生铝合金棒材;
5、(3)将步骤(2)所得再生铝合金棒材进行固溶处理和人工时效处理,得到再生铝合金;所述固溶处理为在450~475℃下保温0.5~2h,随后在水温≤25℃条件下进行水淬,固溶出炉至入水的淬火转移时间控制在5s以内;所述人工时效处理为在110~180℃下保温16~36h。
6、优选地,所述步骤(1)中,7xxx系和2xxx系混杂航空铝合金屑中7xxx系铝屑和2xxx系铝屑的质量比为1~9:1。
7、进一步优选地,所述步骤(1)中,7xxx系和2xxx系混杂航空铝合金屑中7xxx系铝屑和2xxx系铝屑的质量比为9:1、7:3或5:5。
8、进一步优选地,所述步骤(1)中,7xxx系和2xxx系混杂航空铝合金屑为7075和2024混杂航空铝合金屑。
9、上述技术方案中,所述步骤(1)中,7xxx系和2xxx系混杂航空铝合金屑来源于航空铝合金结构件在数控加工中心进行干式铣削、车削、钻孔及攻丝等工序中产生的混合切屑,或者由7xxx系铝合金与2xxx系铝合金经干式车削后按预定质量比混合而成。
10、优选地,所述步骤(1)中,将7xxx系铝合金和2xxx系铝合金在不添加冷却液的条件下分别车削成7xxx系铝屑和2xxx系铝屑,随后按质量比置于无水乙醇中,在超声清洗的同时进行手动搅拌,自然晾干,在混料机中继续混合5~48h,得到7xxx系和2xxx系混杂航空铝合金屑。
11、进一步优选地,将车削得到的7xxx系铝屑和2xxx系铝屑置于无水乙醇中进行超声清洗,清洗时间为20min;随后更换无水乙醇,再次清洗20min,自然晾干。
12、进一步优选地,所述7xxx系铝合金为7075挤压棒,所述2xxx系铝合金为2024铸锭。
13、上述技术方案中,所述步骤(1)中,冷压预成型的压力为15~25mpa,保压时间为1~10min。
14、优选地,所述步骤(1)中,将7xxx系和2xxx系混杂航空铝合金屑先分批以5mpa压力冷压成块,每批次约60g,随后再进行冷压预成型。
15、上述技术方案中,所述步骤(2)中,加热温度与7xxx系和2xxx系混杂航空铝合金屑中2xxx系铝屑的质量分数满足下述关系:2xxx系铝屑的质量分数≥50%时,410℃≤t≤420℃;2xxx系铝屑的质量分数<50%时,400℃≤t<410℃;式中,t为加热温度。
16、优选地,当2xxx系铝合金屑的质量分数为50%时,加热温度为415℃。
17、优选地,当2xxx系铝合金屑的质量分数为30%时,加热温度为405℃。
18、优选地,当2xxx系铝合金屑的质量分数为10%时,加热温度为400℃。
19、优选地,模具预热温度比加热温度低10℃。
20、优选地,所述步骤(3)中,人工时效处理为在110~130℃下保温18~36h。
21、本发明的另一目的是提供上述的混杂航空铝合金屑的固态再生方法制得的再生铝合金。
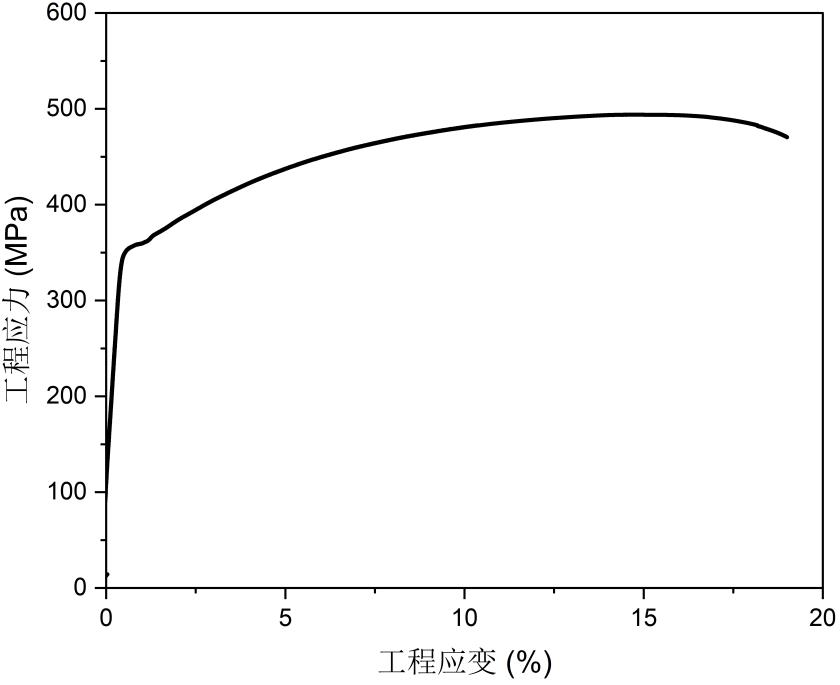
22、进一步地,所述再生铝合金的平均晶粒尺寸为3.0~6.5μm,抗拉强度为450~620mpa,断后延伸率为13~19%。
23、本发明的有益效果:
24、(1)本发明通过调控固态回收条件直接从7xxx系和2xxx系混杂航空铝合金屑中制备出高性能再生铝合金,金属利用率可达95%以上,能耗仅为传统重熔回收的26~31%,几乎无废气和废渣排放,显著提升了资源利用效率,突破了传统熔炼法只能“降级”处理7xxx系/2xxx系混杂航空铝合金屑的瓶颈,同时可降低企业原材料成本,具有显著的经济效益和社会效益。
25、(2)本发明确定的7xxx系和2xxx系混合铝合金屑的共挤压温度条件,有效避免了7xxx系铝合金过烧和2xxx系铝合金挤出困难的问题,操作性强,易于工业化推广。
26、(3)本发明提供的再生铝合金平均晶粒尺寸细小,具有优异的强塑性协同匹配,其中,当7075铝合金屑与2024铝合金屑的质量比为9:1时,其极限抗拉强度可达564mpa以上,延伸率可达16.4%;当质量比为1:1时,其延伸率可达19.0%,实现了优异的强塑性协同匹配。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com