
一种雨污水电力井盖预制模具3D打印生产工艺的制作方法
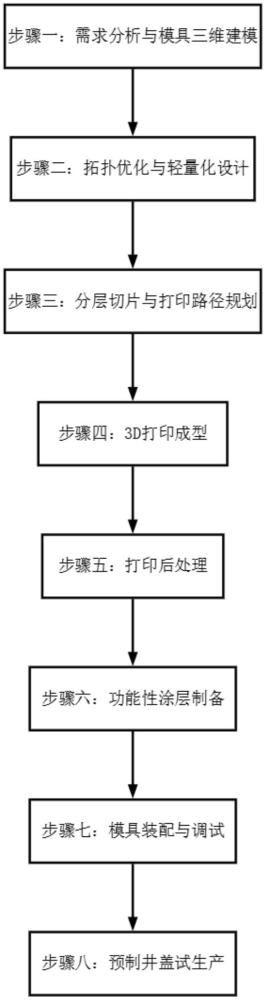
本发明涉及市政工程预制构件模具制造,尤其是涉及一种雨污水电力井盖预制模具3d打印生产工艺,尤其是一种利用增材制造技术生产用于预制雨水井盖、污水井盖及电力井盖的模具的工艺方法。
背景技术:
1、井盖是市政基础设施建设中不可或缺的重要部件,广泛应用于城市道路、居民小区、工业园区等场所的雨水排放、污水输送及电力电缆敷设等地下管线的出入口封闭。根据使用场景的不同,井盖主要分为雨水井盖、污水井盖和电力井盖三大类,分别对应于雨水检查井、污水检查井和电力电缆井的封口覆盖。
2、目前,井盖的生产主要采用预制方式,即在工厂预先使用模具将混凝土、钢纤维混凝土或复合材料浇注成型,养护达到强度要求后运至施工现场安装。预制井盖的生产效率高、质量可控,适合大型工程建设使用。然而,预制井盖生产所用的模具本身却长期依赖传统制造工艺,存在诸多技术瓶颈。
3、传统井盖预制模具主要采用钢材或工程塑料通过机械加工、钣金焊接或注塑成型等方式制造。钢制模具以钢板为主要材料,经切割、折弯、焊接、打磨等钣金工艺加工而成,采用内外模组合结构实现脱模操作。塑料模具则通过注塑机利用聚丙烯等工程塑料注塑成型。这些传统模具制造方式存在以下显著缺陷:
4、第一,制造周期长。传统钢制模具从图纸设计到成品交付,需要经过下料、切割、折弯、拼焊、打磨、装配等多道工序,制造周期通常为数周乃至数月。对于小批量、多品种的井盖生产需求,传统模具的长周期制造严重制约了生产响应速度。
5、第二,难以制造复杂结构。传统模具制造受限于加工工艺,难以在模具内部形成复杂的冷却流道、加强筋结构或精细的防滑纹路。特别是对于带有特殊图案、文字标识或异形结构的井盖,传统模具的制作难度大、成本高。
6、第三,材料浪费严重。钢制模具的制造属于典型的减材制造工艺,在切割、铣削、打磨等过程中产生大量材料损耗。塑料模具的注塑成型虽然材料利用率较高,但模具型腔的加工仍需大量机加工工序。
7、第四,模具修改困难。一旦模具制造完成,任何设计变更都意味着对模具进行返工甚至重新制造,导致开发成本急剧上升,难以适应井盖产品的快速迭代和定制化需求。
8、第五,冷却效率低下。传统模具的冷却通道通常为简单的直线钻孔或外部冷却方式,冷却效率低,导致井盖预制过程中混凝土或复合材料固化时间延长,生产效率受限。
9、近年来,3d打印技术在模具制造领域开始得到应用。3d打印技术也称增材制造,具有减材制造和等材制造所不具备的高效、独特、智能化设计和加工的特点。有研究将3d打印技术用于井盖的实物模型制作,也有将3d打印用于井盖直接打印成型的报道。在模具领域,3d打印砂型技术已被用于铸造模具的快速制造,可将复杂异形井盖的试制周期大幅缩短。然而,目前尚未出现将3d打印技术系统地应用于雨污水电力井盖预制模具的全流程生产工艺。
10、因此,亟需开发一种能够克服传统模具制造缺陷、实现快速响应、可制造复杂结构、材料利用率高且冷却效率优异的雨污水电力井盖预制模具生产工艺。
技术实现思路
1、本发明针对现有技术中雨污水电力井盖预制模具制造周期长、难以制造复杂结构、材料浪费严重、修改困难及冷却效率低下的技术问题,提供一种雨污水电力井盖预制模具3d打印生产工艺,旨在实现井盖预制模具的快速、精准、高效、绿色制造。
2、本发明的上述发明目的是通过以下技术方案得以实现的:
3、本发明提供一种雨污水电力井盖预制模具3d打印生产工艺,包括以下步骤:
4、步骤一:根据雨污水电力井盖的使用场景、承载等级、规格尺寸及外观要求,确定预制模具的设计参数,所述设计参数包括模具类型、模具尺寸、型腔结构、脱模斜度、分型面位置及冷却流道布局;采用三维建模软件建立预制模具的三维实体模型,所述三维实体模型包含上模组件、下模组件、型腔、冷却流道、浇注系统及顶出机构的三维几何信息;
5、步骤二:对步骤一建立的三维实体模型进行有限元分析与拓扑优化,根据模具在实际使用中的受力分布、温度场分布及热应力分布,去除模型中的低应力冗余材料,在保证模具结构强度和刚度的前提下形成轻量化结构,获得优化后的三维模具模型;所述拓扑优化以模具质量最小化为目标函数,以模具最大应力不超过材料许用应力、最大变形不超过预设变形阈值为约束条件;
6、步骤三:将步骤二获得的优化后的三维模具模型沿高度方向按预设层厚进行分层切片处理,将三维模型转换为一系列二维轮廓信息;根据各层轮廓信息,结合3d打印设备的工艺参数,规划3d打印的扫描路径和打印策略,生成3d打印控制代码;所述预设层厚为0.02mm至0.2mm;
7、步骤四:将步骤三生成的3d打印控制代码导入3d打印设备,采用增材制造方式逐层堆积成型材料,打印出预制模具的毛坯件;所述3d打印设备为选区激光熔化设备、选区激光烧结设备、电子束熔化设备或粘结剂喷射成型设备中的一种;所述成型材料为模具钢粉末、不锈钢粉末、镍基合金粉末、钴铬合金粉末或陶瓷粉末中的一种或多种的组合;
8、步骤五:将步骤四得到的预制模具毛坯件从3d打印设备中取出,进行清粉处理,去除毛坯件表面及内部残留的未烧结粉末;随后对毛坯件进行热处理,所述热处理包括去应力退火和/或固溶时效处理,以消除打印过程中产生的热应力和微观组织缺陷;热处理后进行表面精加工,所述表面精加工包括磨削、抛光、喷砂或数控铣削中的一种或多种的组合,使模具的型腔表面粗糙度达到ra≤0.8μm,模具的尺寸精度达到±0.05mm以内;
9、步骤六:在步骤五处理后的模具型腔表面及冷却流道内壁制备功能性涂层;所述功能性涂层为耐磨涂层、防腐涂层、脱模涂层或导热涂层中的一种或多种的组合;所述功能性涂层的制备方法为物理气相沉积、化学气相沉积、热喷涂、电镀或化学镀中的一种;
10、步骤七:将步骤六处理后的上模组件和下模组件进行装配,安装顶出机构、浇注系统及冷却系统接口,组装成完整的预制模具;对装配完成的预制模具进行合模调试、脱模调试及冷却系统密封性测试,确保模具各部件动作顺畅、配合精度满足设计要求;
11、步骤八:采用步骤七装配完成的预制模具进行雨污水电力井盖的预制生产,将混凝土、钢纤维混凝土或复合材料浇注料填入模具型腔中,经振捣密实、养护成型后脱模,得到预制井盖成品;对预制井盖成品进行质量检测,根据检测结果对模具进行微调优化。
12、根据本发明的一个实施方式,所述预制模具为组合式模具,包括模具底座、模具盖板及可更换的型腔镶块;
13、所述模具底座和模具盖板通过3d打印一体成型,所述型腔镶块为可拆卸地安装于模具底座与模具盖板之间的独立构件,不同规格的型腔镶块对应不同规格和图案的井盖产品。
14、根据本发明的一个实施方式,所述冷却流道为随形冷却流道,所述随形冷却流道的走向与模具型腔的表面轮廓相适配,使冷却流道各处的壁厚与模具型腔表面的距离保持基本一致;
15、所述随形冷却流道的截面形状为圆形、椭圆形、矩形或d形中的一种,所述随形冷却流道的当量直径为4mm至12mm。
16、根据本发明的一个实施方式,所述步骤四的3d打印成型过程中,采用梯度打印策略,即模具的外表层采用细粉末和低层厚进行高精度打印,模具的内部芯层采用粗粉末和高层厚进行快速打印;
17、所述外表层的打印层厚为0.02mm至0.05mm,所述内部芯层的打印层厚为0.08mm至0.2mm。
18、根据本发明的一个实施方式,所述步骤五的热处理为分步热处理,包括:第一热处理阶段,在400℃至600℃温度下保温1小时至3小时进行去应力退火;
19、第二热处理阶段,在800℃至1050℃温度下保温0.5小时至2小时进行固溶处理;
20、第三热处理阶段,在500℃至700℃温度下保温2小时至6小时进行时效处理。
21、根据本发明的一个实施方式,所述步骤六的功能性涂层为复合涂层,所述复合涂层由内向外依次包括过渡层、功能层和表面层;
22、所述过渡层的材料为钛、铬或镍中的一种,所述功能层的材料为氮化钛、氮化铬、氮化铝钛、类金刚石或碳化钨中的一种,所述表面层的材料为聚四氟乙烯、二硫化钼或石墨烯中的一种。
23、根据本发明的一个实施方式,所述步骤二的拓扑优化采用双向渐进结构优化法或变密度法,以模具的应变能最小化或柔度最小化为优化目标,以体积分数不超过原始体积的60%至80%为约束条件,迭代优化获得轻量化结构。
24、根据本发明的一个实施方式,所述步骤八的预制井盖试生产中,采用振动成型工艺或压制成型工艺将浇注料填入模具型腔;
25、所述振动成型工艺的振动频率为30hz至80hz,振幅为0.5mm至2mm,振动时间为30秒至120秒;
26、所述压制成型工艺的压制压力为5mpa至30mpa,保压时间为10秒至60秒。
27、根据本发明的一个实施方式,所述3d打印设备为选区激光熔化设备,所述成型材料为模具钢粉末,所述模具钢粉末的粒径分布为15μm至53μm,所述选区激光熔化设备的激光功率为200w至1000w,扫描速度为200mm/s至2000mm/s,扫描间距为0.05mm至0.15mm。
28、根据本发明的一个实施方式,所述预制模具的型腔内壁设置有防滑纹路成型结构、文字标识成型结构或图案装饰成型结构,所述防滑纹路成型结构、文字标识成型结构或图案装饰成型结构在步骤一的模具三维建模中与模具型腔一体建模,在步骤四的3d打印成型中与模具主体一体打印成型。
29、综上所述,与现有技术相比,本发明包括以下至少一种有益技术效果:
30、制造周期大幅缩短。本发明采用3d打印增材制造技术直接成型预制模具,无需传统制造工艺中的多道复杂工序,从三维模型到模具毛坯件可在数小时至数天内完成,相比传统钢制模具数周至数月的制造周期,效率提升显著。
31、可制造复杂精细结构。本发明通过3d打印技术逐层堆积成型,能够制造传统工艺难以实现的复杂型腔结构、随形冷却流道、精细防滑纹路和文字图案,不受拔模角度和刀具可达性的限制。
32、材料利用率高、绿色环保。本发明采用增材制造方式,材料利用率可达90%以上,远高于传统减材制造的50%至70%,大幅减少了材料浪费,符合绿色制造理念。
33、设计迭代灵活。本发明仅需修改三维模型数据即可实现模具设计的快速变更,无需重新制作工装夹具,特别适合小批量、多品种、定制化的井盖生产需求。
34、冷却效率优异。本发明通过3d打印技术制造随形冷却流道,使冷却流道的走向与模具型腔表面轮廓相适配,冷却效率相比传统直线钻孔冷却通道提高40%以上,有效缩短井盖预制过程中的养护固化时间。
35、模具使用寿命长。本发明通过拓扑优化实现轻量化设计,减少应力集中;通过梯度打印策略实现外表层高精度与内部芯层高效率的兼顾;通过功能性涂层提高型腔表面的耐磨性、防腐性和脱模性能,综合延长模具使用寿命。
36、产品一致性好。本发明制造的预制模具尺寸精度可达±0.05mm以内,型腔表面粗糙度ra≤0.8μm,确保了预制井盖产品尺寸的一致性和表面质量。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com