
一种镁钛复合半固态压铸工艺的制作方法
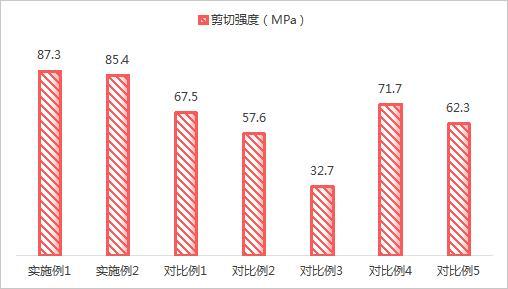
本发明涉及镁钛压铸合金制备,具体涉及一种镁钛复合半固态压铸工艺。
背景技术:
1、镁钛复合材料核心是利用钛的高强度、耐腐蚀等特性与镁的轻量化优势互补,但其发展一直受限于镁与钛之间极其不相容的物理化学特性。现阶段镁钛复合材料主要应用于航空、汽车(轻量化结构件、耐高温内衬、耐蚀壳体)和3c、医疗(高强度薄壁件、钛-镁复合功能件)领域。
2、然而,镁和钛的结合面临着以下几个难点:1、热力学不相容与物理性能差异巨大:根据ti-mg二元相图,镁在钛中的最大固溶度仅1.6 at%,钛在镁中更是低于0.12 at%,且两者形成焓为正,意味着它们没有自发反应的趋势;且钛的熔点(1668℃)远高于镁的沸点(1090℃)。这意味着当钛还处于固态时,镁早已气化,很难通过熔化实现冶金结合;在加热或冷却过程中,界面处容易因热应力产生裂纹。2、界面反应与脆性相:镁和钛化学性质都很活泼,表面极易形成致密的氧化膜,这层膜会严重阻碍原子扩散,影响结合;在含铝的镁合金(如az31)与钛结合时,铝元素会优先与钛反应,生成tial3等脆性金属间化合物(imc)。这些化合物会严重劣化界面韧性,导致复合体在受力时易从界面发生脆性断裂。
3、基于上述缺陷现有技术解决的主要方式有添加中间层、热轧复合和爆炸焊接等方式,其中以添加中间层、热轧复合较为常见,但是普通的添加中间层多以引入铝(al)、高熵合金(hea)等中间层来“桥接”镁钛,但是高熵合金成本高不易于推广。而al夹层可将界面剪切强度从19.1mpa提升至48.5mpa。但中间层本身也容易形成新的脆性相,整体影响最终产物的性能。
技术实现思路
1、针对现有技术不足,本发明提供一种镁钛复合半固态压铸工艺,有效提升最终镁钛复合材料的性能,减少分层和裂纹同时提升剪切强度。
2、为实现以上目的,本发明通过以下技术方案予以实现:
3、一种镁钛复合半固态压铸工艺,所述工艺包括以下步骤:
4、s1、各材料混合熔炼后得到内层镁合金液,检测内层镁合金液中各成分的质量百分数为:al:10%-14%、mn:0.6%-0.8%、zn:0.1%-0.3%、gd:1.2%-2.0%、cu:0.6%-1.2%、ni:0.2%-0.5%,其余为mg和不可避免的杂质,且控制ni与cu的质量百分数之和≤al的质量百分数的十分之一;
5、s2、将上述内层镁合金液固化后球磨制成合金粉末再混合粘结剂搅拌均匀,得涂覆合金料备用;
6、s3、设置钛板为内层材料,对钛板进行清洗并去除氧化皮后喷砂形成粗糙面,后于粗糙面表面涂覆合金料,烘干后预烧除去粘结剂,得预处理钛板;
7、s4、将外层镁合金材料真空熔炼后精炼制备成半固态浆料;
8、s5、将预处理钛板置于模具中预热后将半固态浆料压射充型至模具中保压凝固,后脱模再去应力并时效处理,得成品材料。
9、优选的,所述步骤s2中制成的合金粉末粒径≤5μm。
10、优选的,所述步骤s2中粘结剂为聚丙烯、石蜡、硬脂酸按照质量比25-35:60-70:1-5混合得到,且合金粉末与粘结剂混合的质量比为80-88:12-20。
11、优选的,所述步骤s3中钛板为ta1纯钛或tc4钛合金中任意一种,且钛板的厚度为0.4-0.6mm。
12、优选的,所述步骤s3中对钛板进行清洗并去除氧化皮后喷砂形成粗糙面的具体操作包括以下步骤:
13、s3-1、将钛板在碱性溶液中60-70℃清洗10-15min,后降温至常温继续清洗10-15min,得碱洗板备用;
14、s3-2、将上述碱洗板置于酸性溶液中,室温下快速冲洗30-60s,再采用无水乙醇清洗后脱水再75-85℃烘干,得初步处理钛板;
15、s3-3、将上述初步处理钛板采用200-400目氧化铝喷砂形成ra1.6-3.2的粗糙面。
16、优选的,所述步骤s3-1中碱性溶液中naoh的质量浓度为5%,na2co3的质量浓度为3%;步骤s3-2中酸性溶液hf的质量浓度为5%,hno3的质量浓度为15%。
17、优选的,所述步骤s3中于粗糙面表面涂覆合金料的涂覆厚度为5-10μm,烘干的温度为80-100℃,烘干的时间为1-2h,且预烧的温度为280-350℃,预烧的时间为25-35min。
18、优选的,所述步骤s4中半固态浆料的具体制备方法包括以下步骤:
19、s4-1、将合金原料升温至过液相线105-125℃,采用ar气喷吹并加入熔剂除气除杂保温精炼60-90min,得精炼液备用;
20、s4-2、将精炼液降温至半固态区间,保温10-15min后搅拌至出现近球状α-mg 晶粒,且粒径<50μm,并控制固相率在45±5%,得到半固态浆料。
21、优选的,所述步骤s5中的具体操作方法包括以下步骤:
22、s5-1、将预处理钛板放入模具前200-250℃预热8-10min,后将预热的预处理钛板放入模具中,控制模具内层温度在250-280℃,外层温度在280-320℃;
23、s5-2、将半固态浆料在590±5℃的温度下进行两段式压射充型,控制低速段在0.2~0.4m/s,填充型腔 1/3,后转高速段以1.5~2.5m/s的速度填充满,并控制压射比压在120-150mpa,真空度≤500pa;
24、s5-3、在100-120mpa压强下保压40-60s,后随炉冷却至300℃顶出,得坯料;
25、s5-4、将坯料在180-220℃处理2-4h,后再调节温度至150-190℃处理8-12h,得镁钛复合压铸料。
26、本发明提供一种镁钛复合半固态压铸工艺,与现有技术相比优点在于:
27、本发明采用一定配比的镁铝合金作为钛板和镁合金的中间层,通过镁合金半固态浆料充型实现冶金结合和结构复合,兼顾钛的高强/耐蚀与镁的轻量化,结合后续的热处理等步骤有效改善ti-mg润湿性、抑制timg2/mg2ti等脆相生成、提升界面剪切强度,综合提升材料的性能。
1.一种镁钛复合半固态压铸工艺,其特征在于,所述工艺包括以下步骤:
2.根据权利要求1所述的压铸工艺,其特征在于:所述步骤s2中制成的合金粉末粒径≤5μm。
3.根据权利要求1所述的压铸工艺,其特征在于:所述步骤s2中粘结剂为聚丙烯、石蜡、硬脂酸按照质量比25-35:60-70:1-5混合得到,且合金粉末与粘结剂混合的质量比为80-88:12-20。
4.根据权利要求1所述的压铸工艺,其特征在于:所述步骤s3中钛板为ta1纯钛或tc4钛合金中任意一种,且钛板的厚度为0.4-0.6mm。
5.根据权利要求1所述的压铸工艺,其特征在于:所述步骤s3中对钛板进行清洗并去除氧化皮后喷砂形成粗糙面的具体操作包括以下步骤:
6.根据权利要求5所述的压铸工艺,其特征在于:所述步骤s3-1中碱性溶液中naoh的质量浓度为5%,na2co3的质量浓度为3%;步骤s3-2中酸性溶液hf的质量浓度为5%,hno3的质量浓度为15%。
7.根据权利要求1所述的压铸工艺,其特征在于:所述步骤s3中于粗糙面表面涂覆合金料的涂覆厚度为5-10μm,烘干的温度为80-100℃,烘干的时间为1-2h,且预烧的温度为280-350℃,预烧的时间为25-35min。
8.根据权利要求1所述的压铸工艺,其特征在于:所述步骤s4中半固态浆料的具体制备方法包括以下步骤:
9.根据权利要求1所述的压铸工艺,其特征在于:所述步骤s5中的具体操作方法包括以下步骤:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com