
一种提高热轧窄带钢索氏体化率的制备方法以及热轧窄带钢与流程
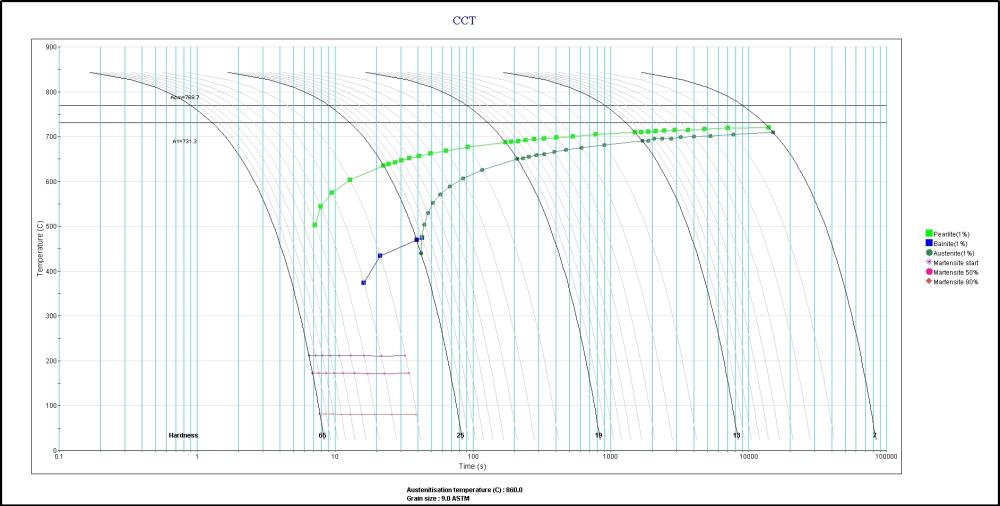
本申请涉及冶金轧钢,具体涉及一种提高热轧窄带钢索氏体化率的制备方法以及热轧窄带钢。
背景技术:
1、在碳素工具用热轧窄带钢的生产过程中,轧后冷却阶段的组织演变直接决定了最终产品的力学性能与加工适用性。现有技术中,高碳窄带钢在轧后冷却时,由于带钢上表面与下表面的散热条件往往存在差异,导致上下表面过冷度不一致,进而引起珠光体向索氏体转变的程度在厚度方向上分布不均。这种组织不均匀性不仅会造成带钢内部残余应力增加,还可能导致局部硬度过高或过低,严重影响下游冷轧用户的加工稳定性及成品刀具、弹簧等制品的性能一致性。此外,传统的轧后冷却工艺往往侧重于强度提升,缺乏对相变后硬度与组织均匀性的协同调控手段,难以在不添加贵重合金元素的前提下,同时满足高索氏体化率与适宜加工硬度的双重需求。因此,急需一种能够通过工艺优化有效改善组织均匀性并精确控制索氏体化率的制备方法。
技术实现思路
1、针对现有技术存在的高碳热轧窄带钢轧后冷却组织不均匀及硬度调控困难的问题,本申请通过一种提高热轧窄带钢索氏体化率的制备方法以及热轧窄带钢,实现了在无需添加贵重合金元素的前提下,显著提升热轧态组织索氏体化率并改善材料性能均匀性的目的。
2、为实现上述目的,本申请采用如下技术方案:
3、一种提高热轧窄带钢索氏体化率的制备方法,包括:提供热轧窄带钢铸坯,所述热轧窄带钢铸坯的化学成分按重量百分比计包括:c: 0.80%~0.95%,si: 0.20%~0.30%,mn:0.35%~0.55%,p≤0.015%,s≤0.010%,cr: 0.20%~0.25%,ni:≤0.20%,cu:≤0.20%,余量为fe和不可避免的杂质;对所述热轧窄带钢铸坯进行加热和轧制,得到热轧钢带;其中,加热温度为1180~1200℃,加热总时间为240~260min;轧制包括粗轧和精轧,所述粗轧的总压下率为86%~88%,所述精轧的总压下率为91%~93%,终轧温度为900~920℃;进行轧后冷却,所述轧后冷却包括:对冷却输送装置的承载面进行预热,并控制热轧钢带进入冷却输送装置承载面的温度为650~700℃;在640~660℃对所述热轧钢带进行卷取,并将所述热轧钢带置于保温环境中利用余热进行自回火。
4、成分范围针对sk5等典型碳素工具钢进行了优化,在保证淬透性与耐磨性的基础上,严格控制了杂质元素含量,配合本申请的控轧控冷工艺,更易获得纯净度高、组织均匀的索氏体基体,特别适用于高端锯条、精密弹簧等对基材质量要求严苛的领域。上述方案通过特定的加热与轧制制度保证铸坯成分均匀化与奥氏体晶粒细化,为后续相变奠定组织基础;通过对冷却输送装置承载面的预热与精准控温,消除了带钢上下表面的温差梯度,使带钢整体处于适宜的索氏体相变温度区间,促进了细片层组织的均匀转变;结合特定温度区间的卷取与保温环境下的余热自回火,利用相变潜热与显热进一步均化组织并调整硬度,从而在不增加合金成本的情况下获得了高索氏体化率且性能稳定的热轧窄带钢。
5、作为一种实施方式,所述对冷却输送装置的承载面进行预热的步骤包括:在所述热轧钢带接触所述冷却输送装置的承载面之前,使用预热用钢带在所述冷却输送装置的承载面上运行进行预热。该实施方式通过在正式生产前引入预热介质,提前提升承载面的热焓值,避免了首块或初期带钢下表面因接触冷态设备而产生的急剧温降,从源头上缩小了带钢上下表面的冷却速率差异,保障了全长方向上组织转变的一致性。
6、作为一种实施方式,所述轧后冷却还包括:对所述热轧钢带进行强穿水冷却,以控制热轧钢带进行冷却输送装置承载面的温度。强穿水冷却提供了足够大的冷却能力,能够抑制高温区先共析铁素体的析出,迫使过冷奥氏体在较低温度下发生珠光体/索氏体转变;同时,通过调节强穿水水量可动态平衡承载面吸热与环境散热,将热轧钢带进入承载面温度稳定维持在目标窗口内,确保相变动力学的可控性。
7、作为一种实施方式,在640~660℃内对所述热轧钢带进行卷取的步骤包括:在650℃对所述热轧钢带进行卷取。650℃处于索氏体转变的较佳温度区间下限附近,在此温度卷取既能保证相变充分进行以获得细小的片层间距,又能保留足够的余热用于后续的自回火过程,是平衡组织细化程度与回火软化效果的最优工艺点。
8、作为一种实施方式,所述将所述热轧钢带置于保温环境中利用余热进行自回火的步骤包括:将所述热轧钢带置于缓冷坑中进行缓冷,所述缓冷坑内的温度≥300℃。缓冷坑提供了一个相对封闭且具有一定基础温度的保温环境,有效减缓了钢卷外层的散热速度,使钢卷内外温差趋于一致;≥300℃的坑温确保了自回火过程的持续进行,促使碳化物球化或聚集长大,降低了材料硬度,改善了切削加工性能,同时进一步消除了组织应力。
9、作为一种实施方式,所述热轧钢带的中心组织索氏体化率≥65%,珠光体平均片层间距≤280nm。该微观组织特征是前述制备工艺的直接结果,高索氏体化率与细片层间距赋予了钢材优异的强韧性匹配,使其在保持高强度的同时具备良好的成形潜力,满足了高端工具制造对基材性能的苛刻要求。
10、此外,本申请还提供了一种高索氏体化率的热轧窄带钢,采用如上述方案所述的制备方法制备得到,所述热轧窄带钢的中心组织索氏体化率≥65%,珠光体平均片层间距≤280nm。
11、上述产品通过特定的制备工艺获得了理想的微观组织结构,其中心区域的高索氏体化率表明组织转变已深入钢带芯部,克服了传统工艺中“表里不一”的缺陷;细小的珠光体片层间距则意味着更高的界面强化效应与更优的综合力学性能,为下游深加工提供了高品质的原料保障。
12、有益效果:本申请提供的技术方案,通过构建“承载面预热均衡温差+强穿水控温诱导相变+卷取余热自回火”的协同工艺体系,解决了高碳热轧窄带钢组织不均与硬度难控的技术难题。具体而言,对冷却输送装置承载面的预热处理,从物理层面消除了带钢上下表面的非对称冷却边界条件,使得过冷奥氏体在厚度方向上经历一致的热历史,从而获得了均匀分布的索氏体组织;将承载面温度精确控制在650~700℃区间,利用了该温度段索氏体形核率高且长大速率适中的动力学特点,促使珠光体片层间距显著细化至280nm以下,大幅提升了材料的强韧化水平;而在640~660℃卷取并置于≥300℃保温环境中自回火,巧妙利用了轧制余热完成了低温热处理工序,在不额外消耗能源的前提下实现了组织的稳定化与硬度的适度降低,兼顾了高强度与良好的加工性能。整个工艺流程与现有热轧窄带钢产线完全兼容,无需添加贵重合金元素或增设专用热处理设备,具有显著的经济效益与推广价值。
1.一种提高热轧窄带钢索氏体化率的制备方法,其特征在于,包括:
2.根据权利要求1所述的制备方法,其特征在于,所述对冷却输送装置的承载面进行预热的步骤包括:在所述热轧钢带接触所述冷却输送装置的承载面之前,使用预热用钢带在所述冷却输送装置的承载面上运行进行预热。
3.根据权利要求1所述的制备方法,其特征在于,所述轧后冷却还包括:对所述热轧钢带进行强穿水冷却,以控制热轧钢带进入所述冷却输送装置承载面的温度。
4.根据权利要求1所述的制备方法,其特征在于,所述在640~660℃对所述热轧钢带进行卷取的步骤包括:在650℃对所述热轧钢带进行卷取。
5.根据权利要求4所述的制备方法,其特征在于,所述将所述热轧钢带置于保温环境中利用余热进行自回火的步骤包括:将所述热轧钢带置于缓冷坑中进行缓冷,所述缓冷坑内的温度≥300℃。
6.根据权利要求1至6中任一项所述的制备方法,其特征在于,所述热轧钢带的中心组织索氏体化率≥65%,珠光体平均片层间距≤280nm。
7.一种高索氏体化率的热轧窄带钢,其特征在于,采用如权利要求1至7中任一项所述的制备方法制备得到,所述热轧窄带钢的中心组织索氏体化率≥65%,珠光体平均片层间距≤280nm。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com