
用于真空蒸镀机的蒸发源控制方法及系统与流程
本发明属于真空镀膜设备自动控制,特别涉及一种用于真空蒸镀机的蒸发源控制方法及系统。
背景技术:
1、真空蒸镀是在高真空环境下,通过加热或电子束轰击使镀膜材料气化并沉积在基片表面形成薄膜的核心工艺,广泛应用于显示面板、光学镜头、半导体器件、太阳能电池、柔性电子等高端制造领域。镀膜速率的稳定性,尤其是遮板开启后起始阶段的速率稳定性,直接决定起始膜层厚度均匀性与批次一致性。目前,真空蒸镀设备普遍采用pid控制器对蒸发源加热功率进行闭环调节,并在遮板开启后设置一段反馈延迟期,延迟期结束后切入闭环控制。
2、然而,现有技术在遮板开启后的初始蒸发瞬态阶段存在以下技术缺陷:
3、反馈延迟期内沿用偏高的预熔加热功率,而预熔功率明显高于目标镀膜速率对应的稳态功率,导致延迟期内镀膜速率严重超调;延迟期普遍采用固定延时,而不同镀材、不同工况下瞬态持续时间差异很大:延时过短,切入时仍处于速率剧烈波动期,闭环直接介入引入控制过冲;延时过长,则损失镀膜效率,且熔池热状态在过长等待中发生漂移;延迟期结束切入含积分项的pi/pid控制时,积分项从大偏差起点开始累积,产生积分饱和,引发切入后的二次过冲,需要长时间才能收敛至稳态。显然,功率起点失配使切入时刻偏差增大,偏差增大又加剧积分饱和,共同导致起始膜层厚度偏差大、均匀性差。现有技术只能就单一现象局部补救,如加长固定延时、积分限幅或积分预载,均无法同时兼顾三者。
4、此外,部分现有方案尝试在开始镀膜前依据预先采集的"加热参数—蒸发速率"对应关系,将加热功率一次调整至目标蒸发速率所对应的功率水平,并在镀膜开始前等待蒸发速率的波动落入目标范围后再转入常规控制。该类方案虽在一定程度上缩短了速率稳定时间,但其速率闭环在遮板开启前即已投入运行,无法应对遮板开启后熔池表面重新平衡、蒸气流建立初期所引入的瞬态扰动;并且其等待判据仅依据蒸发速率是否落入波动范围,既未考虑遮板开启后必须经历的最短瞬态时间,也未考虑切入瞬间积分项的初始状态,因而仍会在切入后产生二次超调。
5、基于此,本技术提供一种用于真空蒸镀机的蒸发源控制的技术方案,以解决现有技术中遮板开启初始蒸发瞬态阶段因闭环切入的功率起点、切入时机及积分状态同时失配,导致速率超调与积分饱和二次过冲、起始膜层厚度均匀性差的技术问题。
技术实现思路
1、为解决现有技术中遮板开启初始蒸发瞬态阶段因闭环切入的功率起点、切入时机及积分状态同时失配,导致速率超调与积分饱和二次过冲、起始膜层厚度均匀性差的技术问题,本技术提供如下技术方案:
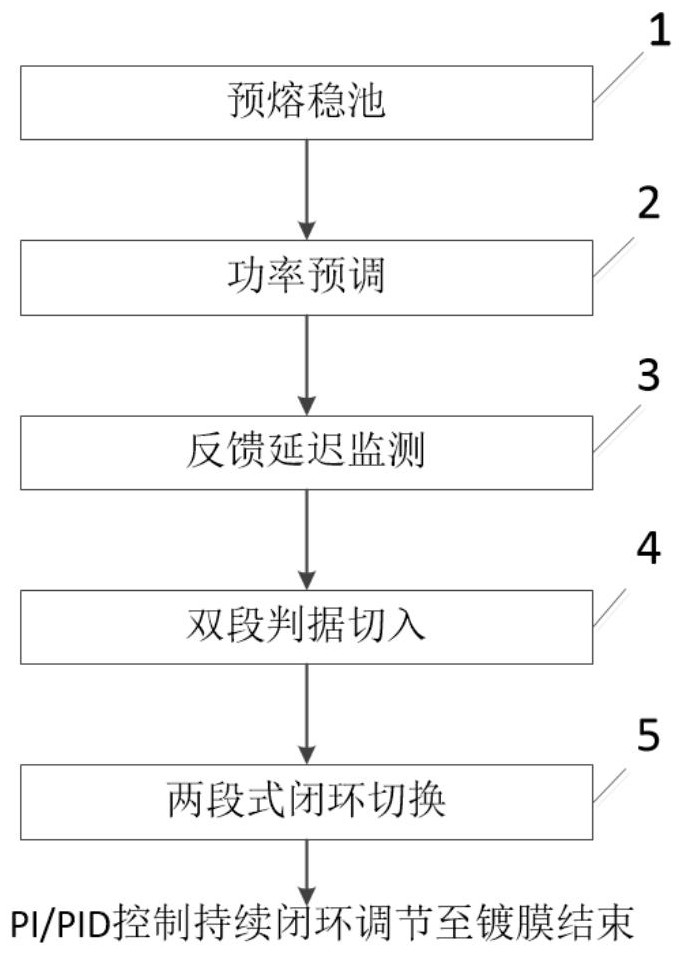
2、用于真空蒸镀机的蒸发源控制方法,包括以下步骤:
3、预熔步骤:关闭遮板对镀材进行预熔稳池处理,获取目标镀膜速率和预熔阶段结束时的预熔加热功率;
4、功率预调步骤:在遮板开启前的时间段内,获取与目标镀膜速率对应的预估稳态功率,将加热功率从预熔加热功率调整至预估稳态功率;
5、反馈延迟步骤:开启遮板后,将加热功率开环维持于所述预估稳态功率,获取实测镀膜速率信息并计算速率变化率信息,其中所述实测镀膜速率信息不用于闭环调节所述加热功率;以固定硬延迟时间作为前置门控条件,在所述固定硬延迟时间到达后,以所述速率变化率信息持续低于预设阈值作为剧烈瞬态已结束的自适应软延迟判据,当所述固定硬延迟时间到达且所述自适应软延迟判据满足时生成闭环切入指令;
6、闭环调节步骤:响应于所述闭环切入指令,先生成纯比例控制指令对加热功率进行调节,当实测镀膜速率进入目标镀膜速率的容差带、或纯比例控制的运行时长达到预设最大运行时长时,生成包含积分项的pi或pid控制指令对加热功率进行闭环调节;激活积分项时,将积分项初始值赋值为使切换瞬间功率给定值保持连续的值。
7、进一步的,所述预估稳态功率通过对历史镀膜工艺的稳态功率记录进行回归分析建立目标镀膜速率与稳态功率的映射关系后,根据当前目标镀膜速率查询或插值获取;或按工况标签匹配检索历史记录库,直接调用前一次同工况镀膜的稳态功率记录。
8、进一步的,通过阶梯式调整或斜坡式调整将加热功率从所述预熔加热功率调整至所述预估稳态功率。
9、进一步的,所述自适应软延迟判据与所述闭环切入指令按以下方式确定:
10、所述固定硬延迟时间为预设固定值,自所述遮板开启时刻起计时,所述固定硬延迟时间到达前,即使所述自适应软延迟判据满足,所述闭环切入指令亦不生成;所述固定硬延迟时间到达后,当连续n个采样周期的速率变化率均低于预设变化率阈值时,判定所述自适应软延迟判据满足,生成所述闭环切入指令。
11、进一步的,所述实测镀膜速率进入目标镀膜速率的容差带的判定包括防抖判据:连续m个采样周期的实测镀膜速率均处于所述容差带内方判定进入,期间任一采样点离开所述容差带则重新计数;所述容差带为目标镀膜速率的±5%至±15%范围,且容差带半宽不小于膜厚仪测量噪声标准差的3倍、小于镀膜速率允许波动上限所对应的带宽。
12、进一步的,所述预设最大运行时长根据镀材类型与所述目标镀膜速率所属速率区间设定;纯比例控制的运行时长达到所述预设最大运行时长时,无论实测镀膜速率是否进入所述容差带,均强制激活积分项转入pi或pid控制。
13、进一步的,所述生成包含积分项的pi或pid控制指令时,根据镀材类型及所述目标镀膜速率所属速率区间选择控制模型:当所述目标镀膜速率大于或等于5.0å/s时生成pi控制指令;当所述目标镀膜速率小于或等于2.0å/s时生成pid控制指令并启用微分抑振。
14、本技术还提供用于真空蒸镀机的蒸发源控制系统,具体包括:
15、镀膜速率设定模块,用于获取目标镀膜速率及所述目标镀膜速率的容差带;
16、实时监测模块,用于实时采集实测镀膜速率信息;
17、偏差计算与控制模块,用于获取所述目标镀膜速率与所述实测镀膜速率,计算偏差并生成功率调节指令,包括在闭环切入前生成纯比例控制指令、在激活积分项后生成包含积分项的pi或pid控制指令,并在激活积分项时将积分项初始值赋值为使切换瞬间功率给定值保持连续的值;所述pi或pid控制指令的控制模型根据镀材类型及所述目标镀膜速率所属速率区间选择;
18、功率输出模块,用于获取所述功率调节指令,生成适配蒸发源的功率输出信号;
19、反馈延迟模块,用于在遮板开启前将加热功率从预熔阶段结束时的预熔加热功率调整至与目标镀膜速率对应的预估稳态功率,在遮板开启后获取实测镀膜速率信息生成监测数据及速率变化率信息并维持所述预估稳态功率,基于固定硬延迟时间与所述速率变化率信息所确定的自适应软延迟判据生成闭环切入指令,并控制先以纯比例控制运行、待实测镀膜速率进入所述容差带或纯比例控制运行达到预设最大运行时长后激活积分项转为pi或pid控制。
20、与现有技术相比,本发明具有以下有益效果:
21、通过在遮板开启前将功率预调至预估稳态功率,使延迟期内功率起点即接近目标速率对应的稳态值,从源头将延迟期内的速率超调限制在预调精度范围内,解决了功率起点失配导致的速率超调,实现“预防”而非 “恢复”;固定硬延迟保证最剧烈瞬态必然过去、自适应软延迟根据实际速率变化率判断遮板开启所引入的最剧烈瞬态是否已经结束,切入时机与不同镀材、不同工况的瞬态持续时间自动匹配:速率变化率早趋缓则提前切入以提高效率,速率变化率晚趋缓则延后切入以保证安全,解决了切入时机失配;先比例后积分的两段式切换使积分项在偏差已收敛后从小偏差起步累积,从原理上杜绝切入瞬间的积分饱和;配合积分项无扰赋值,保证切换瞬间功率给定值连续、无功率跳变,解决了积分状态失配。上述三者构成完整协同链:功率预调保证切入时刻偏差有界,使纯比例段快速收敛进入容差带,小偏差起步的积分项不会饱和,无扰赋值保证切换平滑,共同实现无过冲、无饱和、无跳变的闭环切入。对比实验表明,相较固定延时加直接切入pi控制的方案,本发明将延迟期速率超调由44%降至16%,消除二次超调,稳定时间由约8s缩短至约3.5s。
22、积分激活后闭环段的控制模型按镀材类型与目标镀膜速率所属速率区间自动选择:高速率金属膜(≥5.0å/s)采用pi控制,利用比例与积分的快速无震荡收敛特性在宽容差带内迅速稳定;低速率精密膜(≤2.0å/s)采用pid控制并以微分项抑制小容差带内的速率振荡。该差异化选择与容差带宽度、最大运行时长、比例系数的按镀材与速率区间差异化整定同属一套体系,使积分激活后的闭环收敛特性与镀材特性及容差带宽度相匹配,与两段式切换协同兼顾响应速度与稳态精度。
23、对比实验表明,上述三个手段的协同作用所带来的并非各项效果的简单叠加:在相同工况下,采用固定延时且延迟期沿用预熔加热功率、延时结束后直接切入pi控制的方案,延迟期内速率超调达44%,切入后出现二次超调,约8s后才进入5.0±0.1å/s的稳态范围;而采用本发明的方案,延迟期内速率超调仅16%,全过程无二次超调,约3.5s即进入同一稳态范围。可见本发明同时消除了速率超调与积分饱和二次过冲,并使稳定时间缩短一半以上。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com