
铸造铝硅合金及其制备方法与流程
本发明涉及铝合金,具体而言,涉及一种铸造铝硅合金及其制备方法。
背景技术:
1、铸造al-si系铝合金凭借密度低、流动性好、热膨胀系数小、比强度高、耐磨及耐腐蚀等综合优势,已在汽车零部件领域获得大规模工程应用,显著降低了车身自重,改善了燃油经济性,并有效减少了有害气体排放。同时,该类合金还展现出优异的高温耐热性、抗氧化性和较高的比强度,被广泛应用于汽车、航空航天及船舶等工业领域中长期服役于高温工况的关键耐热部件,已成为新一代轻量化耐热构件的主流选材之一。
2、然而,随着上述领域对部件服役温度与耐久性要求的持续提升,传统铸造耐热al-si合金在高温强度、抗热疲劳及组织稳定性等方面的性能裕度已接近极限,难以满足新型高功率密度动力系统及极端工况部件的发展需求。现有商业铸造铝合金在高温条件下的力学性能衰减显著,尚无法充分胜任日益严苛的服役环境。为确保发动机缸盖、涡轮壳体等核心零部件在长期承受高热负荷、高应力及交变热疲劳载荷条件下保持可靠运行,亟需开发兼具高强韧性与优异高温稳定性的新型铸造铝合金材料。
3、为改善al-si合金的高温力学行为,研究者围绕多元微合金化开展了大量探索。在al-si-cu-mg合金体系中,传统时效强化相在高温下易快速粗化,致使合金性能急剧退化。cu与mg作为该体系中最主要的强化元素,二者的相对含量对析出相类型及其分布特征具有决定性作用:当cu/mg比值偏低时,mg2si相占主导地位,高温稳定性不足;当比值偏高时,过量θ-al2cu相析出将损害室温塑性。因此,在高温强度与室温韧性之间实现协同优化,一直是该领域长期存在且尚未得到有效解决的技术难点。
4、过渡族金属元素zr、v、ti的微合金化已被证实可显著提升al-si合金的高温性能。上述元素在铝基体中具有较低的扩散速率和固溶度,被认为是提高合金高温抗软化能力最有效的添加元素之一,其形成的含zr、v、ti金属间化合物析出相可在高温下发挥显著的强化作用。然而,当前技术难以诱导形成单一均相且与铝基体共格的al3(zr,v,ti)纳米析出相,高温强化潜力远未充分发挥。
5、ni和sn亦被用于改善铝合金的耐热性能,ni可生成高热稳定性的金属间化合物(如al3ni、al3cuni),而sn则能调控空位浓度,促进细小弥散相均匀析出。然而,现有方案多采用单独添加方式,未能充分挖掘二者的协同强化潜力,限制了该复合微合金化体系增益效果的有效发挥。
6、综上,开发一种兼具优异室温力学性能与高温耐热性能的新型铸造al-si合金,具有迫切的市场需求和重要的工程应用价值。
技术实现思路
1、本发明的主要目的在于提供一种铸造铝硅合金及其制备方法,以解决现有技术中铸造铝硅合金的力学性能与高温耐热性能无法兼顾的问题。
2、为了实现上述目的,根据本发明的一个方面,提供了一种铸造铝硅合金,按重量百分比计,铸造铝硅合金包括7.6~10%的si、1.0~2.0%的cu、0.1~0.3%的mn、0.2~0.4%的mg、0.052~0.18%的zr、0.075~0.165%的v、0.1~0.15%的ti、0.05~0.2%的ni、0.01~0.05%的sn、0.01~0.05%的fe、0.01~0.05%的sr、余量为al和不可避免的杂质元素;其中,杂质元素的总量≤0.12%。
3、进一步地,cu与mg的重量比为(4~6):1;和/或,zr、v与ti的重量比(0.4~1.8):(0.6~1.5):1;和/或,ni与sn的重量比为(4~10):1;和/或,zr、v与ti的重量和与ni与sn的重量和之比为(1.72~5):1。
4、进一步地,按重量百分比计,铸造铝硅合金包括8~9.5%的si、1.2~1.8%的cu、0.13~0.25%的mn、0.25~0.35%的mg、0.08~0.16%的zr、0.078~0.15%的v、0.1~0.15%的ti、0.08~0.18%的ni、0.02~0.05%的sn、0.01~0.05%的fe、0.01~0.04%的sr、余量为al和不可避免的杂质元素。
5、根据本发明的另一方面,提供了上述的铸造铝硅合金的制备方法,包括以下步骤:步骤s1,按照铸造铝硅合金的成分配比依次进行配料、熔炼和精炼,得到铸造铝硅合金熔体;步骤s2,将砂型原料进行3d打印,得到砂型;将壁厚差大、多热节区域设置浇铸模型,并通过铸铁或铸铝进行浇铸,得到冷铁;将冷铁依次进行挂砂和第一烘烤,得到第一烘烤后冷铁;向第一烘烤后冷铁与砂型喷涂激冷涂料后,进行第二烘烤,得到第二烘烤后冷铁与烘烤后砂型;将第二烘烤后冷铁与烘烤后砂型进行装配,得到组合铸型;步骤s3,将铸造铝硅合金熔体在组合铸型中进行差压铸造,得到铸造毛坯件;步骤s4,将铸造毛坯件进行表面规整,得到铸造件;将铸造件依次进行固溶处理、水淬和时效处理,得到铸造铝硅合金。
6、进一步地,步骤s2中,砂型原料包括硅砂、树脂和固化剂;其中,硅砂的平均粒度为90~150目;树脂的添加量为10~30ml/kg;固化剂添加量为4~10ml/kg;树脂包括呋喃树脂、酚醛树脂和尿烷树脂中的一种或多种;固化剂包括酸类固化剂、气体固化剂和过氧化物固化剂中的一种或多种;和/或,3d打印的打印厚度为0.22~0.4mm,铺砂速度为8~15s/层,发气量为8~12 ml/g;和/或,第一烘烤的温度为300~400℃,时间为1~3h;和/或,第二烘烤的温度为150~200℃,时间为1~3h;和/或,激冷涂料包括石墨粉涂料、锆英粉涂料和铬铁矿粉涂料中的一种或多种;和/或,激冷涂料的喷涂量为1.0~1.8g/m2。
7、进一步地,步骤s3中,差压铸造的温度为675~695℃;和/或,差压铸造的同步压力为0.5~0.65mpa;和/或,步骤s3还包括在差压铸造的同时将铸造铝硅合金熔体进行超声处理的步骤;超声处理的功率为1~2.5kw;和/或,步骤s3包括:将铸造铝硅合金熔体置于差压铸造机的保温炉中,将组合铸型和铸造铝硅合金熔体通过升液管连接,并通过压力罐压缩空气,在铸造铝硅合金熔体的液面上形成压力,使铸造铝硅合金熔体沿着升液管自下而上地依次进行升液、充型、增压、保压和卸压。
8、进一步地,步骤s3中,升液的速率为1.1~1.5kpa/s,充型的速率为0.8~1.1kpa/s;和/或,增压保压包括增压结壳阶段和保压结晶阶段,增压结壳阶段的增压速率为1.0~1.2kpa/s,增压值为12~18kpa,时间为8~15s;保压结晶阶段的增压值为0.4~0.5mpa,保压时间为300~600s。
9、进一步地,步骤s4中,固溶处理包括依次进行的第一固溶处理、第二固溶处理和第三固溶处理;第一固溶处理的温度为360~380℃,保温时间为8~14h;第二固溶处理的温度为490~510℃,保温时间为3~5h;第三固溶处理的温度为515~535℃,保温时间为8~12h;和/或,水淬的温度为60~80℃,淬火转移时间为5~10s;和/或,时效处理的温度为160~175℃,保温时间为10~14h。
10、进一步地,步骤s1包括:步骤s11,将铝锭进行熔炼和第一保温,在第一保温的温度下依次加入alsi中间合金、alcu中间合金、alni中间合金、almn中间合金、alv中间合金和sn锭,得到第一中间熔体;步骤s12,将第一中间熔体进行第二保温,在第二保温的温度下依次加入alzr中间合金和mg锭,进行熔化,然后加入alti中间合金,进行混合,得到第二中间熔体;对第二中间熔体通入氩气以进行精炼,加入细化剂,得到第三中间熔体;向第三中间熔体加入alsr中间合金进行变质处理,得到铸造铝硅合金熔体。
11、进一步地,步骤s11中,alsi中间合金中si的重量百分含量为20~30%;和/或,alcu中间合金中cu的重量百分含量为30~50%;和/或,almn中间合金中mn的重量百分含量为10~20%;和/或,alzr中间合金中zr的重量百分含量为5~10%;和/或,alv中间合金中v的重量百分含量为5~10%;和/或,alti中间合金中ti的重量百分含量为10~15%;和/或,alni中间合金中ni的重量百分含量为10~20%;和/或,熔炼的温度为730~750℃,时间为0.5~1h;和/或,第一保温的温度为720~740℃;和/或,第二保温的温度为700~720℃;和/或,步骤s11还包括以下步骤:在熔炼前,将铝锭、alsi中间合金、alcu中间合金、almn中间合金、alzr中间合金、alv中间合金、alti中间合金、alni中间合金、sn锭和mg锭分别进行第三烘烤;第三烘烤的温度为150~250℃,时间为1~3h;和/或,步骤s12中,精炼的温度为730~740℃,时间为20~30min,转速为400~600r/min;和/或,细化剂包括altib、altic和tcb的一种或多种,细化剂与第一中间熔体的重量比为0.3~0.8%;和/或,变质处理的温度为720~740℃,时间为20min~40min。
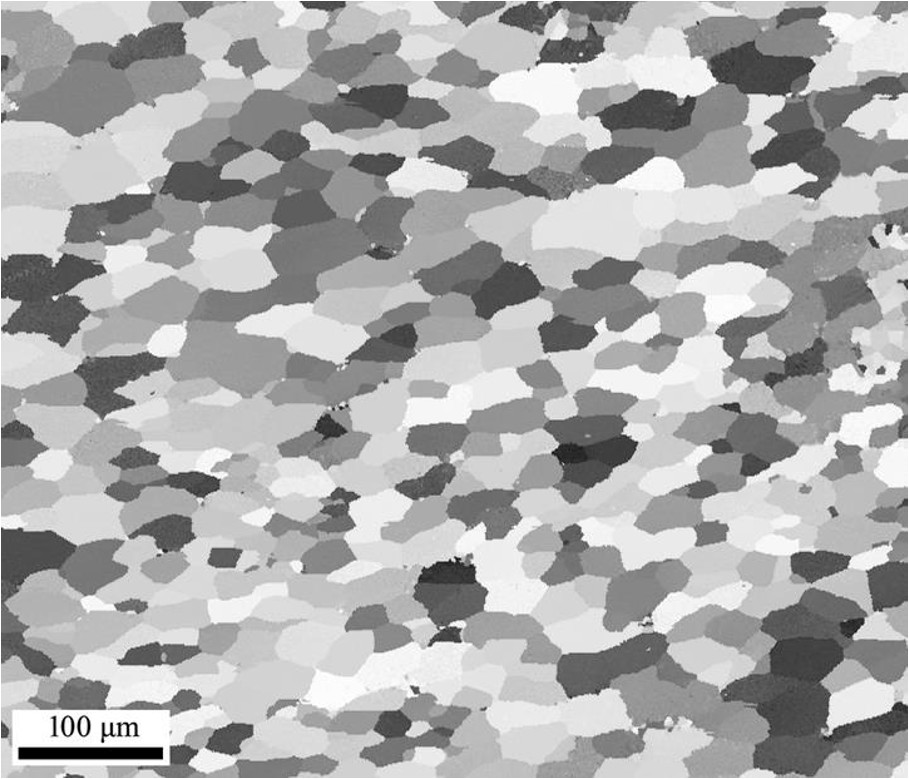
12、应用本发明的技术方案,通过采用si、cu、mn、mg、zr、v、ti、ni、sn、fe和sr等多元微合金化组成,晶粒尺寸实现显著细化,所得铸造铝硅合金的室温抗拉强度、延伸率和高温抗拉强度、延伸率均得到综合提升,使其兼具高室温强度、高韧性、优异高温强度,具有显著的工业实用价值和广阔的应用前景,尤其适用于航空航天、武器装备和高速铁路等高端领域。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com