
SLM薄壁件中支撑体的去除方法、薄壁构件、3C产品与流程
本申请涉及slm增材制造领域,具体涉及一种slm薄壁件中支撑体的去除方法、薄壁构件、3c产品。
背景技术:
1、在3c笔电行业中,产品正朝着极致轻薄和高性能散热方向发展,选择性激光熔化(slm)技术在成形高强铝合金(如2系、7系、高强al-mg-sc系列合金等)的复杂薄壁笔电结构件时具有显著优势。
2、然而,slm打印必须添加支撑结构来保证打印效果,这在3c结构件的后处理中带来了极大的挑战,具体如下:
3、①传统物理去支撑极易导致薄壁件变形或撕裂:笔电外壳或支架的壁厚往往薄至0.3-0.8mm;采用传统机械加工(cnc铣削)或钳工硬性剥离支撑时,产生的切削力与剥离应力极易打破薄壁件的应力平衡,导致结构发生严重的翘曲变形,甚至直接撕裂基体,整体良率极低。
4、②物理打磨划伤表面,影响外观与后续处理:3c产品对外壳的外观一致性要求极高。物理去除方式极易在零件表面留下微观划痕、凹坑或残余应力层。这些缺陷不仅破坏了表面光洁度,还会导致后续的阳极氧化等表面处理出现明显的色差或瑕疵。
5、④复杂开放式拓扑骨架与大悬垂结构的干涉:为实现极致轻量化,笔电内部常设计有拓扑优化的开放式网格骨架或带有大悬垂特征的法兰/安装耳。这些区域的支撑往往密集且处于悬空薄弱处。传统机械刀具由于吃刀力和刀具路径干涉,极易在去除支撑的同时折断脆弱的拓扑网格;而纯手工去除耗费大量人工,一致性差,极大地制约了slm技术的大批量应用。
6、现有整体热处理或湿法腐蚀方案存在致命缺陷,如cn108723368a虽然公开了针对不锈钢3d打印件的“整体高温渗碳+电解腐蚀”的去支撑方法,然而,若将此类整体热处理及湿法腐蚀思路应用于3c笔电的高强轻金属构件,将导致如下问题:
7、①整体加热破坏本体性能与尺寸精度:铝合金的熔点及相变温度远低于不锈钢,若将其放入炉中进行长时间的整体加热渗透,会引发热退化进而彻底破坏笔电超薄壁件的微观组织,并释放打印残余应力导致整体严重翘曲变形,丧失装配精度。
8、②诱发严重的后续表面处理电化学腐蚀:无论是传统的机械硬性剥离,还是使用强电解液腐蚀,都会在支撑断口处留下微裂纹或高活性的新鲜裸露晶界。在3c行业后续必须进行的水镀镍、pvd(物理气相沉积)或mao(微弧氧化)等表面处理工艺中,这些含有微观缺陷的断口处极易成为原电池反应的阳极,发生剧烈的局部微电偶腐蚀,导致镀层鼓包、结合力差甚至基体被腐蚀穿透。
9、综上可知,当前针对slm打印薄壁件进行支撑体去除时,仍存在易引发应力变形、尺寸超差及表面划伤的技术难题。
技术实现思路
1、鉴于现有技术中存在的问题,本申请的目的在于提供一种slm薄壁件中支撑体的去除方法、薄壁构件、3c产品,有效解决了传统机械去支撑(如钳切、机加工)在处理薄壁或复杂外表面时易引发应力变形、尺寸超差及表面划伤的技术难题。
2、为达此目的,本申请采用以下技术方案:
3、第一方面,本申请提供了一种slm薄壁件中支撑体的去除方法,所述去除方法包括:
4、将slm薄壁件的多孔支撑体与渗硅剂结合并进行加热,达到加热时间后进行速冷。
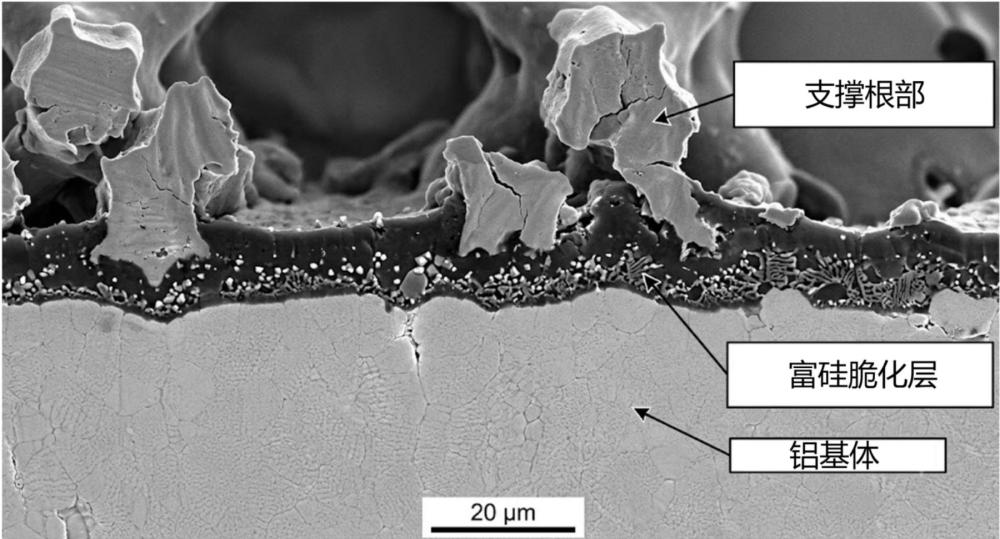
5、本申请提供的去除方法,通过结合仿生孔隙设计、冶金共晶反应与电磁集肤效应在三维切片设计时,将支撑结构设计为特定的点阵多孔实体,打印完成后,利用毛细作用吸附渗剂进行化学热处理,形成致脆隔离层,而后立刻通过向工件及支撑处进行快速过冷,利用脆性相的线膨胀系数与基体有差异的特性,实现支撑的自发性脆性断裂及无损脱落。
6、作为本申请的一种技术方案,所述去除方法满足如下至少一种:
7、①所述多孔支撑体的材质包括:铝合金。
8、②所述多孔支撑体的材质与slm薄壁件的材质相同。
9、③所述多孔支撑体的孔隙率为40-70%。
10、④所述多孔支撑体包括:点阵多孔实体和/或网格实体。
11、⑤所述多孔支撑体的内部和/或表面有连续的引导通道。
12、作为本申请的技术方案,所述多孔支撑体与渗硅剂结合包括:采用渗硅剂浆料对多孔支撑体进行涂覆。
13、作为本申请的技术方案,所述去除方法满足如下至少一种:
14、①所述渗硅剂浆料以质量百分含量计包括:固体硅源 40-65%,助溶剂 15-35%,流体载体 10-25%,共计为100%。
15、②所述涂覆所得涂层的厚度为50-200μm。
16、作为本申请的技术方案,所述去除方法满足如下至少一种:
17、①所述固体硅源包括:al-xsi合金粉末,50≤x≤65,粒径为1-10μm。
18、②所述助溶剂包括:氟铝酸钾。
19、③所述流体载体包括:含有乙基纤维素的松油醇,所述松油醇中乙基纤维素的质量浓度为2-8%。
20、作为本申请的技术方案,所述去除方法满足如下至少一种:
21、①所述加热的方式包括:感应加热。
22、②所述加热的时间为≥2s。
23、作为本申请的技术方案,所述去除方法满足如下至少一种:
24、①所述感应加热的频率为200-400khz。
25、②所述感应加热的功率为150-600w。
26、③所述加热的时间为2-60s。
27、④所述达到加热时间后进行速冷的时间间隔≤10s。
28、作为本申请的技术方案,所述速冷所用介质包括:液氮。
29、第二方面,本申请提供了一种薄壁构件,所述薄壁构件采用如第一方面所述的去除方法将slm薄壁件的多孔支撑体去除得到。
30、第三方面,本申请提供了一种3c产品,所述3c产品包括:如第二方面所述的薄壁构件。
31、与现有技术方案相比,本申请具有以下有益效果:
32、(1)适配3c极薄壁结构件:以化学和热应力替代了机械切削力,彻底消除了应力变形和表面机械划伤,满足笔电产品极高的外观良率要求。
33、(2)大幅提升量产效率:单个复杂构件的去支撑时间从数小时的精细人工打磨,缩短至几分钟的批量化浸泡与通电,极具工业化量产价值。
34、(3)断口纯净,兼容后续高端表面处理:本申请采用的局部靶向干法物理剥离,利用轻微热震荡使脆化隔离层断裂,断口处无机械加工带来的残余应力,无化学腐蚀残留液,且表面状态极其稳定,解决了轻量化构件去支撑后,在进行电镀或pvd镀膜等工艺时极易在断口处诱发剧烈局部腐蚀的行业级痛点,为3c笔电高端外观件的后续防腐及装饰性镀膜提供了一定的表面基础。
1.一种slm薄壁件中支撑体的去除方法,其特征在于,所述去除方法包括:
2.如权利要求1所述的去除方法,其特征在于,所述去除方法满足如下至少一种:
3.如权利要求1所述的去除方法,其特征在于,所述多孔支撑体与渗硅剂结合包括:采用渗硅剂浆料对多孔支撑体进行涂覆。
4.如权利要求3所述的去除方法,其特征在于,所述去除方法满足如下至少一种:
5.如权利要求1所述的去除方法,其特征在于,所述去除方法满足如下至少一种:
6.如权利要求1所述的去除方法,其特征在于,所述去除方法满足如下至少一种:
7.如权利要求6所述的去除方法,其特征在于,所述去除方法满足如下至少一种:
8.如权利要求1所述的去除方法,其特征在于,所述速冷所用介质包括:液氮。
9.一种薄壁构件,其特征在于,所述薄壁构件采用如权利要求1-8任一项所述的去除方法将slm薄壁件的多孔支撑体去除得到。
10.一种3c产品,其特征在于,所述3c产品包括:如权利要求9所述的薄壁构件。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com