
一种难熔金属型芯表面抗液态金属熔蚀防护涂层及制备方法
本发明涉及金属防护涂层,具体涉及一种难熔金属型芯表面抗液态金属熔蚀防护涂层及制备方法。
背景技术:
1、燃气涡轮发动机通常被用于航空航天、船舶推进、发电等领域,熔模铸造是制造燃气涡轮发动机的重要方法,这种铸造方法可以铸出精细的内部结构。随着冷却需求的日益提高,对冷却通道的精细化程度也有了更高的要求。涡轮叶片内的冷却通道通常由陶瓷型芯制出,然而,陶瓷型芯由于其较差的扭曲和断裂强度,在较小尺寸下易发生脆断,同时由于陶瓷芯的密度远低于镍基高温合金,在铸造过程中会发生漂浮导致壁厚变化。
2、目前,由难熔金属加工而成的型芯由于能提供更高的机械性能,更大的密度,更强的可设计性,逐渐与陶瓷型芯结合使用以铸出复杂的冷却通道:由陶瓷型芯以铸出较大的冷却通道和冷却内腔,而更为精细的结构如出口通道等则可以通过难熔金属型芯(rmc)来实现,并且用难熔金属型芯来制造层板叶片更易加工成型,且在使用的过程中不易发生漂芯、露芯、偏芯、断芯和翘曲等问题。
3、目前难熔金属型芯在应用中遇到的主要困难存在于精密熔模铸造工艺的焙烧和浇铸阶段。由于难熔金属氧化物疏松且易挥发,使其在高温下易发生灾难性氧化,而焙烧过程全程在大气环境下进行,型芯在此过程中会发生严重的氧化破坏,导致形状改变。而在浇铸阶段,大量高温熔体金属会与难熔金属发生化学反应,导致型芯形状破坏以及浇铸合金的成分偏析。因此,为了避免型芯在这两个阶段发生失效,在型芯表面制备抗氧化抗熔蚀的防护涂层是必要的。
4、利用包埋渗、化学气相沉积等方法制备扩散涂层再进行预氧化可以获得与基体冶金结合良好的金属间化合物层和抗氧化抗熔蚀能力强的氧化物顶层,是目前广泛使用的难熔金属型芯涂层准备方法。而这一方法在以钨为基体的难熔金属上遇到了困难。这是由于渗硅涂层wsi2层难以在预氧化中形成致密连续的氧化层,在1300℃氧化6h后仍难以形成可靠氧化层。而渗铝涂层al4w层虽能形成氧化层,但al4w与基体间缺少过渡层使得该涂层结合力差,极易发生剥落。硅铝共渗则因al破坏wsi2结构,涂层疏松多孔防护能力差。
5、因此,目前亟需一种能够实现钨金属作为难熔金属型芯时,同时具备良好冶金结合度及致密氧化物保护膜的涂层及制备方法,避免型芯在焙烧和浇铸阶段因高温熔蚀失效。
技术实现思路
1、针对钨基扩散涂层在熔模铸造中所遇到的困难,本发明提供一种钨金属型芯表面al2o3(或莫来石)/钨硅化物/钨硅铝化物复合防护涂层,用以解决钨硅化物氧化膜形成困难及钨铝化物结合力不足的问题。
2、为实现上述目的,本发明采用以下技术方案:
3、本发明第一方面提供一种难熔金属型芯表面抗液态金属熔蚀防护涂层的制备方法,具体步骤如下所述:
4、步骤一:钨金属型芯基体预处理:
5、将钨金属基体依次用240#、400#、600#、800#砂纸逐级打磨,打磨完成后用无水乙醇超声清洗10min~20min后烘干;
6、在本发明中,钨金属型芯基体材料为纯钨;
7、步骤二:配置包埋渗料:
8、包埋渗料包括渗硅渗料和渗铝渗料;将包埋渗料分别按照比例配置后,通过行星式球磨,在200r/min~400r/min下球磨2h~4h,分别得到渗硅渗料和渗铝渗料;
9、所述渗硅渗料配比为,每100g渗硅渗料包含15g~25g si粉、2g~5g nh4cl粉、70g~83g al2o3粉;所述渗铝渗料配比为,每100g渗铝渗料包含0.5g~1g的al粉、1g~3g的nh4cl粉和95g~98.5g al2o3粉;
10、其中,si粉粒径为100目~800目,al粉粒度为100目~800目,nh4cl粉粒度为50目~100目,al2o3粉粒度为300目~500目;
11、步骤三:包埋渗硅:
12、(1)将渗硅渗料填满坩埚底部,然后将预处理后的钨金属型芯基体置于坩埚中部,四周填满渗硅渗料,盖上坩埚盖子并密封;
13、(2)将密封后的坩埚放入高温管式电阻炉内,抽真空后,通入氩气,至炉内压强为大气压;
14、(3)开启电阻炉,升温速率为5℃/min~10℃/min,升温至1100℃~1200℃,保温4h~6h,进行包埋渗硅;
15、(4)包埋渗硅时间结束后,关闭管式电阻炉,密封的坩埚随炉冷却至室温,然后打开坩埚盖,取出钨金属型芯,并在无水乙醇中清洗5min~10min,用冷风吹干,钨金属型芯表面获得钨硅化物涂层;
16、步骤四:包埋渗铝:
17、(1)将渗铝渗料填满坩埚底部,然后渗硅处理后的钨金属型芯基体置于坩埚中部,四周填满渗铝渗料,盖上坩埚盖子并密封。
18、(2)将密封后的坩埚放入高温管式电阻炉内,抽真空后,通入氩气,至炉内压强为大气压;
19、(3)开启电阻炉,升温速率为5℃/min~10℃/min,升温至900℃~1000℃,保温0.5h~2h,进行包埋渗铝;
20、(4)包埋渗铝时间结束后,关闭管式电阻炉,密封的坩埚随炉冷却至室温,然后打开坩埚盖,取出钨金属型芯,并在无水乙醇中清洗5min~10min,用冷风吹干,钨金属型芯表面获得钨硅化物/钨硅铝化物涂层。
21、步骤五:等温氧化:
22、(1)将步骤四制得的有钨硅化物/钨硅铝化物涂层的钨金属型芯置于刚玉瓷舟中,高温箱式电阻炉升温至1250℃~1300℃,打开炉门,将刚玉瓷舟放入炉内,关闭炉门,保温2h~4h,进行等温氧化。
23、(2)等温氧化时间结束后,打开炉门,取出刚玉瓷舟,在空气中冷却至室温,钨金属型芯表面获得顶层为氧化层的抗液态金属熔蚀防护涂层。
24、其中,等温氧化后,根据渗铝时间、渗铝温度、等温氧化时间的不同,顶层氧化层出现al2o3、莫来石两种可能情况。
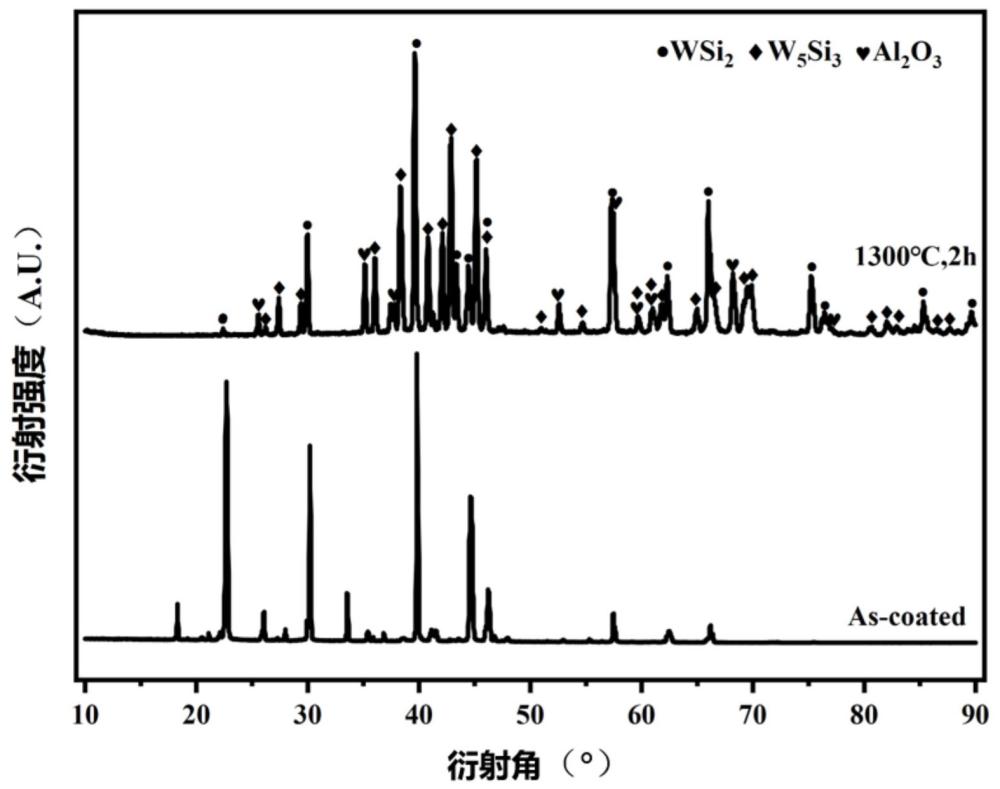
25、本发明第二方面提供一种难熔金属型芯表面抗液态金属熔蚀防护涂层,所述抗液态金属熔蚀防护涂层包括氧化层和钨硅化物层,附着在钨金属型芯基体表面;其中,氧化层为al2o3或莫来石,钨硅化物层包括wsi2相和w5si3相;
26、所述涂层还包括钨硅铝化物层。
27、所述钨硅化物层厚度为20μm~30μm;
28、所述钨硅铝化物为w(si,al)2相;其中,w(si,al)2层的厚度为8μm~20μm。
29、渗硅渗料中较高的硅粉比例和包埋渗硅过程中较高的反应温度可以保证渗硅过程的效率以及渗硅涂层足够的厚度,同时可以减少wsi2中的空位,避免wsi2层在渗铝过程中al含量过高发生相变。包埋渗铝过程中适中的渗铝温度可以保证al的活性,较低的al含量避免过量al的渗入使涂层中产生al4w等低熔点相或对wsi2相的致密度产生影响,与钼基型芯渗铝涂层的相关方法不同的是,本发明渗铝过程中所用al粉质量百分比被严格限制在1wt%以内,这是由于渗铝阶段过高的铝含量会导致钨硅涂层与基体间的结合力下降,在预氧化阶段出现涂层的整块剥离。1250℃~1300℃的保温温度、2h~4h的保温时间可以确保涂层表面形成致密完整的al2o3(或莫来石)保护层,而非铝硅玻璃相等中间相。钨硅化物层的厚度可以通过渗硅温度、渗料中硅粉含量以及渗硅时间进行调控,均为正比关系。钨硅铝化物层的厚度可以通过渗铝温度、渗料中铝粉含量以及渗铝时间进行调控,均为正比关系,但需注意过量渗铝产生的低熔点相转变和涂层疏松。
30、与现有技术相比,本发明的有益效果在于:
31、1.本发明通过两次包埋渗的方式,在钨基体渗硅涂层上制备了al2o3(或莫来石)保护层,该保护层相较于渗硅涂层直接氧化形成的二氧化硅保护层,在熔融状态的高温合金中化学稳定性更高,因此具有更好的抗熔蚀能力。同时该方法的金属间化合物粘结层为wsi2(熔点为2160℃)和w(si,al)2(熔点为1800℃~2160℃),熔点高,解决了直接在钨基体上渗铝形成的金属间化合物al4w熔点过低(1347℃,低于浇铸温度1550℃),氧化后由于缺乏过渡层导致结合力不足等问题。同时,分步渗的方式避免了铝硅共渗时al掺杂造成wsi2涂层疏松多孔,抗氧化能力急剧下滑的问题。
32、2.本发明制备的al2o3(或莫来石)/wsi2/w(si,al)2复合金属间化合物涂层,解决了传统渗硅涂层氧化膜形成速率慢、涂层退化严重等问题,在2h~4h内即可形成完整致密的氧化保护层,可显著缩短预氧化时间,提高效率。
33、3.本发明通过控制渗料配比、包埋渗时间及温度、氧化时间及温度,能够获得不同厚度的al2o3层或莫来石层,工艺简单,成本较低,且可根据浇铸工况选择合适的氧化层及氧化层厚度,便于工业化实施。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com