
一种高精度轴承内圈磨削机床的制作方法
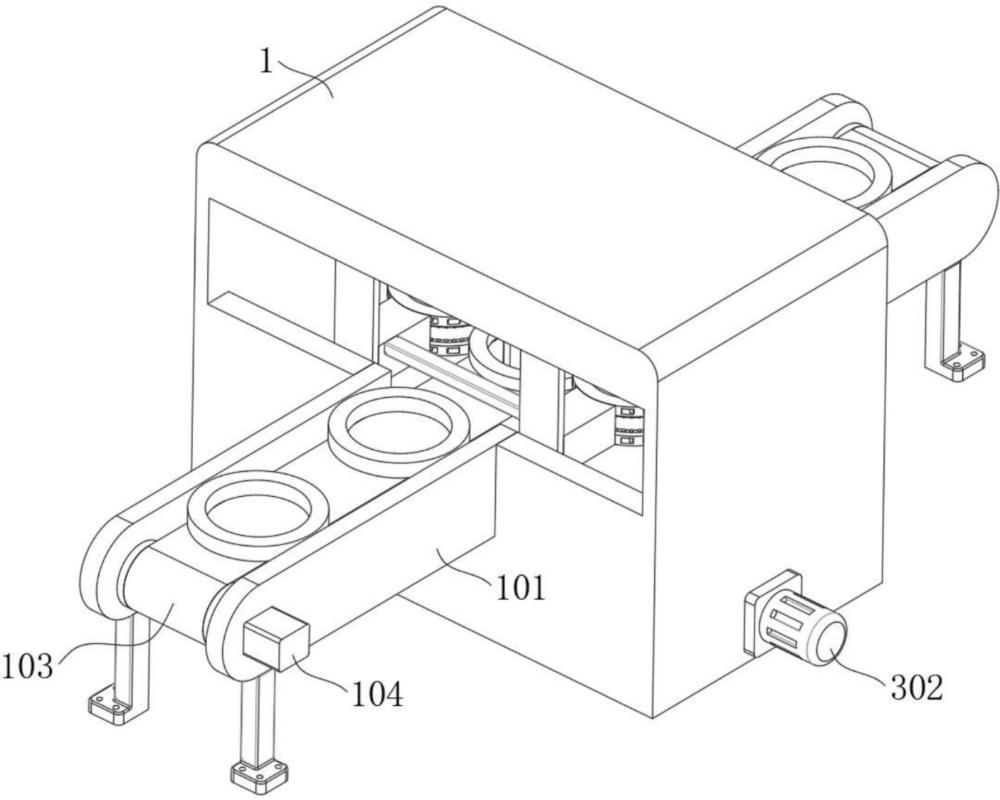
本发明涉及轴承磨削领域,具体而言,涉及一种高精度轴承内圈磨削机床。
背景技术:
1、轴承内圈经过车削成型、淬火热处理后,会产生变形,尺寸、圆度、表面粗糙度无法满足成品要求,需要依靠磨床完成最终精加工,高精度轴承内圈磨削机床是轴承热处理后的加工设备,主要磨削轴承内圈的内孔,修正淬火变形。
2、例如:中国发明专利(申请号:cn202310059966.1)所公开的“轴承内圈加工装置”,其说明书公开:包括c形板,还包括:两个上下对称的横板,通过夹持组件滑动连接在所述c形板的上下内壁之间,其中,两个所述横板上均固定连接有框架,两个所述框架上均固定连接有相互对称的外弧形板以及内弧形板,所述外弧形板与内弧形板之间设有间隙;装置板,固定连接在所述c形板的前端面,其中,所述装置板侧壁通过伸缩机构滑动连接有伸缩板,所述伸缩板上转动连接有可持续转动的转管,所述转管的一端固定连接有条形板。
3、然而,上述轴承内圈加工装置在实际使用的过程中还有一些不足之处:上述现有技术中,轴承内圈内壁要经过粗磨、精磨两道磨削处理,才能满足内壁表面质量要求,当前设备难以在同一工位同时实现粗磨和精磨,只能通过更换砂轮或者重新装夹工件的方式加工,大多整批工件粗磨结束后再换砂轮做精磨,不能做到一次装夹完成两道磨削工序,导致整体的加工效率较低。
4、因此本申请对此做出改进,提出一种高精度轴承内圈磨削机床。
技术实现思路
1、本发明的目的在于:针对目前存在的轴承内圈内壁需依次进行粗磨、精磨,加工设备无法在同一工位一次装夹完成轴承内圈内壁的粗磨与精磨,需换砂轮或重新装夹,导致整体的加工效率较低的问题。
2、为了实现上述发明目的,本发明提供了高精度轴承内圈磨削机床,以改善上述问题。
3、本申请具体是这样的:
4、包括支撑座,设置在所述支撑座上的安装架,转动设置在所述安装架上的输送辊,设置在所述输送辊上的输送带,设置在所述安装架上的驱动电机,包括设置在所述支撑座上的同步调节机构;
5、同步调节机构包括设置在所述支撑座上的t形槽,滑动设置在所述t形槽上的传动座,转动设置在所述传动座上的驱动轴,设置在所述驱动轴上的条形槽,滑动设置在所述条形槽上的橡胶辊,滑动设置在所述支撑座上的十字块,设置在所述十字块上的粗磨刀和精磨刀,设置在所述支撑座上的夹持组件和打磨驱动组件。
6、作为本申请优选的技术方案,所述夹持组件包括转动设置在所述支撑座上的双向丝杆,所述支撑座上设置有电机一。
7、作为本申请优选的技术方案,所述传动座螺纹连接在所述双向丝杆上,所述双向丝杆设置在所述电机一上。
8、作为本申请优选的技术方案,所述打磨驱动组件包括设置在所述传动座上的滑动槽,所述滑动槽上滑动设置有顶动块,所述顶动块上设置有空心盘,所述传动座上设置电机二,所述传动座上设置有电动伸缩杆,所述支撑座上设置有十字槽,所述十字槽上滑动设置有同步块,所述十字槽内设置有弹簧。
9、作为本申请优选的技术方案,所述橡胶辊转动设置在所述空心盘上,所述驱动轴设置在所述电机二的输出端,所述顶动块设置在所述电动伸缩杆的输出端,所述十字块设置在所述同步块上,所述弹簧的两端分别设置在所述同步块和十字槽的对应面上。
10、作为本申请优选的技术方案,所述顶动块设置有两组,两组顶动块上分别设置有空心管和滑动柱,所述滑动柱滑动设置在所述空心管上。
11、作为本申请优选的技术方案,所述十字块的端部设置有楔形部,所述传动座上设置有延伸部。
12、作为本申请优选的技术方案,所述十字块上设置有连接刀,所述连接刀设置在所述粗磨刀和精磨刀上。
13、作为本申请优选的技术方案,所述空心盘上设置有出气孔,所述橡胶辊上设置有限位板。
14、作为本申请优选的技术方案,所述空心盘上转动设置有滚珠,所述限位板滑动设置在所述空心盘内。
15、与现有技术相比,本发明的有益效果:
16、在本申请的方案中:
17、1.为了解决现有技术中轴承内圈内壁需依次进行粗磨、精磨,加工设备无法在同一工位一次装夹完成轴承内圈内壁的粗磨与精磨,需换砂轮或重新装夹,导致整体的加工效率较低的问题,本申请通过设置的同步调节机构,通过同步调节机构驱使粗磨刀和精磨刀对轴承进行粗磨和精磨的连续加工,减少二次装夹或更换砂轮的情况,提高了整体的加工效率;
18、2.通过设置的同步调节机构,通过同步调节机构实现了轴承的自动上料和下料,在轴承连续加工的工况中,减少了人为装夹导致轴承偏移的情况,进而减少了人为装夹误差,提高了加工的稳定性,解决了现有技术中人工装夹误差导致加工稳定性较差的问题;
19、3.通过设置的同步调节机构,通过同步调节机构出气孔排出的风对粗磨刀和精磨刀表面的打磨碎屑进行清理,因轴承转动打磨并向上滑动,碎屑通过重力向下掉落,通过该方式减少碎屑二次粘黏在打磨区域,提高了整体的打磨质量,解决了现有技术中打磨碎屑二次粘黏打磨区域导致打磨质量较低的问题。
1.一种高精度轴承内圈磨削机床,包括支撑座(1),设置在所述支撑座(1)上的安装架(101),转动设置在所述安装架(101)上的输送辊(102),设置在所述输送辊(102)上的输送带(103),设置在所述安装架(101)上的驱动电机(104),其特征在于,包括设置在所述支撑座(1)上的同步调节机构(2);
2.根据权利要求1所述的一种高精度轴承内圈磨削机床,其特征在于,所述夹持组件(3)包括转动设置在所述支撑座(1)上的双向丝杆(301),所述支撑座(1)上设置有电机一(302)。
3.根据权利要求2所述的一种高精度轴承内圈磨削机床,其特征在于,所述传动座(202)螺纹连接在所述双向丝杆(301)上,所述双向丝杆(301)设置在所述电机一(302)上。
4.根据权利要求3所述的一种高精度轴承内圈磨削机床,其特征在于,所述打磨驱动组件(4)包括设置在所述传动座(202)上的滑动槽(401),所述滑动槽(401)上滑动设置有顶动块(402),所述顶动块(402)上设置有空心盘(403),所述传动座(202)上设置电机二(404),所述传动座(202)上设置有电动伸缩杆(405),所述支撑座(1)上设置有十字槽(406),所述十字槽(406)上滑动设置有同步块(407),所述十字槽(406)内设置有弹簧(408)。
5.根据权利要求4所述的一种高精度轴承内圈磨削机床,其特征在于,所述橡胶辊(205)转动设置在所述空心盘(403)上,所述驱动轴(203)设置在所述电机二(404)的输出端,所述顶动块(402)设置在所述电动伸缩杆(405)的输出端,所述十字块(206)设置在所述同步块(407)上,所述弹簧(408)的两端分别设置在所述同步块(407)和十字槽(406)的对应面上。
6.根据权利要求5所述的一种高精度轴承内圈磨削机床,其特征在于,所述顶动块(402)设置有两组,两组顶动块(402)上分别设置有空心管(209)和滑动柱(210),所述滑动柱(210)滑动设置在所述空心管(209)上。
7.根据权利要求6所述的一种高精度轴承内圈磨削机床,其特征在于,所述十字块(206)的端部设置有楔形部(211),所述传动座(202)上设置有延伸部(212)。
8.根据权利要求7所述的一种高精度轴承内圈磨削机床,其特征在于,所述十字块(206)上设置有连接刀(213),所述连接刀(213)设置在所述粗磨刀(207)和精磨刀(208)上。
9.根据权利要求8所述的一种高精度轴承内圈磨削机床,其特征在于,所述空心盘(403)上设置有出气孔(214),所述橡胶辊(205)上设置有限位板(215)。
10.根据权利要求9所述的一种高精度轴承内圈磨削机床,其特征在于,所述空心盘(403)上转动设置有滚珠(216),所述限位板(215)滑动设置在所述空心盘(403)内。