
方向性电磁钢板的槽加工方法、方向性电磁钢板的槽加工装置、方向性电磁钢板、卷绕铁芯及卷绕铁芯的制造方法与流程
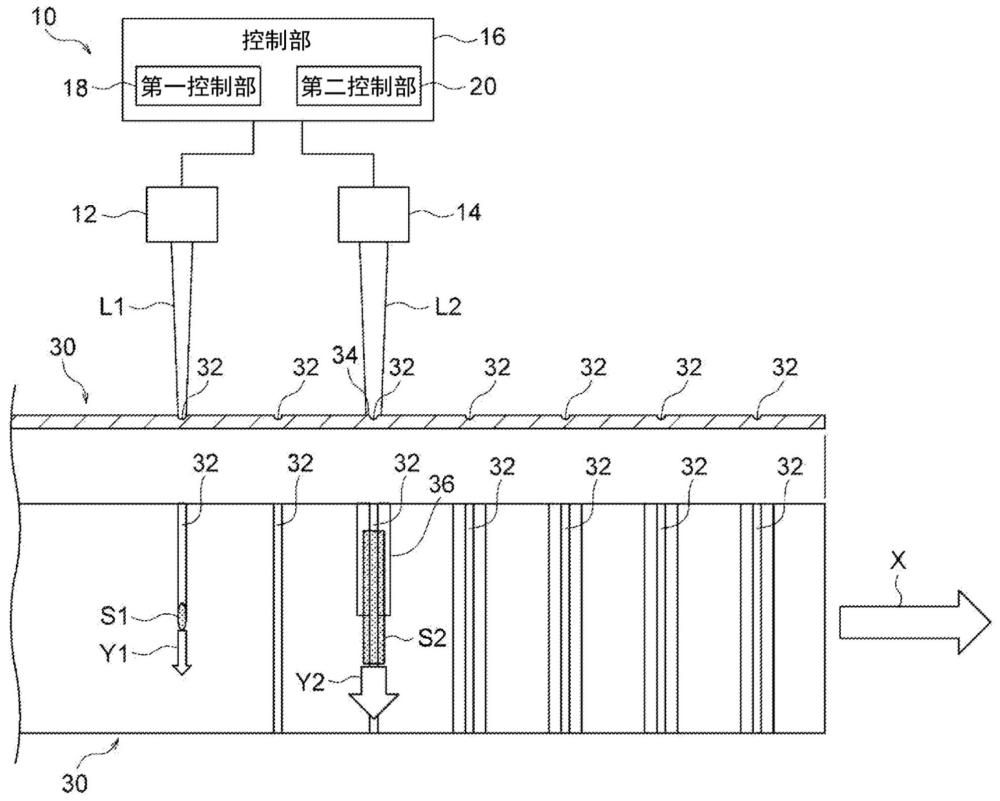
本公开涉及方向性电磁钢板的槽加工方法、方向性电磁钢板的槽加工装置、方向性电磁钢板、卷绕铁芯及卷绕铁芯的制造方法。
背景技术:
1、作为方向性电磁钢板的制造方法的一例,有具备如下工序的方法:铸造工序、热轧工序、退火工序、冷轧工序、脱碳退火工序、退火分离涂布工序、最终完成退火工序、绝缘覆膜形成工序、槽形成工序和再次绝缘覆膜形成工序。在槽形成工序中通过激光束在方向性电磁钢板形成周期性的槽,在再次绝缘覆膜形成工序中形成张力赋予覆膜,由此方向性电磁钢板的磁畴被细分化。
2、在上述制造方法中,虽然需要绝缘覆膜形成工序及再次绝缘覆膜形成工序这样两次形成绝缘覆膜的工序,但在铁损改善的稳定性及防止熔融去除物的附着方面优异。但是,在由通过上述制造方法制造的方向性电磁钢板制造变压器的卷绕铁芯的情况下,存在在方向性电磁钢板的卷绕成形后进行的消除应力退火工序中铁损劣化这样的课题。认为产生该课题的原因在于,由于在通过激光束形成槽时在槽的周边产生的应变,在消除应力退火工序中在槽的周边产生亚晶界。
3、因此,作为抑制在消除应力退火工序中铁损劣化的对策,提出了以下技术。例如,在日本专利第7031364号公报(专利文献1)中记载了通过在槽形成工序之后进行将钢板加热至1000℃以上且1100℃以下的热处理来抑制亚晶界的产生的方法。另外,在日本专利第6614398号公报(专利文献2)中记载了如下方法:通过调整再次绝缘覆膜形成工序中的冷却速度而使槽的周边的kam(kernel average misorientation: 核平均取向差)值为0.1以上且3.0以下,从而抑制亚晶界的产生。此外,在国际公开第2022/045264号公报(专利文献3)中记载了如下方法:在槽形成工序中,对钢板的表面沿与轧制方向交叉的方向线状地照射周边比中心低的环状的强度分布的激光束,由此抑制铁损劣化。
4、此外,在日本特开2012-126995号公报(专利文献4)中公开了如下方法:在对最终完成退火后的方向性电磁钢板的表面照射电子射束而进行磁畴细化处理的情况下,分多次照射电子射束而导入热应变。另外,在国际公开第2024/111642号公报(专利文献5)中公开了如下方法:在冷轧工序与完成退火工序之间的槽形成工序中,在第一阶段,对钢板的表面照射激光束而在钢板的表面形成槽,并且在槽的侧面或底面形成突起,接着第一阶段而对与在第一阶段照射激光束的部位相同的部位照射激光束,由此使突起的平均晶体取向与goss取向的取向差为10度以上。
技术实现思路
1、发明所要解决的课题
2、在专利文献1所记载的方法中,在槽形成工序之后,为了抑制亚晶界的产生,需要对钢板整体追加进行热处理,因此生产效率降低。另外,在专利文献2所记载的方法中,为了调整槽的周边的kam值而需要调整冷却速度,因此生产效率降低。另外,在专利文献3所记载的方法中,难以进行向钢板的表面照射成为环状的强度分布的激光束时的控制,生产稳定性降低。另外,在专利文献4及专利文献5所记载的方法中,对于因通过激光束形成槽时在槽的周边产生的应变而在消除应力退火工序中在槽的周边产生亚晶界的情况没有采取任何对策。
3、本公开提供一种方向性电磁钢板的槽加工方法、方向性电磁钢板的槽加工装置、方向性电磁钢板、卷绕铁芯及卷绕铁芯的制造方法,即使制造卷绕铁芯,铁损也不会劣化,并且能够提高生产效率和生产稳定性。
4、用于解决课题的手段
5、本公开的第一方案是一种方向性电磁钢板的槽加工方法,对方向性电磁钢板的表面进行槽加工,所述方向性电磁钢板的槽加工方法具备:第一照射工序,在能够形成沿与所述方向性电磁钢板的板宽方向对应的方向延伸的线状的槽的第一照射条件下,向所述方向性电磁钢板的表面照射第一射束;以及第二照射工序,沿着所述槽,在与所述第一照射条件不同的第二照射条件下,向所述方向性电磁钢板的表面照射第二射束,所述方向性电磁钢板进行了最终完成退火,所述第二照射条件是与能够对所述方向性电磁钢板中的距所述槽的表面规定范围的钢板部分施加预先确定的热处理的热处理条件对应的照射条件。
6、关于本公开的第二方案,在第一方案的方向性电磁钢板的槽加工方法中,所述热处理条件是消除所述钢板部分内的应变的热处理条件。
7、关于本公开的第三方案,在第一方案或第二方案的方向性电磁钢板的槽加工方法中,与所述第一射束相比,所述第二射束的功率密度低。
8、关于本公开的第四方案,在第一方案至第三方案中的任一方案的方向性电磁钢板的槽加工方法中,第二射束的中心与所述第一射束的中心对应。
9、关于本公开的第五方案,在第一方案至第四方案中的任一方案的方向性电磁钢板的槽加工方法中,所述第一照射工序使用光纤激光装置,所述第二照射工序使用半导体激光装置,该半导体激光装置与所述光纤激光装置相比,输出钢板吸收率高并且波长短的激光束。
10、关于本公开的第六方案,在第一方案至第五方案中的任一方案的方向性电磁钢板的槽加工方法中,所述热处理条件为:从所述槽的开口缘部、所述槽的侧面及所述槽的底面到10μm的范围的温度为1000℃以上的状态持续0.1msec以上,并且所述范围的温度维持1600℃以下。
11、关于本公开的第七方案,在第一方案至第六方案中的任一方案的方向性电磁钢板的槽加工方法中,在输送所述方向性电磁钢板时执行所述第一照射工序及所述第二照射工序。
12、本公开的第八方案是一种方向性电磁钢板的槽加工装置,对方向性电磁钢板的表面进行槽加工,所述方向性电磁钢板的槽加工装置具备:第一照射部,在能够形成沿与所述方向性电磁钢板的板宽方向对应的方向延伸的线状的槽的第一照射条件下,向所述方向性电磁钢板的表面照射第一射束;以及第二照射部,沿着所述槽,在与所述第一照射条件不同的第二照射条件下,向所述方向性电磁钢板的表面照射第二射束,所述方向性电磁钢板进行了最终完成退火,所述第二照射条件是与能够对所述方向性电磁钢板中的距所述槽的表面规定范围的钢板部分施加预先确定的热处理的热处理条件对应的照射条件。
13、关于本公开的第九方案,在第八方案的方向性电磁钢板的槽加工装置中,所述热处理条件是消除所述钢板部分内的应变的热处理条件。
14、关于本公开的第十方案,在第八方案或第九方案的方向性电磁钢板的槽加工装置中,所述第一照射部及所述第二照射部在输送所述方向性电磁钢板时工作。
15、关于本公开的第十一方案,在第八方案至第十方案中的任一项的方向性电磁钢板的槽加工装置,所述第一照射部与第二照射部之间的距离被设定为所述槽的间距的自然数倍的长度。
16、本公开的第十二方案是一种方向性电磁钢板,该方向性电磁钢板具备线状的槽,在将距所述槽规定范围的钢板部分覆盖的覆膜具有变质部。
17、关于本公开的第十三方案,在第十二方案的方向性电磁钢板中,从所述槽的表面起规定范围的钢板部分的kam值为0.1以上且3.0以下。
18、本公开的第十四方案是一种卷绕铁芯,由方向性电磁钢板形成,所述方向性电磁钢板具有线状的槽,在将距所述槽规定范围的钢板部分覆盖的覆膜具有变质部。
19、本公开的第十五方案是一种卷绕铁芯的制造方法,具备:方向性电磁钢板制造工序,制造方向性电磁钢板;卷绕铁芯形成工序,由所述方向性电磁钢板形成卷绕铁芯;以及消除应力退火工序,对所述卷绕铁芯进行消除应力退火处理,所述方向性电磁钢板制造工序具备在所述方向性电磁钢板的表面进行槽加工的槽加工工序,所述槽加工工序具备:第一照射工序,在形成沿与所述方向性电磁钢板的板宽方向对应的方向延伸的线状的槽的第一照射条件下,向所述方向性电磁钢板的表面照射第一射束;以及第二照射工序,沿着所述槽,在与所述第一照射条件不同的第二照射条件下,向所述方向性电磁钢板的表面照射第二射束,所述方向性电磁钢板进行了最终完成退火,所述第二照射条件是与能够对所述方向性电磁钢板中的距所述槽的表面规定范围的钢板部分施加预先确定的热处理的热处理条件对应的照射条件。
20、发明效果
21、根据本公开,提供一种方向性电磁钢板的槽加工方法、方向性电磁钢板的槽加工装置、方向性电磁钢板、卷绕铁芯以及卷绕铁芯的制造方法,即使制造卷绕铁芯,铁损也不会劣化,并且能够提高生产效率和生产稳定性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com