
高强度镀锌钢板、构件、汽车部件、高强度镀锌钢板的制造方法以及构件的制造方法与流程
本发明涉及高强度镀锌钢板、构件、汽车部件、高强度镀锌钢板的制造方法以及构件的制造方法。
背景技术:
1、为了兼顾通过车身的轻量化来提高燃油效率(减少co2排放量)和提高耐碰撞性能,汽车用薄钢板的高强度化正在不断推进,新的法律法规也相继出台。
2、近年来,以车身的强度增加为目的,将具有1180mpa以上的拉伸强度(ts)的高强度镀锌钢板(例如参照专利文献1)应用于汽车的主要的结构部件的事例正在增加。
3、现有技术文献
4、专利文献
5、专利文献1:国际公开第2019/187090号
技术实现思路
1、高强度镀锌钢板例如在用作汽车部件(特别是汽车的骨架结构部件或汽车的加强部件)时,会实施胀形加工或弯曲加工。
2、在胀形加工中,要求应变分散能力和延展性优异;在弯曲加工中,要求弯曲性优异。
3、此外,对于将具有1180mpa以上的拉伸强度(ts)的高强度镀锌钢板进行加工而得到的构件,有时因在大气腐蚀环境下侵入的氢而产生延迟断裂(构件突然断裂的现象)。
4、延迟断裂在由剪切加工产生的剪切端面发生的风险高。
5、即使剪切加工在单一条件(剪切角、间隙等)下实施,实际上有时也会受到钢板的板厚、翘曲等的干扰而导致条件发生波动。并且,剪切端面状态(损伤、残余应力等)因剪切角和间隙而有很大不同。
6、因此,对于高强度镀锌钢板,还要求在各种条件(剪切角、间隙)下实施剪切加工的情况下的、剪切端面的耐延迟断裂特性(以下,称为“耐延迟断裂特性的剪切干扰稳定性”)优异。
7、本发明是鉴于以上的方面而完成的,其目的在于提供一种应变分散能力、延展性、弯曲性以及耐延迟断裂特性的剪切干扰稳定性优异的高强度镀锌钢板。
8、本发明人等进行了深入研究,结果发现通过采用下述构成可实现上述目的,从而完成了本发明。
9、即,本发明提供以下的[1]~[6]。
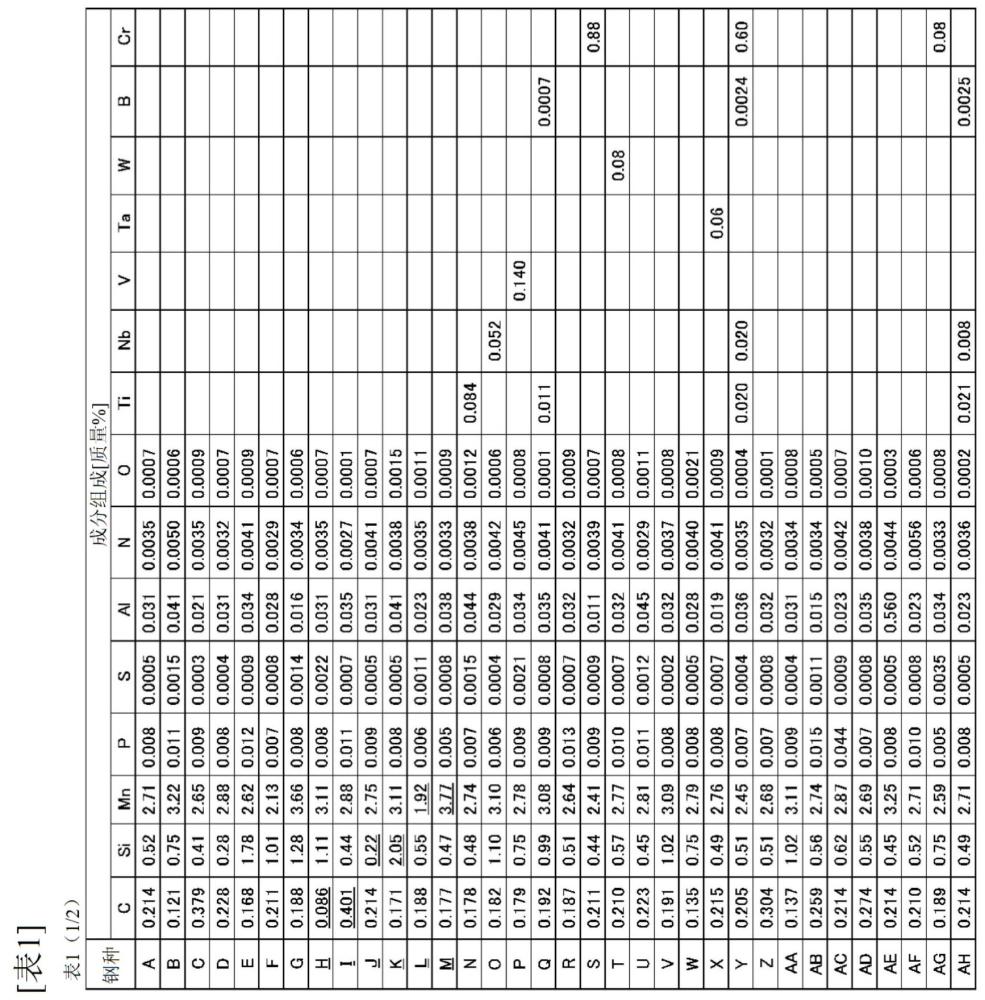
10、[1] 一种高强度镀锌钢板,具备钢板和配置于所述钢板的表面上的镀锌层,所述钢板的成分组成以质量%计含有:c:0.090%~0.390%、si:0.25%~2.00%、mn:2.00%~3.70%、p:0.100%以下、s:0.0200%以下、al:1.000%以下、n:0.0100%以下以及o:0.0100%以下,剩余部分由fe和不可避免的杂质构成,在所述钢板的板厚1/4位置,自回火马氏体和新鲜马氏体的面积率的合计为75%以上,新鲜马氏体的面积率为8%~40%,铁素体和贝氏体的面积率的合计为20%以下,残余奥氏体的面积率为15%以下,在所述钢板与所述镀锌层的界面位置,自回火马氏体和新鲜马氏体的面积率的合计为40%以下,铁素体和贝氏体的面积率的合计为60%以上,氧化物粒子的面积率为2%~18%,所述氧化物粒子的平均纵横比为1.2~6.0,所述氧化物粒子的平均长径为0.10μm~0.70μm。
11、[2]根据上述[1]所述的高强度镀锌钢板,其中,所述成分组成以质量%计进一步含有选自ti:0.200%以下、nb:0.200%以下、v:0.200%以下、ta:0.10%以下、w:0.10%以下、b:0.0100%以下、cr:1.00%以下、mo:1.00%以下、ni:1.00%以下、co:0.010%以下、cu:1.00%以下、sn:0.200%以下、sb:0.200%以下、ca:0.0100%以下、mg:0.0100%以下、rem:0.0100%以下、zr:0.100%以下、te:0.100%以下、hf:0.10%以下以及bi:0.200%以下中的至少一种元素。
12、[3]一种构件,是使用上述[1]或[2]所述的高强度镀锌钢板而成的。
13、[4]一种汽车部件,由上述[3]所述的构件构成。
14、[5]一种高强度镀锌钢板的制造方法,是制造上述[1]或[2]所述的高强度镀锌钢板的方法,对具有上述[1]或[2]所述的成分组成的钢坯实施包含粗轧和精轧的热轧,从而得到热轧板,然后,实施冷却c1和卷取,在所述冷却c1中,在650℃以上且精轧出口侧温度ft以下的温度区域ta中的平均冷却速度va为15℃/s以上,在550℃~600℃的温度区域tb中的停留时间tb为2.0s以下,接着,对所述热轧板实施酸洗和冷轧,从而得到冷轧板,对所述冷轧板实施加热h,接着,实施包含镀锌处理的、至150℃以下的冷却c2,在所述加热h中,在600℃~(ac1+20)℃的温度区域t1中的平均加热速度v1为8℃/s以上,在(ac1+20)℃~ac3℃的温度区域t2中的平均加热速度v2为1.0℃/s以上且小于8.0℃/s,在所述温度区域t2中的平均露点dp2为-20℃~15℃,在ac3℃~1000℃的温度区域t3中的停留时间t3为30s~500s,在所述温度区域t3中的平均露点dp3为超过dp2且为20℃以下,在所述冷却c2中,在500℃~750℃的温度区域t4中的平均冷却速度v4为3℃/s~35℃/s,在400℃~500℃的温度区域t5中的停留时间t5为10s~250s,在所述温度区域t5中的停留的中途或之后,实施所述镀锌处理,在150℃~400℃的温度区域t6中的平均冷却速度v6为0.5℃/s~10.0℃/s。
15、[6]一种构件的制造方法,对上述[1]或[2]所述的高强度镀锌钢板实施成型加工和接合加工中的至少一种加工,从而得到构件。
16、根据本发明,能够提供一种在应变分散能力、延展性、弯曲性以及耐延迟断裂特性的剪切干扰稳定性优异的高强度镀锌钢板。
1.一种高强度镀锌钢板,具备钢板和配置于所述钢板的表面上的镀锌层,
2.根据权利要求1所述的高强度镀锌钢板,其中,所述成分组成以质量%计进一步含有选自ti:0.200%以下、nb:0.200%以下、v:0.200%以下、ta:0.10%以下、w:0.10%以下、b:0.0100%以下、cr:1.00%以下、mo:1.00%以下、ni:1.00%以下、co:0.010%以下、cu:1.00%以下、sn:0.200%以下、sb:0.200%以下、ca:0.0100%以下、mg:0.0100%以下、rem:0.0100%以下、zr:0.100%以下、te:0.100%以下、hf:0.10%以下以及bi:0.200%以下中的至少一种元素。
3.一种构件,是使用权利要求1或2所述的高强度镀锌钢板而成的。
4.一种汽车部件,由权利要求3所述的构件构成。
5.一种高强度镀锌钢板的制造方法,是制造权利要求1或2所述的高强度镀锌钢板的方法,
6.一种构件的制造方法,对权利要求1或2所述的高强度镀锌钢板实施成型加工和接合加工中的至少一种加工而得到构件。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com